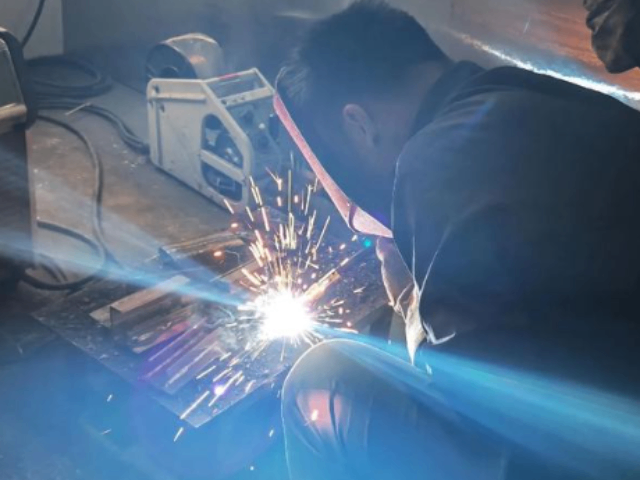
主要应用于航空航天发动机部件(如钛合金燃烧室)、核电站不锈钢管道等 [2]。2024年数据显示,该技术在不锈钢压力容器纵缝焊接中的渗透率达38%,其中6mm以下板厚工况占比超过75%。设备需配备高频引弧装置及等离子气路系统,成本较TIG焊高40% [2]超过6mm碳钢需开V型坡口并填充焊丝,增加工序复杂度 [1]对装配间隙敏感,允许公差≤0.5mm产生氮化物烟尘,需配备强制排风系统熔透型等离子弧焊:采用较低离子气流(3-6L/min),无小孔效应,适用于2mm以下薄板微束等离子弧焊:电流范围0.1 15A,用于0.01 1mm超薄件精密焊接 [2]双道小孔焊:对6-12mm板材先穿透焊后盖面焊,提升厚板适应性 [1-2]通过多层焊接,可以确保焊缝的质量和强度。吴中区质量熔透型等离子焊接厂家直销
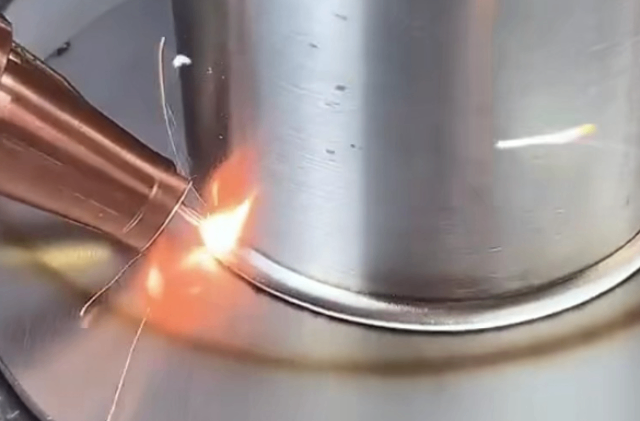
在穿孔熔池流动与传热机理方面,建立了变极性等离子弧焊接穿孔熔池双驻点三维流动模型,揭示了重力等驱动力对熔池稳定性的影响机制,并提出了基于预置温度场的焊接稳定性调控策略。此外,建立了具有迁移学习功能的熔池特征在线提取和状态预测模型,实现了多位置焊缝成形的稳定调控 [17]。新技术衍生与发展在典型变极性等离子弧焊基础上,衍生出如脉冲调制变极性等离子弧焊等新工艺。通过叠加高频脉冲对电弧和熔池进行周期性搅拌,可进一步细化焊缝晶粒,获得成形更均匀、质量更高的焊缝 [16]。虎丘区精密熔透型等离子焊接厂家现货与穿透型等离子焊接相比,熔透型等离子焊接的焊接电流和离子气流量较小,电弧穿透能力较弱。
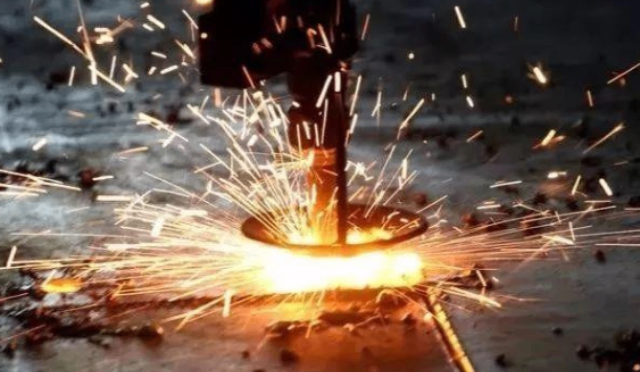
等离子弧焊接属于高质量焊接方法。焊缝的深/宽比大,热影响区窄,工件变形小,可焊材料种类多。特别是脉冲电流等离子弧焊和熔化极等离子弧焊的发展,更扩大了等离子弧焊的使用范围。等离子弧焊与TIG焊十分相似,它们的电弧都是在尖头的钨电极和工件之间形成的。但是,通过在焊炬中安置电极,能将等离子弧从保护气体的气囊中分离出来,随后推动等离子通过孔型良好的铜喷管将电弧压缩。通过改变孔的直径和等离子气流速度,可以实现三种操作方式:
该方法利用等离子束流高能量密度、高射流速度的特性,在焊接中厚板时能形成穿透性的“小孔”(Keyhole),实现单面焊双面成形 [3] [12] [19]。变极性等离子弧焊接技术用于工程始于二十世纪七十年代,在欧美的航空航天领域得到了广泛的应用。 [5]上世纪70年代,国外已成功将变极性等离子弧焊(VPPAW)技术应用于航天器制造。 [6]我国曾于上世纪90年代初引进一台类似设备,但外方拒绝提供任何技术支持及参数,导致该技术长期被国外***。 [6-7] [10]以北京工业大学殷树言、陈树君教授,以及蒋凡等为**的研究团队,自20世纪90年代起投身于VPPAW技术研究这种焊接方法在焊接过程中只熔透焊件而不产生小孔效应。
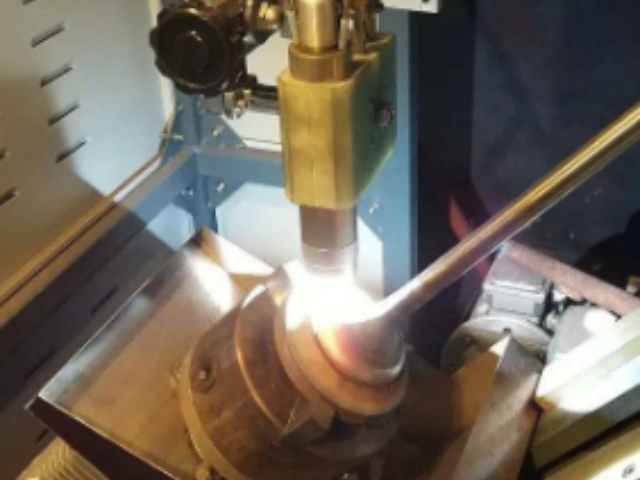
与钨极氩弧焊相比,微束等离子弧焊接的优点是:a.可焊更薄的金属,**小可焊厚度为0.01mmb.弧长在很大的范围内变化时,也不会断弧,并能保持柱状特征,巳焊接速度快、焊缝窄、热影响区小、焊接变形小。获得微束等离子弧,必须满足以下基本条件。①微束等离子弧发生器是产生微束等离子弧的器件,也称为等离子***,它是以等离子电弧室为主体组成的。产生微束等离子弧的***要素是要有一个良好的等离子***,要求不漏气、不漏水、不漏电,电极对中且调整更换方便,喷嘴耐用又便于更换。电弧室由上下两体构成,中间加以绝缘。与穿透型等离子焊接相比,熔透型等离子焊接的焊接变形较大。工业园区通常熔透型等离子焊接价格咨询
熔化金属:等离子体的高温使得焊接材料的表面迅速熔化。吴中区质量熔透型等离子焊接厂家直销
离子气流量:氩气8-12L/min(直接影响电弧压缩程度)。离子气流量增大时,离子流冲击增大,熔透能力加大,但过大会破坏焊缝形成,降低电弧稳定性;流量不足则形不成穿透小孔。只有适当的离子气流量,才有可能形成稳定的小孔效应。 [3]焊接电流:100-300A [2](厚度每增加1mm需提升30-50A)。焊接电流需根据板厚和熔透要求确定。电流过小,难于形成小孔效应;电流过大,会造成熔池金属坠落,难于形成合格焊缝,甚至出现双弧,烧坏喷嘴,破坏焊接过程。吴中区质量熔透型等离子焊接厂家直销
苏州华帜焊研科技有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在江苏省等地区的冶金矿产中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力, 华帜焊研供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!