尽管钛法兰初始成本是不锈钢的 3-5 倍,但全生命周期成本优势将推动其市场渗透率持续提升。从长期使用来看,钛法兰在极端环境下的使用寿命远超传统材料,石业应用中,使用寿命从平均 8 年延长至 25 年以上,维护周期从 6 个月延长至 5 年,全生命周期成本降低 52%。以 20 年为周期计算,316 不锈钢法兰总成本达 46 万元,而 TC4 钛合金法兰为 40 万元,长期经济性。制造成本的持续下降成为重要支撑,国产化替代降低了原材料与加工成本,智能生产线普及使单位制造成本降低 8%-10%,规模化生产与工艺优化进一步摊薄成本。上游海绵钛供应稳定,价格趋于合理,2024 年稳定在 6.8 万元 / 吨左右,为中游制造企业提供成本保障。成本结构的优化不*体现在生产端,还反映在使用端,钛法兰的长寿命减少设备更换频率,低维护需求降低人工与备件成本,高可靠性减少停机损失,形成 “初始投入高、长期回报丰” 的成本优势。未来,随着技术成熟与产能扩张,钛法兰与传统材料的初始成本差距将逐步缩小,其长期经济性将吸引更多行业选择,加速替代进程。核反应堆相关部件涂层,优化中子吸收性能,增强核设施运行安全性。上海可靠的钛法兰选哪家
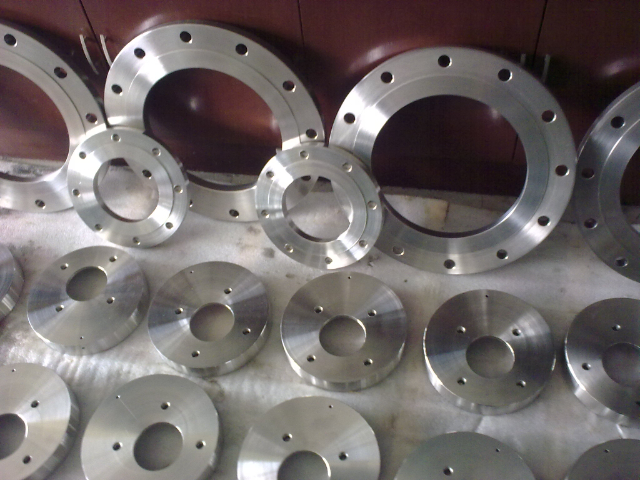
自由锻是一种较为传统且灵活的锻造方法。在自由锻过程中,钛坯料放置于上下砧块之间,通过锻锤或液压机施加冲击力或压力,使其在水平方向自由流动、变形 。这种工艺的设备相对简单,投资成本较低,需使用锻锤、液压机等基础设备,且操作灵活性高,能锻造出轴类、环类、筒类等多种形状的零件。对于钛法兰而言,当生产批量较小,或是制造大型钛法兰时,自由锻工艺便大显身手。例如,在一些特殊工业设备中使用的超大尺寸钛法兰,由于其需求量少、规格特殊,采用自由锻工艺可根据实际需求灵活调整锻造过程,满足生产要求。然而,自由锻也存在一定局限性,其精度主要依赖人工操作控制,所以精度相对较低 ,后续可能需要较多的机械加工来保证尺寸精度。上海可靠的钛法兰选哪家适用于海上风电塔筒的钛法兰,耐盐雾腐蚀,维护周期长达 10 年,降低运维成本。
热裂纹是在焊接过程中高温下产生的裂纹,通常沿原奥氏体晶界开裂。钛及钛合金焊接时,焊接接头产生热裂纹的可能性很小,这是因为钛及钛合金中 S、P、C 等杂质含量很少,由 S、P 形成的低熔点共晶不易出现在晶界上,加之有效结晶温度区间窄小,钛及钛合金凝固时收缩量小,焊缝金属不会产生热裂纹 。然而,在某些特殊情况下,如材料中杂质元素含量超标,或焊接工艺参数不当,仍可能引发热裂纹。为避免热裂纹的产生,应严格控制原材料中 S、P 等杂质元素的含量,确保其符合标准要求。在焊接工艺上,适当增加热量输入和预热温度,调整焊接顺序,尽量使焊缝在较小刚度的条件下焊接,使焊缝的受力较小,从而改善焊接时的应力状态 。
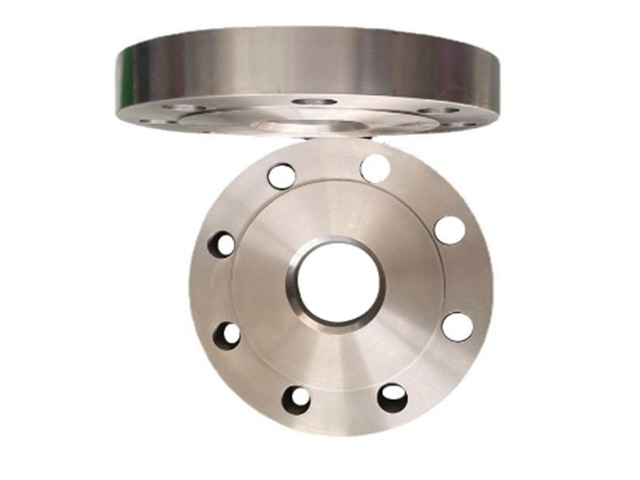
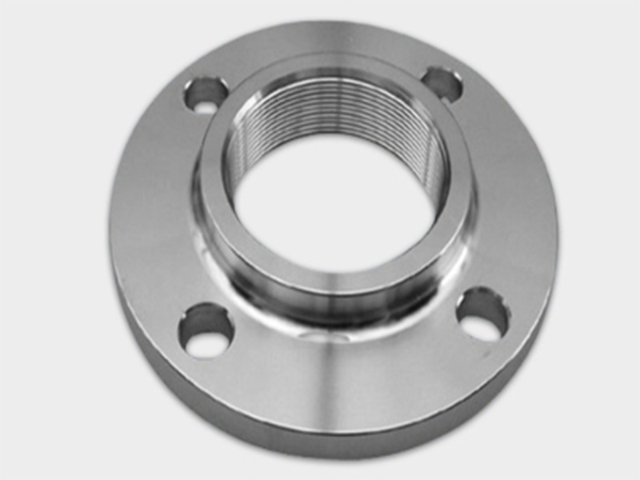
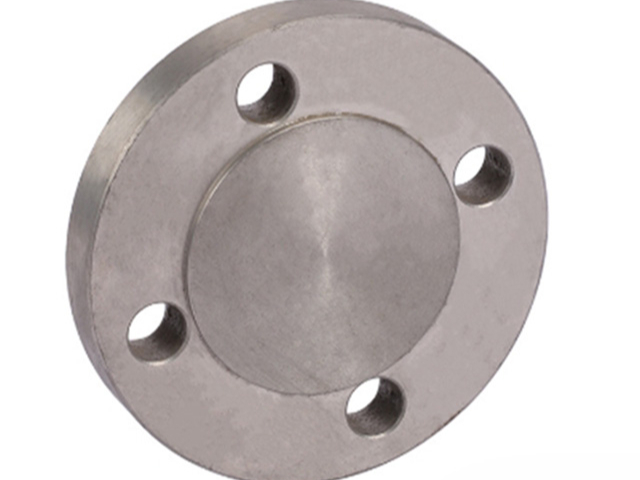
数控车床在钛法兰的机加工中扮演着角色。在加工密封面时,需严格控制切削参数,以达到理想的表面粗糙度和平面度。通常,选用锋利的刀具和合理的切削速度、进给量至关重要。例如,对于钛合金材料,切削速度一般控制在 50 - 150m/min 之间,进给量约为 0.05 - 0.2mm/r ,通过这样的参数设置,可有效减少切削力,避免因切削热导致材料变形,从而保证密封面的表面粗糙度达到 Ra≤1.6μm 。同时,采用高精度的数控系统和先进的刀具路径规划,能够精确控制密封面的平面度,确保在连接管道时,密封面与垫片紧密贴合,实现良好的密封效果。涵盖平焊、对焊、盲板等多种类型,钛法兰规格覆盖 DN10-DN600,满足不同管道连接场景。

在国家制造业自主可控战略推动下,钛法兰国产化替代进程将加速推进,逐步打破市场的进口依赖。国内企业在材料研发、制造工艺、质量控制等方面持续突破,宝钛股份等企业建成国内首条智能化钛法兰生产线,实现全流程数字化控制,产品一次合格率从传统工艺的 82% 提升至 96% 以上。技术创新能力不断增强,国产电子束焊接设备与自动化成型产线普及率提升,使单位制造成本降低 8%-10%,提升产品性价比。产业链协同发展成效,上游海绵钛产能稳步扩张,保障原材料稳定供应;中游制造企业与下游用户深度合作,开发定制化产品,满足特定场景需求。国产钛法兰的国际认证进程加快,通过 ASME、API、PED 等国际认证,具备参与国际重大工程项目的资质,逐步进入全球供应链。政策支持为国产化替代提供有力保障,《十四五现代能源体系规划》等政策推动深水油气田开发与沿海核电布局,直接拉动国产钛法兰需求。未来,国产化将从中端产品向高端定制化产品延伸,在材料性能、制造精度、可靠性等方面对标国际先进水平,实现从 “替代” 到 “超越” 的转变。钛法兰规格涵盖 NPS 1/2"-24",压力等级 Class 150-2500,适配不同压力工况需求。上海可靠的钛法兰选哪家
高温裂解装置用钛法兰,在 300-600℃高温下抗蠕变,确保化工反应系统稳定运行。上海可靠的钛法兰选哪家
为消除焊接过程中产生的残余应力,改善焊缝的组织结构和性能,圆环的对接焊缝还应进行焊后热处理。残余应力会降低焊缝的韧性和耐腐蚀性,增加应力腐蚀开裂的风险。通过适当的热处理工艺,如退火处理,可以有效消除残余应力,提高焊缝的综合性能。焊后还需对焊缝进行 100% 射线或超声波探伤检测。射线探伤应符合 JB4730 标准的 II 级要求,超声波探伤应符合 JB4730 标准的 I 级要求 。这些严格的探伤标准和要求,能够及时发现焊缝中的气孔、裂纹、夹渣等缺陷,确保焊接质量满足设计和使用要求,保障钛法兰在各种工况下的安全可靠运行。上海可靠的钛法兰选哪家
宝鸡中岩钛业有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在陕西省等地区的冶金矿产中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来宝鸡中岩钛业供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!