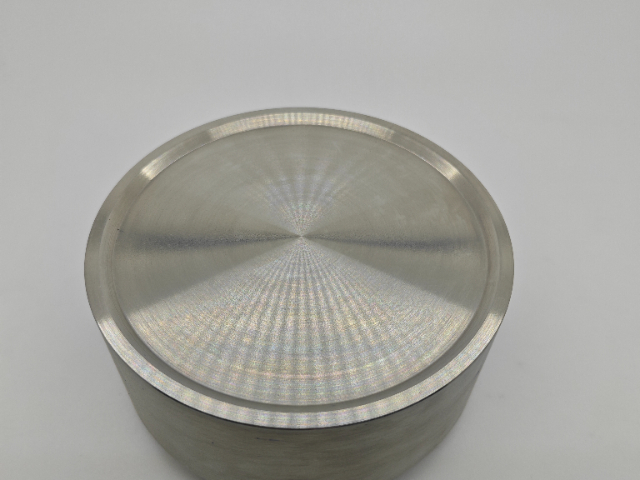
技术瓶颈与挑战将成为钛靶块行业发展的关键制约因素。高纯度钛靶的制备仍面临杂质控制难题,5N以上纯度的钛靶在批量生产中稳定性不足,氧、碳等杂质含量易波动,需突破分子级提纯技术。大尺寸靶材的拼接与平整度控制难度极大,G10.5代线用靶材的平面度要求≤0.1mm/m,当前国内企业能实现小批量生产,需攻克大型靶材的精密加工和应力消除技术。复合靶材的组分均匀性控制是难点,多元复合靶材不同区域的组分偏差易导致镀膜性能不均,需开发的组分调控和混合工艺。此外,靶材利用率偏低仍是行业共性问题,传统工艺利用率40%-55%,虽然旋转靶材可提升至60%以上,但与理论利用率仍有差距,需研发新型磁控溅射设备与靶材结构匹配技术。知识产权壁垒也不容忽视,国际巨头在钛靶制备工艺上拥有大量,国内企业需加强自主研发,突破,同时规避侵权风险。飞行器结构件镀膜原料,提升部件耐磨性能,减少飞行过程中磨损损耗。韶关TA1钛靶块制造厂家
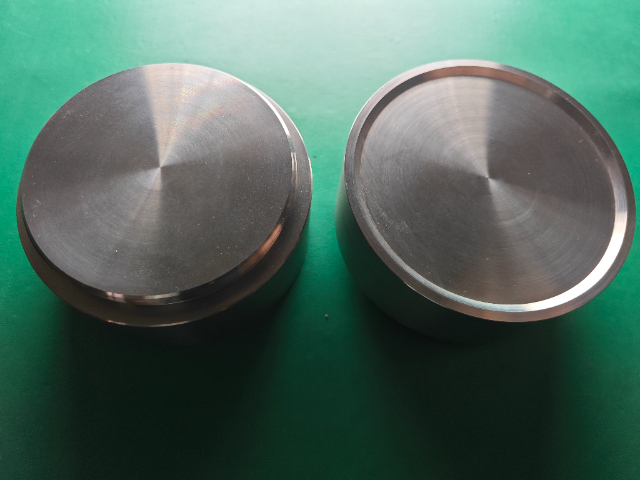
钛靶块的溅射效率提升创新溅射效率是衡量钛靶块性能的关键指标,传统钛靶块因溅射过程中靶面温度升高导致原子扩散速率降低,溅射效率随使用时间的延长而下降。溅射效率提升创新从“热管理+靶面形貌优化”两个方面入手,实现了溅射效率的稳定提升。热管理方面,创新在钛靶块内部嵌入螺旋式冷却水道,冷却水道距离靶面的距离控制在8-12mm,采用去离子水作为冷却介质,通过变频水泵控制冷却水流速(1-2m/s),使靶面温度稳定在100-150℃,较传统无冷却结构的靶块温度降低200-300℃。温度的降低有效减少了靶面原子的扩散和晶粒长大,使溅射效率的衰减率从传统的20%/h降至5%/h以下。靶面形貌优化方面,采用激光刻蚀技术在靶面加工出螺旋状的沟槽结构,沟槽宽度为1-2mm,深度为0.5-1mm,螺旋角为30°-45°。这种沟槽结构可增加靶面的有效溅射面积,同时促进溅射产物的排出,使单位时间内的溅射产量提升15%-20%。经创新优化后的钛靶块,平均溅射效率提升30%-40%,单块靶块的镀膜产量从传统的5000㎡提升至7000-8000㎡,降低了单位镀膜成本。韶关TA1钛靶块制造厂家光伏电池背电极镀膜,钛铝复合靶提升光电转换效率,助力新能源发展。
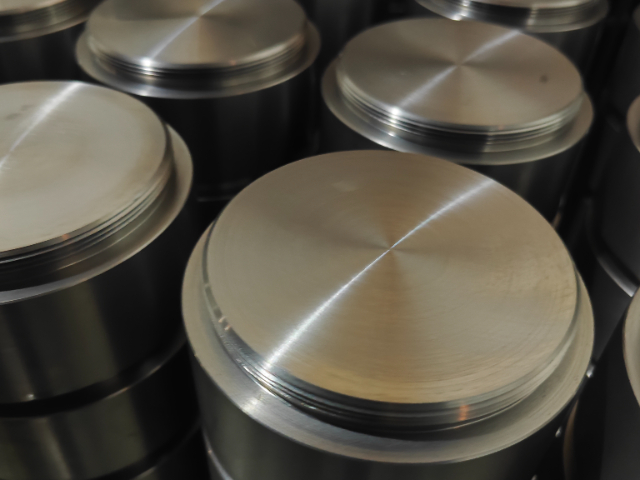
钛靶块的生产是一个融合材料科学、冶金工程与精密制造技术的复杂过程,需经过多道严格控制的工序,才能确保终产品满足镀膜应用的严苛要求,其工艺流程可分为六大环节。首先是原料预处理环节,以高纯度海绵钛(或经初步提纯的钛锭)为原料,需先进行破碎、筛分,去除原料中的粉尘、夹杂物等,随后将钛原料按特定配比(若需制备合金靶则加入相应合金元素,如钛铝、钛锆等)混合均匀,放入真空脱气炉中进行低温脱气处理(温度通常为 300-500℃,真空度≤1×10⁻³Pa),目的是去除原料吸附的水分、空气等气体杂质,避免后续熔炼过程中产生气孔。第二环节是熔炼铸锭,采用 “电子束熔炼 + 真空电弧熔炼” 联合工艺:电子束熔炼主要实现提纯与初步成型,将预处理后的钛原料送入电子束熔炉,在高真空(≤1×10⁻⁴Pa)、高温(约 1800-2000℃)环境下,电子束轰击使钛原料熔融,杂质蒸发后,熔融钛液流入水冷铜坩埚,冷却形成粗钛锭,纯度可达 4N 级别。
20 世纪 60-70 年代是钛靶块行业的技术奠基阶段,标志是制备技术的突破性进展与应用范围的初步拓展。磁控溅射技术的发明与推广成为关键转折点,该技术相比传统真空蒸发工艺,提升了薄膜沉积的均匀性和附着力,推动钛靶块的性能要求向更高标准迈进。这一时期,真空熔炼、热轧成型等工艺逐步应用于钛靶块生产,使得靶材纯度提升至 99.9%(3N)以上,致密度和晶粒均匀性得到改善。随着电子信息产业的起步,钛靶块开始从航空航天领域向电子元器件制造延伸,用于半导体器件的金属化层和装饰性薄膜制备。同时,医疗领域也发现了钛靶块的应用价值,利用其生物相容性优势,开发植入器械的表面镀膜产品。在产业格局上,美国、日本等发达国家率先建立起小规模生产线,形成了从钛原料提纯到靶块加工的初步产业链。这一阶段的发展特点是技术探索与市场培育并行,虽然生产规模有限,但为后续行业成熟奠定了关键的工艺和应用基础。比热容 0.523J/(g・K),吸热升温特性温和,利于溅射过程热管理。
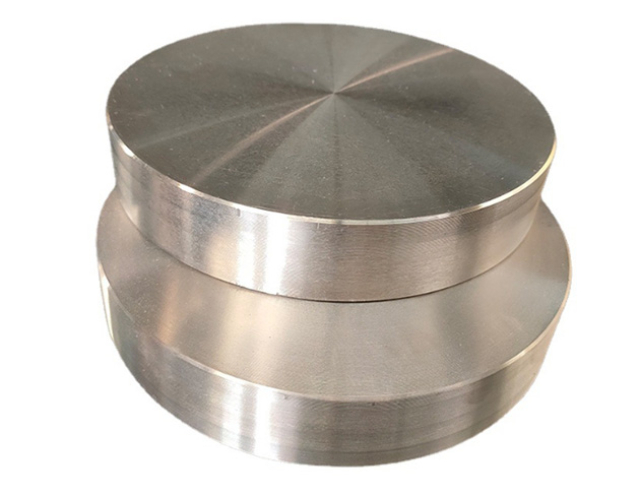
溅射过程中产生的电弧会导致靶块表面出现烧蚀坑,影响镀膜质量和靶块寿命,传统钛靶块通过提高靶面清洁度来减少电弧,但效果有限。抗电弧性能优化创新采用“掺杂改性+磁场调控”的复合技术,从根源上抑制电弧的产生。掺杂改性方面,在钛靶块中均匀掺杂0.5%-1%的稀土元素铈(Ce),铈元素的加入可细化靶块的晶粒结构,降低靶面的二次电子发射系数,使二次电子发射率从传统的1.2降至0.8以下。二次电子数量的减少可有效降低靶面附近的等离子体密度,减少电弧产生的诱因。磁场调控方面,创新设计了双极磁场结构,在靶块的上下两侧分别设置N极和S极磁铁,形成闭合的磁场回路,磁场强度控制在0.05-0.1T。磁场可对靶面附近的电子进行约束,使电子沿磁场线做螺旋运动,延长电子与气体分子的碰撞路径,提高气体电离效率,同时避免电子直接轰击靶面导致局部温度过高。经抗电弧优化后的钛靶块,在溅射过程中电弧产生的频率从传统的10-15次/min降至1-2次/min,靶面烧蚀坑的数量减少90%以上,镀膜表面的缺陷率从5%降至0.5%以下,靶块的使用寿命延长25%以上,已应用于高精度光学镀膜领域。X 射线管阴极原料,高纯度特性生成稳定电子流,保障医疗成像精度。韶关TA1钛靶块制造厂家
化工设备防护涂层,抵御酸碱等化学介质侵蚀,保障设备长期运行。韶关TA1钛靶块制造厂家
大尺寸钛靶块的成型工艺创新随着显示面板、光伏玻璃等行业的发展,对大尺寸钛靶块(单块尺寸超过1500mm×1000mm×20mm)的需求日益增长,传统成型工艺因存在成型难度大、内部应力集中等问题,难以制备出合格的大尺寸产品。大尺寸钛靶块成型工艺创新采用“拼焊+整体锻压”的复合成型技术,成功突破了尺寸限制。首先,选用多块小尺寸钛锭作为坯料,采用真空电子束焊接技术进行拼焊,焊接过程中采用窄间隙焊接工艺,焊缝宽度控制在3-5mm,同时通过焊缝背面保护和焊后真空退火处理(800℃保温2h),消除焊接应力,使焊缝的强度达到基体强度的95%以上。拼焊后的坯料进入整体锻压阶段,创新采用大型水压机进行多向锻压,锻压过程中采用“先宽展后延伸”的工艺路线,宽展阶段的压下量控制在30%-40%,延伸阶段的压下量控制在20%-30%,并通过计算机模拟锻压过程中的应力分布,优化锻压参数,避免出现局部应力集中。锻压后的坯料再经过数控铣削加工,保证靶块的平面度误差控制在0.1mm/m以内。韶关TA1钛靶块制造厂家
宝鸡中岩钛业有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在陕西省等地区的冶金矿产中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,宝鸡中岩钛业供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!