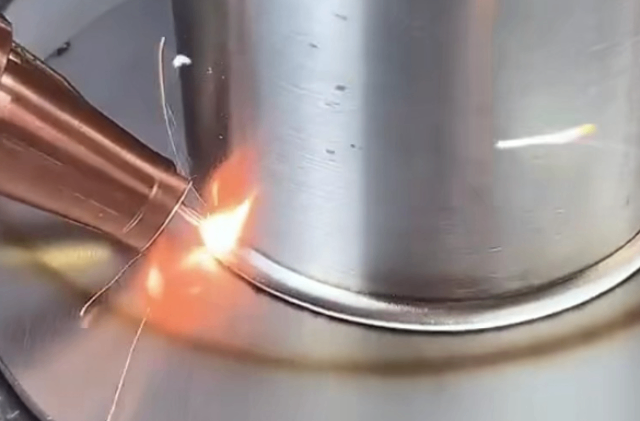
等离子弧焊是指利用等离子弧高能量密度束流作为焊接热源的熔焊方法。等离子弧焊接具有能量集中、生产率高、焊接速度快、应力变形小、电孤稳定且适宜焊接薄板和箱材等特点,特别适合于各种难熔、易氧化及热敏感性强的金属材料(如钨、钼、铜、镍、钛等) 的焊接。气体由电弧加热产生离解,在高速通过水冷喷嘴时受到压缩,增大能量密度和离解度,形成等离子弧。它的稳定性、发热量和温度都高于一般电弧,因而具有较大的熔透力和焊接速度。形成等离子弧的气体和它周围的保护气体一般用纯氩。根据各种工件的材料性质,也有使用氦、氮、氩或其中两者混合的混合气体的。 [2]在304不锈钢超薄板焊接中,占空比50%、基脉比0.5、脉冲频率25-100Hz时,可获得连续等宽的高质量焊缝。虎丘区质量微束等离子焊接供应商
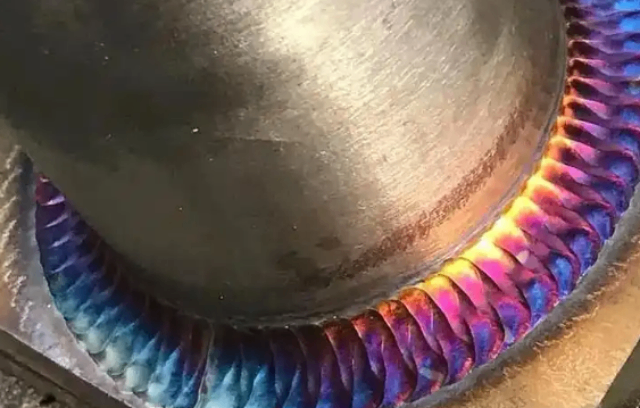
是指电流在30A以下的熔透型等离子弧焊,通常称为微束等离子弧焊。为了保证小电流等离子弧的稳定,一般采用混合型等离子弧。主要用于超薄件的焊接。2、熔透型等离子弧焊:15~200A它是采用较小的焊接电流和较小的离子气流量,等离子弧在焊接过程中只熔化焊件不产生小孔效应,焊接方法与钨极氩弧焊很相似,焊接时可以不添加金属,主要用于薄板(0.5~2.5mm)的焊接。3、穿透型等离子弧焊:100~300A又称穿孔型焊接法,通过增加焊接电流和等离子气流速度,可产生强有力的等离子束,利用它温度高、能量密度强、穿透力强的特点,焊接时等离子弧把焊件完全熔透并在等离子流量的作用下形成一个穿透焊件的小孔(小孔背面露出等离子弧),形成正反面都有鱼鳞纹的焊缝,即所谓的“小孔效应”,焊接时一般不加填充金属。适用于3~8mm的不锈钢、12mm以下的钛合金、2~6mm低碳钢低合金钢以及铜、黄铜和镍及镍合金的焊接姑苏区常规微束等离子焊接销售厂家等离子弧温度可达16000-33000℃,能量密度高达10⁵-10⁶ W/cm²,焊接速度达50-300毫米/分钟。
解决方法是:使用前注意观察空压机输出压力显示,如不符合要求,可调整压力或检修空压机。如输入气压已达要求,应检查空气过滤减压阀的调节是否正确,表压显示能否满足切割要求。否则应对空气过滤减压阀进行日常维护保养,确保输入空气干燥、无油污。如果输入空气质量差,会造成电磁阀内产生油污,阀芯开启困难,阀口不能完全打开。另外,割炬喷嘴气压过低,还需更换电磁阀;气路截面变小也会造成气压过低,可按说明书要求更换气管。2.气压过高若输入空气压力远远超过0.45MPa,则在形成等离子弧后,过大的气流会吹散集中的弧柱,使弧柱能量分散,减弱了等离子弧的切割强度。造成气压过高的原因有:输入空气调节不当、空气过滤减压阀调节过高或者是空气过滤减压阀失效。
微束等离子焊因其电弧能量集中、热影响区小、可焊接超薄工件等特点,在**精密制造和微细加工领域得到广泛应用 [1] [4] [6-8] [11]。在电子电器工业中,微束等离子焊用于电容器、晶体管、电阻等连接线的焊接,以及电容器、继电器外壳、矽钢片、电池外壳等精密元件的焊接 [9] [11] [15]。在仪器仪表与医疗器械领域,该技术适用于金属波纹管、传感器膜盒、医疗导丝、精密仪表元件等的焊接 [11] [13] [15] [20]。医疗导丝焊接要求高精度、高质量焊缝,等离子微束焊机在此方面具有优势 [17-18]。适用于心脏支架、微创手术器械密封、医疗导丝等高精度、高质量焊缝要求的医疗元件焊接。
微束等离子焊主要应用于航空航天设备钛合金构件焊接、医疗导丝制造、仪器仪表薄壁波纹管连接等领域,适用于不锈钢、铝合金、镍基合金等多种材料。该技术采用脉冲气体同步工艺,支持自动化焊接功能,在薄板焊接中电弧稳定性优于氩弧焊,设备成本***低于激光焊接 [1] [4] [6-8]。焊接波纹管等精密元件时,需在万级无尘车间内于显微镜下操作 [19]。该技术仍在持续发展,相关操作步骤与质量控制研究持续至2026年 [20]。微束等离子焊具有电弧能量密度高、拘束度高、挺度好以及对弧长变化不敏感的特性 [10] [12] [14-15]。该方法焊接速度快,热影响区小,焊缝狭窄均匀,工件变形小 [9-12]。其特别适用于超薄、超细结构件的焊接,**小可焊厚度可达0.01毫米 [11] [14]。在小电流下(如小于3安培),微束等离子弧的稳定性优于氩弧焊 [11]。焊接效率可达TIG焊的2倍以上,是激光焊的可靠替代工艺,且设备成本较低 [12]。由于等离子体的特性,焊接过程中的热输入可以得到精确控制,这对于焊接薄壁材料或复杂形状的工件尤为重要。虎丘区选择微束等离子焊接供应商
焊接过程中的参数(如电流、气体流量等)可以精确控制,从而实现对焊接过程的优化。虎丘区质量微束等离子焊接供应商
电弧经过以上三种压缩效应后,能量高度集中在直径很小的弧柱中,弧柱中的气体被充分电离成等离子体,故称为等离子弧。当小直径喷嘴,大的气体流量和增大电流时,等离子焰自喷嘴喷出的速度很高,具有很大的冲击力,这种等离子弧称为“刚性弧”,主要用于切割金属。反之,若将等离子弧调节成温度较低、冲击力较小时,该等离子弧称为“柔性弧”,主要用于焊接。等离子弧焊接是指用等离子弧作为热源进行焊接的方法称为等离子孤焊接。焊接时离子气(形成离子弧)和保护气(保护熔池和焊缝不受空气的有害作用)均为纯氩。虎丘区质量微束等离子焊接供应商
苏州华帜焊研科技有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在江苏省等地区的冶金矿产中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力, 华帜焊研供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!