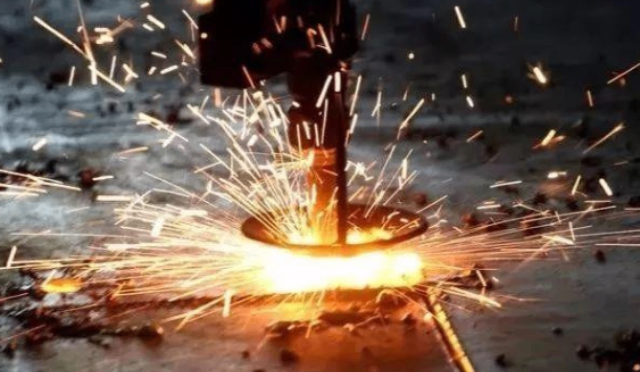
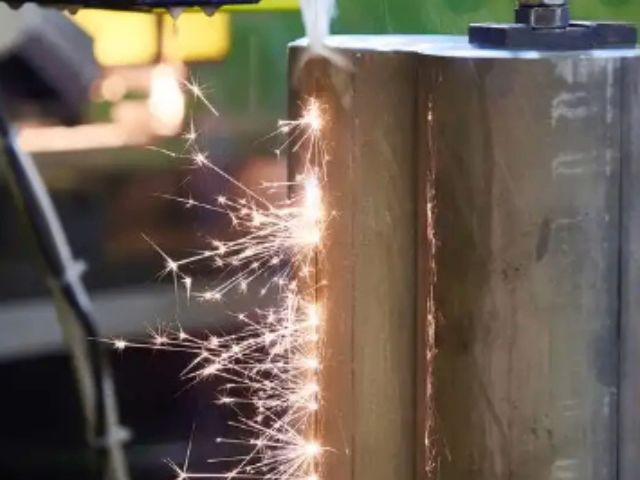
焊接速度:0.3-1.5m/min(与板材导热系数成反比)。焊接速度适当时,才能保证稳定的穿孔效应焊接。焊接速度过低会烧穿,而过高会出现未焊透、气孔等缺陷。 [3]保护气比例:氩氢混合气(氢含量≤7%)可提升电弧温度。保护气流量对保护效果和等离子弧的稳定性有影响,应与离子气流量匹配,一般在15-60L/min。过大和过小都会影响降低保护效果。 [3]喷嘴高度:一般取3-5mm。高度过高,会降低熔透能力;高度过低,喷嘴会被飞溅物粘污,破坏喷嘴正常工作。 [3]熔透型等离子弧焊即在焊接过程中采用熔透焊件的焊接方法,简称熔透法。太仓通常熔透型等离子焊接供应商
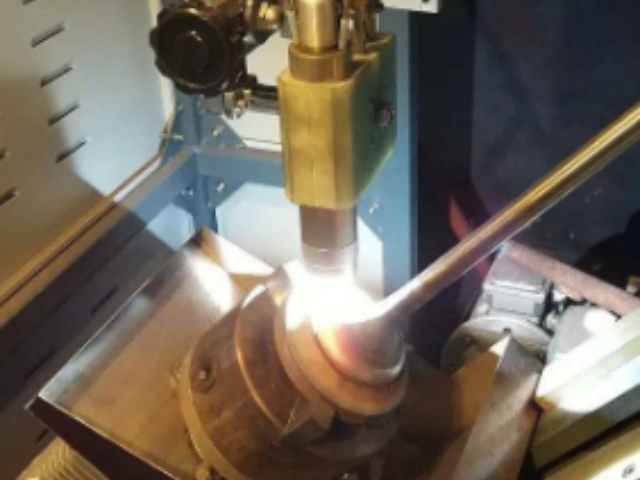
变极性等离子弧焊具有焊接质量高、焊后变形小、效率高以及应用范围广等优点 [2-3] [12]。其电弧能量集中,熔深大,可实现中厚板单面焊双面成形 [2-3]。阴极清理作用可有效破除铝合金氧化膜,焊前清理简单。小孔效应利于熔池内气体排出,焊缝气孔率低,夹钨缺陷少 [2] [12]。等离子弧能量集中,焊接速度快,热影响区窄,且小孔型焊接对焊件正、反面加热均匀,角变形和总体变形小。单道可焊厚度大(铝合金可达25.4mm),焊接层数少,生产效率高;焊材消耗量小,对接头坡口要求低,焊前准备工作量少,焊后检验和修补工作量小 [2-3]。该工艺特别适用于铝合金、镁合金等有色金属的中厚板焊太仓通常熔透型等离子焊接供应商与穿透型等离子焊接相比,熔透型等离子焊接的焊接电流和离子气流量较小,电弧穿透能力较弱。
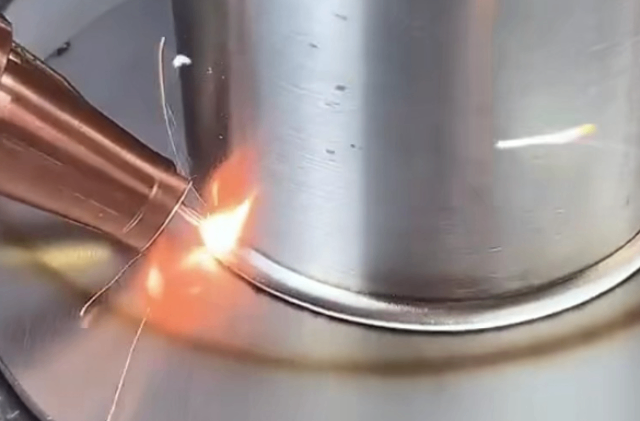
穿孔型等离子弧焊接是一种利用高能量密度等离子弧穿透工件形成小孔,实现单面焊双面一次成形的焊接方法 [1]。该工艺适用于焊接厚度3~8mm不锈钢、厚度12mm以下钛合金、板厚2~6mm低碳或低合金结构钢以及铜、黄铜、镍及镍合金的对接焊缝 [2]。在适用厚度范围内可不开坡口、不加填充金属实现焊接,具有能量密度高、热影响区窄的特点 [2] [4]。它属于高能束焊接方法之一 [4]。穿孔型等离子弧焊接利用等离子弧能量密度高和等离子流力大的特点,在适当参数条件下将工件熔透并形成贯穿的小孔,熔化金属被排挤在小孔周围。随着等离子弧在焊接方向移动,熔化金属向熔池后方移动,小孔也随之向前移动,实现单面焊双面一次成形。 [1]因其独特的电弧特性和小孔效应,穿孔等离子弧焊能够在不开坡口、不填丝的条件下单次焊透较大厚度的工件。 [4]
装备与系统研发我国已成功开发具有自主知识产权的**技术装备。例如,开发出采用双变压器自均流逆变主电路拓扑结构及零电压零电流全负载软开关控制技术的全数字变极性等离子弧**焊接电源。同时,研制了多轴联动变极性等离子弧大型自动化焊接装备及机器人工作站,实现了大型复杂空间曲线焊缝(如球壳、锥形、柱形等复杂型面)的自动化焊接 [12] [15]。这些装备已成功应用于我国空间站**舱、实验舱及新型运载火箭等重大工程的密封舱体制造 [15]。适用于多种金属材料的焊接,包括碳钢、不锈钢、铝合金、铜合金等。
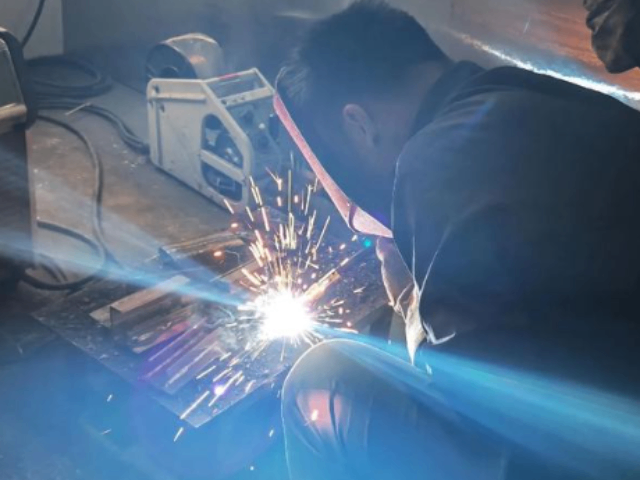
穿孔型等离子弧焊接能量密度高、线能量大、焊接效率高,热影响区较窄,焊接变形较易控制。 [2]其焊缝深宽比较大,力学性能优良。 [4]穿孔型等离子弧焊接可不开坡口、不加填充金属、不用衬垫的条件下实现单面焊双面成形,**适于焊接厚度3~8mm不锈钢、厚度12mm以下钛合金等材料。 [2]穿孔型等离子弧焊接适用于焊接厚度3~8mm不锈钢、厚度12mm以下钛合金、板厚2~6mm低碳或低合金结构钢以及铜、黄铜、镍及镍合金的对接焊缝,在这一厚度范围内可不开坡口、不加填充金属、不用衬垫的条件下实现单面焊双面成形。由于焊接参数波动对焊缝成形的影响较小,熔透型等离子焊接的焊接过程稳定性较高。苏州实用熔透型等离子焊接厂家直销
控制精确:焊接过程中的热输入可控性强,适合精密焊接。太仓通常熔透型等离子焊接供应商
在航空航天领域,美国波音公司采用此工艺方法焊接空间站铝合金密封结构,意大利Alenia公司将其用于国际空间站哥伦布舱、节点舱等多舱段的制造,美国航天飞机约90%的外贮箱焊缝均采用了VPPAW方法 [12]。在中国,该技术成功应用于多项重大航天工程:上海航天精密机械研究所采用VPPA焊接系统与机器人技术,完成了CZ-5、CZ-6等新一代运载火箭的2219铝合金贮箱箱底的研制 [4];北京卫星制造厂有限公司、首都航天机械公司等单位将其应用于“天宫一号”目标飞行器 [13]、“天和”**舱、实验舱 [15]、货运飞船以及神舟系列飞船等密封舱体的焊接 [10]太仓通常熔透型等离子焊接供应商
苏州华帜焊研科技有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在江苏省等地区的冶金矿产中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来 华帜焊研供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!