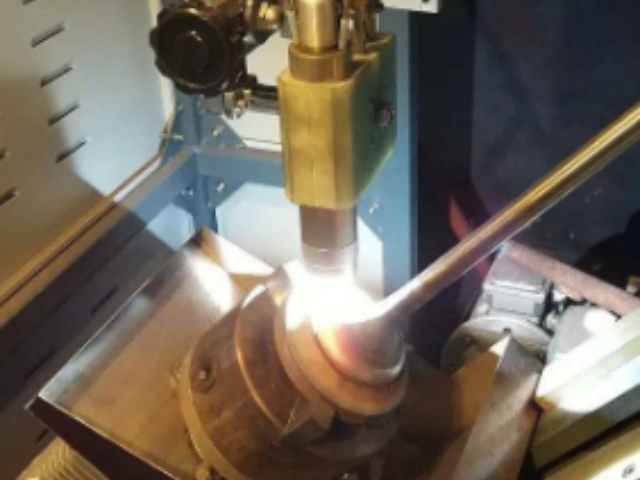
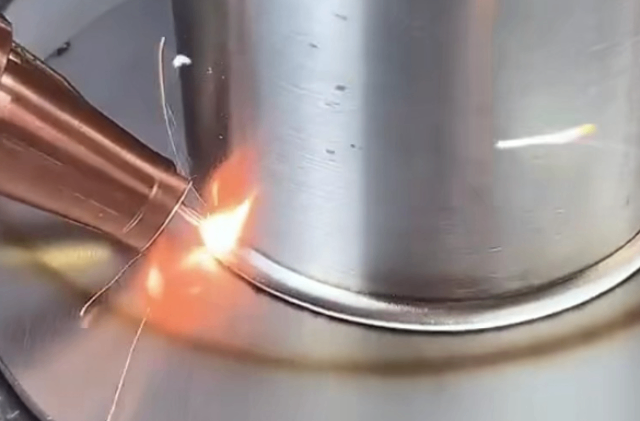
微束等离子弧焊适用于不锈钢、钛合金、镍基合金等材料的精密焊接,应用于航空航天、医疗器械、电子元件制造等领域 [3-4] [7-8]。焊接过程中需配合氩气保护,并可通过光学放大观察系统辅助操作 [5] [9-10]。微束等离子焊接是一种小电流(通常小于30A)熔入型焊接工艺,为了保持小电流时电弧的稳定,一般采用小孔径压缩喷嘴(0.6~1.2mm)及联合型电弧。即焊接时存在两个电弧,一个是燃烧于电极与喷嘴之间的非转移弧,另一个为燃烧于电极与焊件之间的转移弧,前者起着引弧和维弧作用,使转移弧在电流小至0.5A时仍非常稳定,后者用于熔化工件。微束等离子弧是等离子弧的一种。在产生普通等离子弧的基础上采取提高电弧稳定性措施,进一步加强电弧的压缩作用,减小电流和气流,缩小电弧室的尺寸。这样,就使微小的等离子焊枪喷嘴喷射出小的等离子弧焰流,如同缝纫机针一般细小。 [1]通过研究基值电流与峰值电流之比、占空比、脉冲频率等参数,实现熔池尺寸和焊缝成形质量的精确控制。太仓通常微束等离子焊接推荐厂家
2.“单键飞梭“功能,一个数字按钮控制多个数字表,减少故障率,克服了电位器故障频繁的现象。3.能量密度大,电弧方向性强。融透性强。可以产生稳定的小孔效应,通过小孔的效应可以获得良好的单面焊双面成型。4.焊缝的质量对弧长的变化不敏感,这是由于等离子弧的形态接近圆柱形。发散角很小(约5度)且挺直性好,弧度变化时加热斑点的面积影响很小,因此容易获得均匀的焊缝状5. 钨极缩在水冷喷嘴内部,不与工件接触,因此可以有效的避免焊缝金属的夹钨现象。另外电弧的搅动性好,融池温度高,有利于融池内气体的释放。吴中区选择微束等离子焊接供应商支持脉冲电流与等离子气体流量同步调整,实现全位置焊接。
微束等离子弧焊通常指焊接电流在30A以下的等离子弧焊接工艺 [12]。先进的设备其焊接电流**小可控制至0.05A,能够焊接厚度*为0.01mm的超薄材料 [14]。**工艺参数包括焊接电流、焊接速度、气体流量及喷嘴孔径 [10] [15]。焊接电流范围因设备型号而异,常见范围在0.5A至100A之间,例如PAW-50型焊机为0.5~50A,TP-2焊枪为5-100A [13] [15]。焊接速度根据材料及厚度,可达50mm/min至500mm/min。离子气流量通常为0.1~1L/min,保护气流量为1-10L/min,常用气体为氩气或氩氢混合气 [10] [15]。喷嘴孔径直接影响电弧特性,常用范围在0.6mm至2.4mm之间,例如TK-4焊枪为0.6~1.5mm,TP-2焊枪为0.8~2.4mm [13] [15]。
数字型采用数字信号处理器(DSP)作**处理器,输出准确精确控制,采用质量的元件制造,性能可靠 [7]。现代微束等离子焊机多采用MOSFET或高频逆变式直流/脉冲等离子技术,并具备提前送气、离子气/保护气预调、自动高频引弧、电网补偿能力强等功能,设备通常具有高负载能力、高防护等级,以适应恶劣的工业环境 [3] [5]。能量集中,电弧指向性强,可以产生稳定的小孔效应,通过小孔的效应可以获得良好的单面焊双面成型 [5-6] [9]。在等离子小孔焊接中,熔池截面呈酒杯形状,根部狭窄而顶部较宽,这种结构有利于熔池平衡和焊缝成形控制 [9]。喷嘴孔径通常为0.6-1.2毫米,通过机械压缩效应将电弧直径压缩至0.3-0.5毫米,能量密度提升3倍以上。
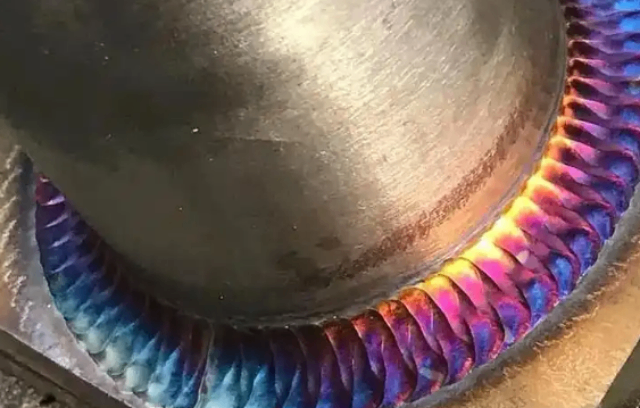
微束等离子焊机主要用于薄板焊接,适用于各种薄壁、薄板类工件的焊接,如波纹管、传感器、变压器、电池外壳、电子产品、结构件点焊等 [5]。其应用领域涵盖医疗设备、仪器仪表、刀具、夹具、管件、热电偶、马达、矽钢片、精密元件等 [1] [5]。该设备在汽车、摩托车、家电、航空航天、**、铁道、石油、造船、机械等行业得到应用 [1]微束等离子焊机还可用于特种金属的焊接,如钛、镍、钼、镀锌板等特殊金属的焊接 [1]。此外,等离子焊机的主要应用之一是在集装箱建造和管道制造中,尤其是在自动化焊接领域 [9]。金属波纹管、压力传感器等薄壁元件的连接,需在万级无尘车间内于显微镜下操作。太仓通常微束等离子焊接推荐厂家
现代微束等离子焊接设备通常配备有自动化控制系统,可以实现高效的生产。太仓通常微束等离子焊接推荐厂家
等离子弧的产生:(1)等离子弧的概念:自由电弧:未受到外界约束的电弧,如一般电弧焊产生的电弧。等离子弧:受外部拘束条件的影响使弧柱受到压缩的电弧。自由电弧弧区内的气体尚未完全电离,能量未高度集中,而等离子弧弧区内的气体完全电离,能量高度集中,能量密度很大,可达10~10W/cm2,电弧温度可高达24000~50000K(一般自由状态的钨极氩弧焊最高温度为10000~20000K,能量密度在10W/cm2以下)能迅速熔化金属材料,可用来焊接和切割。太仓通常微束等离子焊接推荐厂家
苏州华帜焊研科技有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在江苏省等地区的冶金矿产行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为*****,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将** 华帜焊研供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!