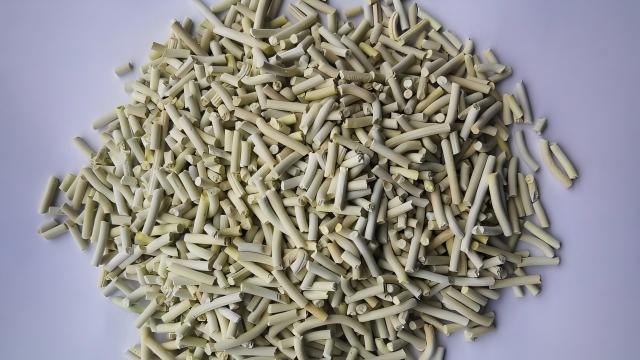
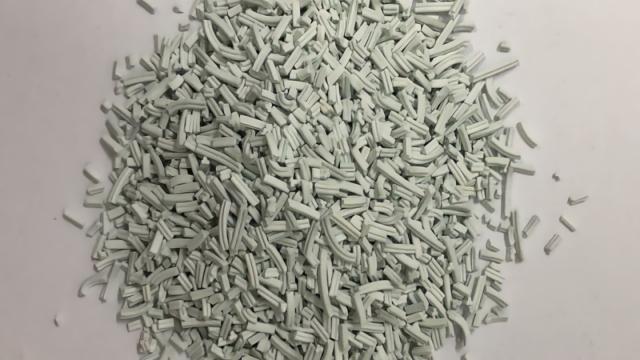
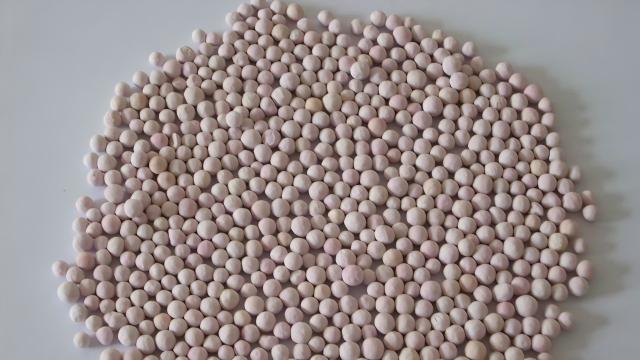
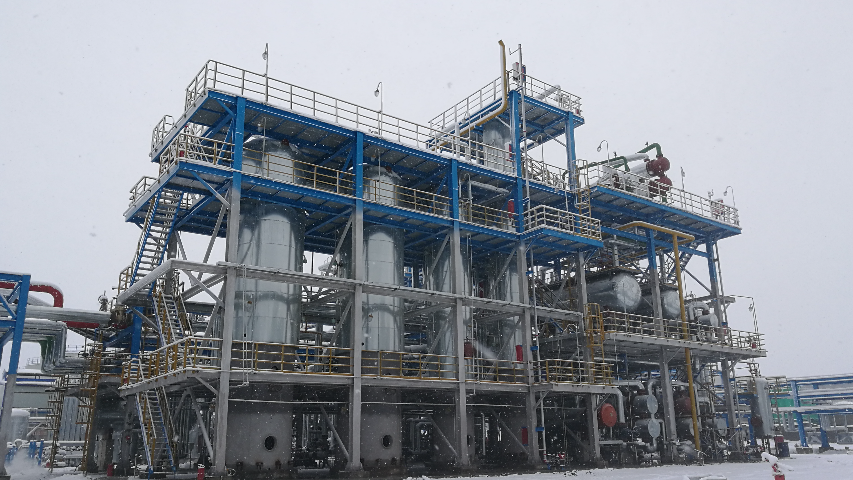
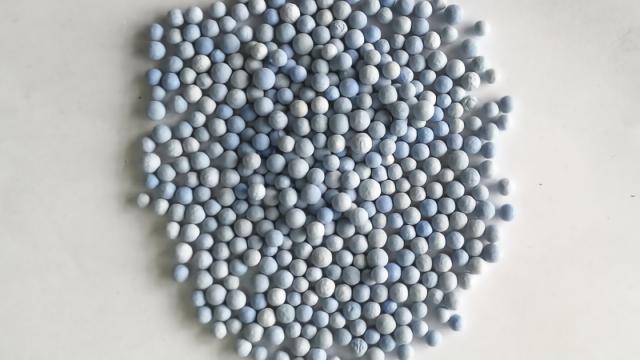
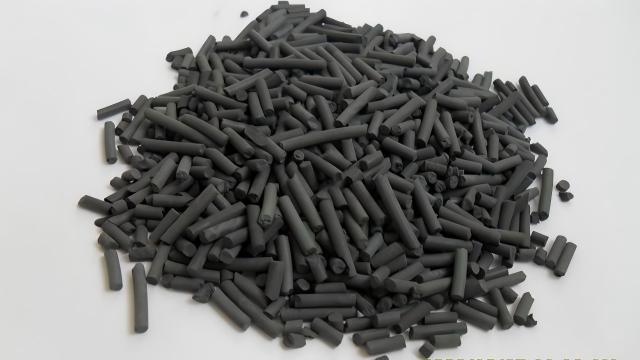
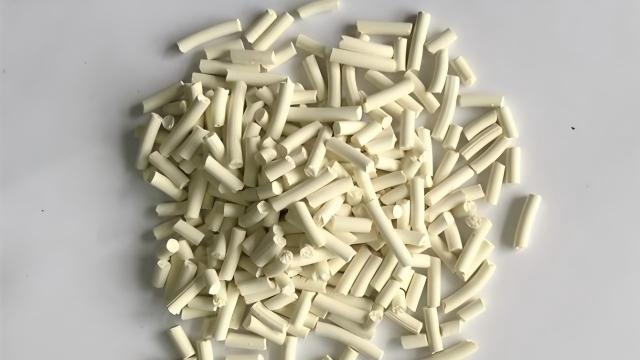
目前随着国内焦化、钢铁去产能的大趋势影响,焦炭总产能降低,副产的焦化粗苯的原料总量也随之减少。国内典型的焦化企业旭阳集团实现内部消化,原料能得到保障,而我国自主的粗苯加氢精制的企业又众多,这些企业受原料来源的紧张,导致粗苯原料挂牌价格居高不下。下游千万级别的石化企业建设大规模的炼化一体化装置,石油苯产量随着乙烯,重整装置的增加补充了精苯的市场,同时甲苯、二甲苯产能过剩导致利润空间被限制。因此部分自主粗苯加氢企业寻求煤汽化产生的一类轻质油品作为原料补充,这类原料含三苯合计20-50%不等,可以作为粗苯加氢企业补充的原料。但是该原料含大量的二烯烃、烯烃、胶质,导致加氢工艺中催化剂结焦快,反应器阻力上升快。因此添加比例不宜超过20%,国内多家企业进行混合加氢的装置,反应器高的阻力可达到0.4MPa,这给加氢装置的稳定运行带来了隐患。武汉科林化工集团建议增加低温反应器,在120-150℃之间对二烯烃进行一次加氢,然后主加氢反应的工业应用中采用特殊结构的保护剂配合钴钼/镍钼加氢级配装填方案,以缓解反应器的阻力升高迅速的问题,的延长开工的周期。武汉科林化工生产的加氢催化剂可以采用预硫化态供货,目前已经应用于全国30-40的加氢企业,综合效益良好。河北镍钼加氢催化剂有哪些
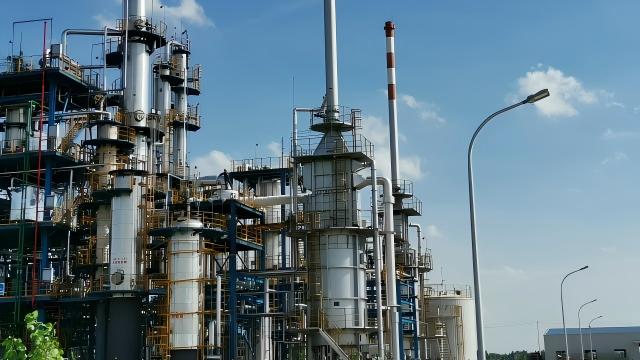
湖北润驰环保科技有限公司作为国家高新技术企业,长期专注于废矿物油再生综合利用,目前已形成10万吨/年废润滑油处理能力,日处理规模达300吨。公司2024年启动深度加氢技改项目,采用武汉科林化工集团有限公司高压加氢技术,生产符合国家产品标准的Ⅱ类润滑油基础油,将进一步提升油品精制水平。 其重点工艺采用"预处理-减压蒸馏-加氢精制-分馏"全流程,通过临氢催化技术脱除废油中的氯、硅、铁等杂质,实现胶质、沥青质的高效转化,废油再生回收率可达95%以上。加氢过程中使用的催化剂载体以γ-Al₂O₃为主,具备高比表面积(≥250m²/g)和适宜的孔结构(15-25nm),可保证大分子有机硫化合物的有效扩散与吸附,有机硫脱除率≥99.5%,产品硫含量降至10ppm以下。 公司生产的润滑油基础油具有三大重点特性:一是处理后油品清澈透明,色度≤0.5;二是优良的粘温性能,粘度指数≥120;三是氧化安定性好,金属含量低。已成为华中地区废矿物油资源化利用的典型企业。宁夏油品加氢催化剂业绩可观武汉科林化工与武汉理工大共建实验室,聚焦催化加氢与脱硫的技术攻关。
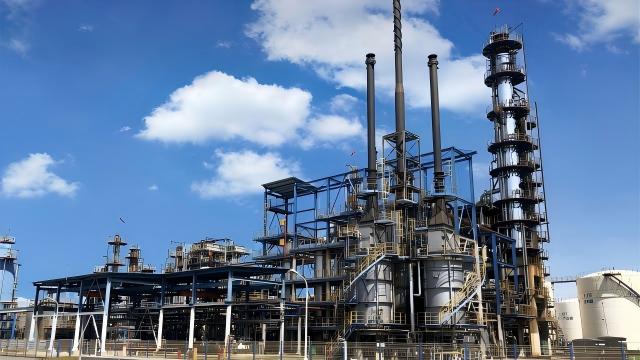
针对乙烯裂解副产碳五馏分中含有大量二烯烃、烯烃及硫化物等杂质的问题,武汉科林化工集团有限公司开发了适用于抽余碳五选择性加氢的镍系加氢催化剂。该加氢催化剂以氧化铝为载体,以镍为活性组分,在40-180℃的温和条件下优先将共轭二烯烃加氢转化为单烯烃,同时抑制单烯烃过度加氢为烷烃。这种加氢催化剂对原料中硫化物、氯化物具有一定耐受性,无需复杂的原料预处理。工业应用数据显示,该加氢催化剂可使二烯烃转化率达99%以上,环戊烯选择性维持在50%-60%。武汉科林化工集团有限公司的碳五加氢催化剂已在独山子天利石化等装置实现工业化运行,为下游环戊烯、环戊烷等精细化工产品的生产提供原料保障。
润滑油基础油凝点、浊点偏高时需通过加氢降凝改善低温流动性。武汉科林化工集团有限公司开发的W219系列降凝催化剂,采用γ-AL2O3为载体,引入活性金属和特种助剂,在8-25MPa下将长链正构烷烃选择性异构化为短支链或多支链异构烷烃,凝点可降低10-15℃。该加氢催化剂还可选择性裂解蜡晶长烷基侧链,使浊点降低5-10℃。武汉科林化工集团有限公司将W219降凝催化剂与含钨-镍活性组分的W219B补充精制催化剂级配使用,作为高粘度基础油二段加氢的主催化剂,进一步脱除残留硫氮化合物和部分饱和多环芳烃,提高再生基础油品质。武汉科林化工W212脱芳催化剂是镍系加氢催化剂,可在低温120-190℃完成芳烃饱和,催化剂连续运行周期达4年。
武汉科林化工集团有限公司开发的直馏石脑油和油田轻烃通加氢精制生产先进溶剂油技术,是将油田低附加值原料转化为先进环保、安全的溶剂油技术。该技术应用于山东东营、黑龙江大庆地区,当地企业利用当地石脑油及油田轻烃资源,通过加氢脱硫和加氢脱芳两个重点过程,脱除原料中的有机硫杂质和苯系物,生产出符合植物油抽提溶剂标准的溶剂油。 该工艺特点如下: 1. 加氢脱硫工艺 原料中的有机硫杂质(如硫醇、硫醚、二硫化碳等)在一段加氢脱硫催化剂作用下,将有机硫转化为易于脱除的硫化氢,常用的加氢脱硫催化剂为Co-Mo/Al₂O₃或Ni-Mo/Al₂O₃体系,可将有机硫脱除至0.1μg/g以下,满足后续加氢脱芳要求。 2. 加氢脱芳工艺 为满足产品对芳烃组分的限定指标,需脱除原料中的苯、甲苯等。加氢脱芳采用武汉科林化工高镍基催化剂(Ni/Al₂O₃),通过低温加氢饱和反应将芳烃转化为环烷烃,该过程可将芳烃含量降至0.05%以下。 目前该技术产出的先进植物油抽提溶剂已经被中粮等大型企业使用。粗苯加氢催化剂和脱硅保护剂级配装填,缓解硅杂质带来填料中毒失效的问题。河北镍钼加氢催化剂有哪些
武汉科林化工W906C脱硅催化剂适配高硅焦化粗苯、石脑油,可高效脱除焦化粗苯、石脑油中的硅杂质。河北镍钼加氢催化剂有哪些
轮胎油是从废旧轮胎中提取的一种油,废轮胎综合利用技术中,常规的是首先经过资源化分级利用生产炭黑、再生胶,然后剩余的低价值边角料无法很好利用。热裂解炉装置进行高温裂解,副产焦粉、裂解轻油、干气。干气可以作为燃料,副产的轻质油品馏程30-450℃,含有大量的焦粉、不饱和烯烃、二烯烃及硫化物、氮化物等杂质,其中原料所含氯高达500-1000ppm,直接利用受限。武汉科林化工集团介绍,这类油品可以采用加氢精制工艺利用,加氢后可以作为石脑油应用于溶剂,乙烯、重整装置及油品调和。但是也明确指出与其它油品加氢相比较,这类塑料油因高烯烃,高硫、焦粉、胶质高成为加氢的大难点。根据他们的研究,废塑料油加氢催化剂具有结焦快,催化剂失活快的问题。 针对这类劣质原料,武汉科林建议采用与其它原料按一定比例混合调配后进行加氢的工艺,并采用多级反应串联组合工艺,采用多种保护剂级配,以镍钼双金属加氢催化剂作为主剂,并配合合理的工艺。以此兼顾二烯烃加氢深度、高温聚合结焦的问题,实现这类劣质原料参混加氢脱硫、脱氯,烯烃饱和的目的。轮胎油加氢是目前新的废物利用的课题,尚未大规模应用的成熟案例,未来还需要从加氢工艺、催化剂的级配上不断尝试。河北镍钼加氢催化剂有哪些
武汉科林化工集团有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在湖北省等地区的化工中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同武汉科林化工集团供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!
广西某20万吨/年粗苯全馏分加氢精制项目是沿海地区典型的同类装置,填补了华南地区粗苯精制产业的空白。...
【详情】焦炉煤气、天然气等化工原料气中噻吩、硫醇、硫醚等有机硫化合物难以通过物理吸附脱除,需采用加氢转化工艺...
【详情】武汉科林化工集团有限公司成立于2002年,总部位于武汉市华工科技园创新基地,为国家高新技术企业企业。...
【详情】乙烯裂解装置副产的碳九芳烃组分,含有大量不饱和烯烃、胶质及硫化物、氮化物等杂质,辛烷值高但是富含双烯...
【详情】焦化粗苯是炼焦过程中回收的副产品,含有苯、甲苯、二甲苯等芳烃,以及噻吩、吡啶、烯烃等大量杂质,直接使...
【详情】催化裂化汽油含有烯烃和硫化物,需通过加氢处理降低硫含量和烯烃含量以满足油品标准。武汉科林化工集团有限...
【详情】高温煤气化副产油品含有较多的碱金属、重金属及无机盐类杂质,对加氢催化剂具有毒害作用。武汉科林化工集团...
【详情】针对煤制甲醇、煤制天然气及煤制油工艺中,合成催化剂对入口硫含量要求越来越高,要求入口总硫含量小于30...
【详情】武汉科林化工集团开发的W221环戊二烯加氢催化剂将环戊二烯转化为高附加值中间体环戊烯,同时抑制其进一...
【详情】我国天然气产量丰富,天然气除了作为能源燃料之外,还在甲醇、醋酸等碳一化工得到应用。天然气化工应用中在...
【详情】加氢转化后的硫化氢需通过后续脱硫剂进行吸附脱除。武汉科林化工集团有限公司的W210系列加氢催化剂与中...
【详情】抽余碳五经选择性加氢后可分离得到环戊烯,再经二段加氢可生产环戊烷。武汉科林化工集团有限公司开发的二段...
【详情】