- 品牌
- 上青
- 型号
- DJ系列
- 加工定制
- 是
- 产地
- 上海
- 厂家
- 上海天佳益智能科技有限公司
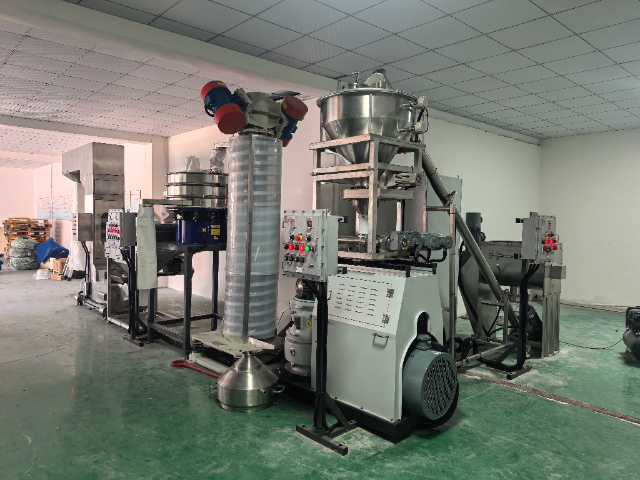
振动提升冷却机将垂直提升输送与空气冷却两大功能合二为一,是一种结构紧凑、功能集成度高的特殊设备。其工作原理是:两台对称布置的振动电机产生方向相反、大小相等的激振力,形成振动力偶,使安装在弹簧支撑上的螺旋输送盘道产生高频低幅的圆周振动。物料从下方进料口进入螺旋盘道后,在振动力的作用下沿着盘道螺旋形向上爬升,在爬升过程中与空气充分接触,热量自然散发,到达顶部时已冷却至所需温度,从出料口排出。这一设计将提升和冷却两个工序整合到一台设备中完成,大幅节省了占地面积和设备投资。振动提升冷却机没有运动的输送带或链条,也没有轴承和密封件,几乎不需要维护,运行成本极低。同时,由于物料在盘道上呈薄层分布且不断翻动,冷却效率高于普通的自然冷却方式。该设备特别适合厂房空间有限但需要将颗粒从低处输送到高处进行后续处理的生产线布局,是一种“一机两用”的高性价比选择。天佳益技术人员全程参与从方案设计到投产验收各阶段。吉林保温剂造粒产线厂家
吨袋包装机是专为大包装规格设计的自动包装设备,适用于产量较大、包装规格在一千公斤左右的颗粒产品。该设备采用智能电控系统,能够自动完成给料、称量、夹袋、落袋、封口等全部包装工序,操作人员只需将空吨袋挂在挂钩上并启动设备,其余工作全部由机器自动完成。给料系统采用双速给料设计——先快速给料到设定值的百分之九十,然后切换至慢速给料直至达到目标重量,这种给料方式既保证了包装速度,又确保了称量精度。称重系统采用高精度称重传感器和智能算法,称重允差控制在±0.2%以内,对于每包一千公斤的包装规格,误差不超过两公斤。气动夹袋装置将吨袋袋口紧紧夹在出料嘴上,防止物料溢出和粉尘外扬。包装完成后,输送辊道将满袋送出,操作人员挂上空袋继续下一轮包装。包装速度可达每小时十包,可减少大产量生产线的包装人工成本和包装频次。江苏干式造粒产线报价产线可根据客户厂房条件设计为单层或双层布局,适应性强。
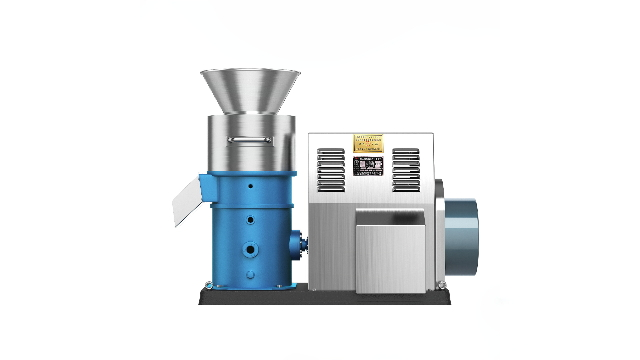
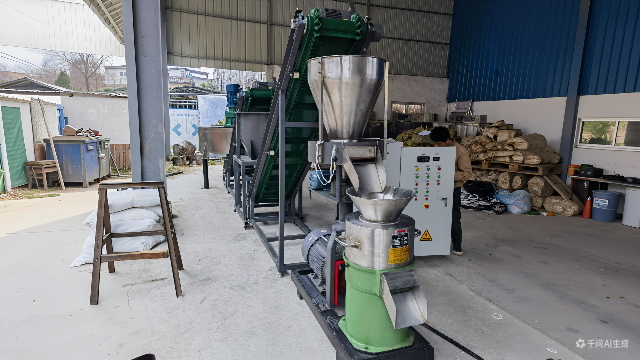
天佳益加料送料造粒一体机是将料斗、破拱器、变频螺杆输送装置和造粒机四大功能模块集成于一体的紧凑型设备,特别适用于厂房空间紧张或物料架桥风险较高的生产场景。在传统的分体式配置中,料仓、输送机和造粒机,需要占用较大的安装空间,且设备之间的连接处容易产生粉尘泄漏。一体机将这三个功能集成在一个机架上,物料从顶部的带破拱器料斗进入,通过变频螺杆输送装置精确控制给料速度,直接送入下方的造粒机进行挤压成型,中间没有过渡接口和输送管道,结构极为紧凑,占地面积比分体式方案减少百分之三十以上。破拱器安装在料斗锥部,通过旋转的破拱杆持续搅动物料,有效防止了流动性较差的粉体在料斗内架桥或结拱,确保供料连续稳定。变频螺杆输送装置可根据造粒机的实时负荷自动调节给料速度,保持工作状态。一体机设计减少了物料在多个设备间转运时的损耗和污染风险,也简化了清洗和维护工作,是空间受限或物料架桥问题严重的客户的理想选择。
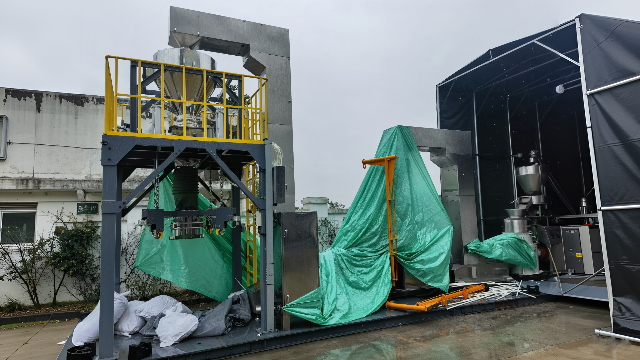
上海天佳益智能科技有限公司坚持以技术创新驱动造粒产线升级,2024 年研发投入占营业收入比例达 8.5%,高于行业平均水平。公司造粒产线在多项关键技术上实现突破:混合系统可实现低变异系数精确混合,保障造粒原料均匀性;造粒主机采用耐磨螺杆与温控闭环系统,提升颗粒成型率与外观规整度;冷却输送单元优化风路与链板结构,实现快速降温并防止颗粒粘连;全线配备节能电机与智能变频控制,综合能耗降低 10%–15%。针对行业普遍存在的技术门槛高、操作复杂、推广难度大等问题,天佳益对造粒产线进行易用化改造,优化操作界面、简化流程,并开发远程监控与故障诊断功能,降低客户使用与维护难度。同时,公司提供样机测试、现场工艺调试与驻场培训服务,持续提升试用转化率,推动技术优势向市场价值高效转化。精细筛分可剔除造粒次品,提升整体成品产出质量。
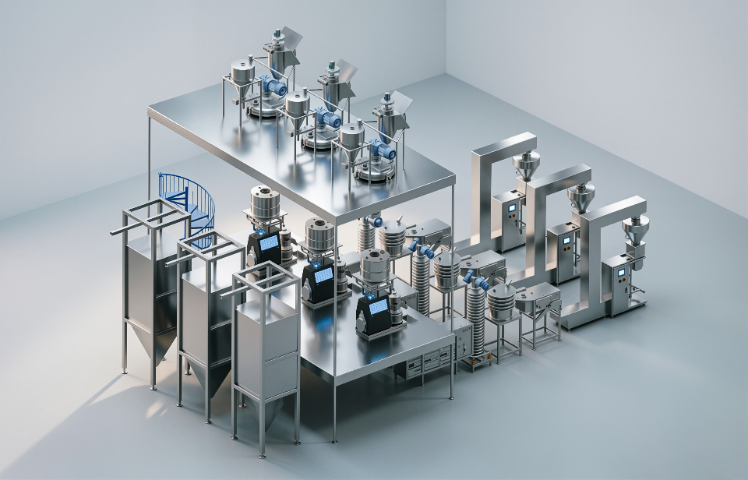
造粒完成后从造粒机出来的颗粒温度较高,尤其是连续运行的大型造粒机,出料颗粒温度可能达到六十甚至八十摄氏度。如果不对这些高温颗粒进行充分冷却就直接进入筛分和包装工序,会导致两个问题:一是高温颗粒在堆积过程中容易因余热而相互粘连,形成大块结团物;二是包装后颗粒在袋内继续散热,可能导致包装袋内壁出现冷凝水,使颗粒吸潮变质。天佳益链板输送机正是为解决这一问题而设计的冷却设备。该设备采用封闭式不锈钢壳体结构,内部由金属链板组成输送面,链板上开设有密集的中间小孔。颗粒在链板上输送的过程中,冷风从进风口进入设备内部,穿过链板上的小孔和颗粒层,从出风口排出,对颗粒进行通风冷却。风量的大小可根据颗粒温度和冷却要求进行调节。同时,气流在穿过颗粒层时会带走附着在颗粒表面的细微粉末,起到一定的除尘作用。链板的传送速度可通过变频器调节,设备长度也可根据客户现场的冷却要求和空间条件定制,确保颗粒在离开设备时温度已降至安全范围。导料板装置快速排出成型颗粒,防止热量积聚导致的黏连液化。干式造粒产线多少钱
挤压颗粒密度高体积小,降低包装运输成本,仓储更省空间。吉林保温剂造粒产线厂家
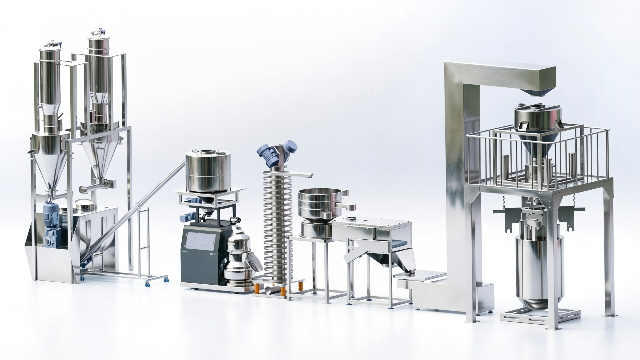
造粒生产线中的粉尘控制是精细化工厂关注的重点问题之一,既关系到操作人员的职业健康,也关系到车间的安全生产和环境卫生。天佳益在整线设计中贯彻“多点位、分级除尘”的理念,在每一个可能产生粉尘的节点设置除尘措施。投料站是主要的粉尘产生点,天佳益负压投料站通过高效过滤器和风机,在投料口形成负压区,扬尘被及时吸走,投料过程中几乎看不到粉尘。输送设备采用全封闭设计,物料在密闭管道或槽体内流动,粉尘无法外溢。造粒机本体在运行过程中也会产生少量粉尘(主要来自出料口的细粉),天佳益在造粒机出料口设置除尘接口,可接入工厂的中央除尘系统。筛分机是另一个粉尘产生点,天佳益圆盘筛分机配有密封盖和除尘口,筛分过程中产生的粉尘被及时抽走。包装机在灌装过程中,袋口与出料嘴之间可能存在微小间隙导致粉尘逸出,天佳益包装机配有袋口除尘装置,在灌装过程中持续抽吸袋口空气。通过这一整套多点位除尘设计,天佳益造粒生产线的车间粉尘浓度可控制在较低水平,符合职业卫生和环保要求。吉林保温剂造粒产线厂家
上海天佳益智能科技有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在上海市等地区的化工中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同上海天佳益智能科技供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!


- 平模造粒产线厂家供应 2026-10-17
- 吉林保温剂造粒产线厂家 2026-10-16
- 湖北冷挤压造粒产线推荐 2026-10-16
- 江苏冷挤压造粒产线多少钱 2026-10-16
- 陕西颗粒造粒产线生产厂家 2026-10-16
- 上海平模造粒产线哪家好 2026-10-15
- 造粒产线现货 2026-10-15
- 辽宁冷挤压造粒产线厂家 2026-10-15