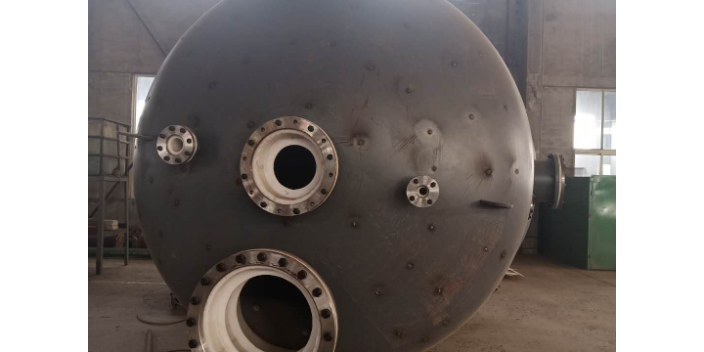
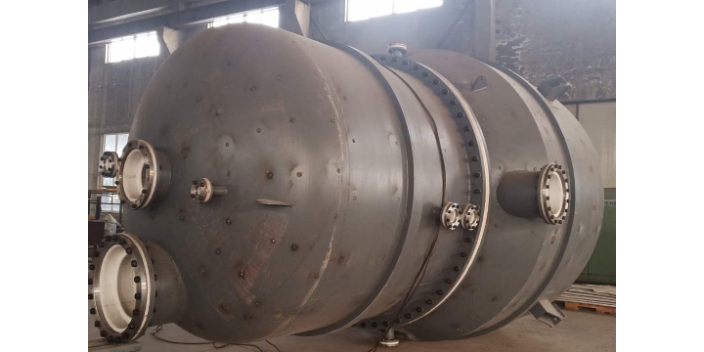
衬氟反应釜的传动装置(电机、减速机、联轴器)需正确安装和维护,保证搅拌系统可靠运行。传动装置的安装:机架安装在釜盖上,电机和减速机安装在机架上,通过联轴器连接减速机输出轴和搅拌轴;安装时需保证电机、减速机和搅拌轴的同轴度(同轴度允差一般0.05毫米),避免不同心引起振动和轴承损坏;联轴器的安装需保证两轴的轴向和径向偏差在允许范围内。传动装置的维护:定期检查电机和减速机的运行状态(电流、温度、振动、噪声),发现异常及时处理;减速机需定期检查油位和油质,按规定更换润滑油(一般3至6个月换油一次);联轴器需定期检查弹性元件的磨损,及时更换;搅拌轴的轴承需定期润滑和检查,发现磨损及时更换。传动装置的常见故障有:电机过载(搅拌功率过大或物料粘度增加,需检查搅拌和物料)、减速机漏油(密封件损坏,需更换)、振动过大(不同心、轴承磨损或不平衡,需重新对中或更换轴承)、噪声异常(齿轮或轴承损坏,需检修)。传动装置的维护记录需存档,建立设备运行档案。规范的安装和维护,能保证传动装置可靠运行和长寿命,减少故障和停机时间,提高反应釜的可用率。松尚诚信、尽责、坚韧。贵州衬氟反应釜厂
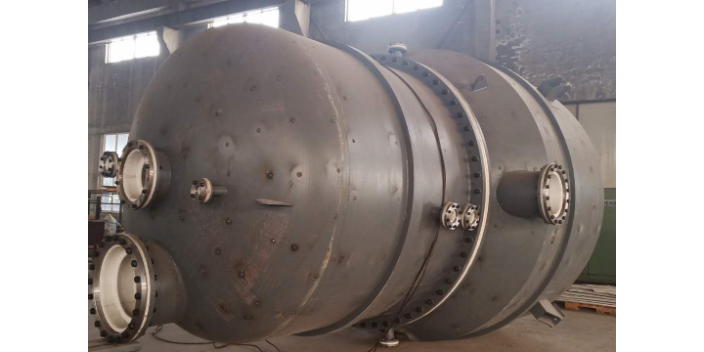
夹套是衬氟反应釜常用的传热结构,用于加热或冷却反应物料。夹套由钢制夹套筒体和夹套封头组成,焊接于釜体筒体外壁,夹套与釜体之间形成环形空间,通入加热或冷却介质(蒸汽、导热油、冷却水等),通过釜壁传热。夹套的形式有整体夹套(覆盖釜体筒体和下封头,传热面积大)、半圆管夹套(半圆管焊接于釜体外壁,结构强度好,可承受较高介质压力)、蜂窝夹套(夹套上焊有蜂窝状加强筋,提高夹套刚度)等。整体夹套应用较多,传热面积大,但夹套承受介质压力的能力有限(一般不超过0.6兆帕);半圆管夹套结构强度好,可承受较高压力(可达2.5兆帕),但传热面积较小。夹套的传热系数一般为60至100瓦每平方米每开(取决于介质种类、流速和釜壁状况),通过提高介质流速和搅拌转速可提高传热系数。夹套的介质进出口布置需合理,一般介质从底部进入、从上部排出,保证夹套内充满介质和排气充分。夹套需设置排气口和排液口,便于排气和排液。夹套的设计需进行强度计算,保证夹套在工作压力下的强度。夹套外壁需保温,减少热量损失。夹套传热是衬氟反应釜常用的传热方式,能满足多数反应的加热和冷却要求。黑龙江耐高温反应釜厂地理位置优越,交通十分便利。
压力控制与监测是衬氟反应釜安全运行的重要保障,需配备压力监测和控制装置。压力监测装置包括压力表(就地指示,常用弹性压力表或隔膜压力表,隔膜压力表的隔膜需耐腐蚀,采用氟塑料隔膜)和压力变送器(远传信号,接入控制系统,常用电容式或压阻式变送器,接液部位需耐腐蚀)。压力表和变送器安装于釜盖上部(气相空间),测量釜内压力。压力控制需根据反应工艺要求:对于需恒压的反应,通过压力调节阀控制进气或排气,保持釜内压力恒定;对于需升压的反应,通过加压介质(如氮气)升压至要求压力;对于减压反应,通过真空系统抽真空至要求负压。压力监测系统需设置压力报警和联锁——当压力超过设计压力(或允许工作压力)时报警,严重超压时联锁切断进料或打开泄压阀,保证反应釜安全。压力表和变送器需定期校验,保证测量准确。对于负压工况的反应釜,需设置真空表监测真空度,并考虑衬里抗负压性能(见前述)。压力控制与监测系统是衬氟反应釜安全附件的重要组成部分,需可靠运行,防止超压或负压引起的设备失效和安全事故。
衬氟反应釜行业随着下业的发展和技术的进步,呈现以下发展趋势。一是大型化和定制化——随着化工装置规模扩大,反应釜容积向大型化发展,同时根据用户工艺要求定制化设计制造,满足不同反应的特殊要求。二是高洁净化——电子半导体、生物医药等高洁净度行业的发展,推动衬氟反应釜向高洁净方向发展,PFA衬里、洁净室施工、超纯水清洗等技术的应用,使衬氟反应釜满足ppb甚至ppt级的洁净度要求。三是材料多元化——除传统PTFE外,PFA、ETFE、PVDF等氟塑料在衬里中的应用增多,针对不同工况选用合适的衬里材料;改性PTFE(填充、共混)改善PTFE的耐磨、导热、抗蠕变等性能。四是工艺先进化——等静压工艺、自动化焊接、喷涂工艺等先进工艺的应用,提高了衬里质量和可靠性。五是控制自动化——PLC、DCS等控制系统的应用,实现反应过程的自动控制和监测,提高反应的稳定性和安全性。六是密封升级——机械密封和磁力密封的应用增多,提高密封可靠性,适应严格密封要求。七是标准化和规范化——衬氟反应釜的标准体系不断完善,与国际标准接轨,质量管理水平提升。这些趋势推动衬氟反应釜行业向高质量、高水平方向发展。淄博松尚复合材料有限公司及时的服务、正确的服务,服务到每一个客户满意。
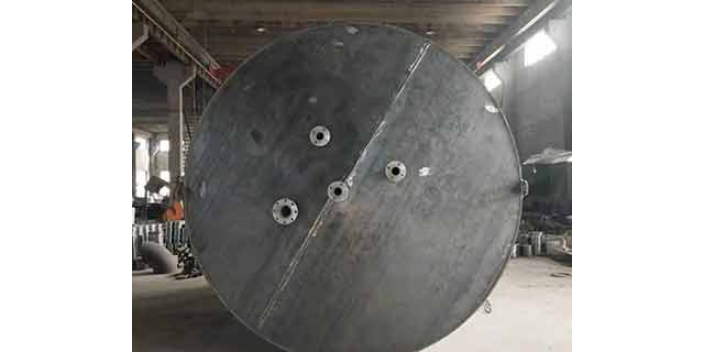
搅拌系统试运行是衬氟反应釜成品验收的重要内容,验证搅拌系统和传动装置的运行质量。试运行在反应釜制造完成(或安装完成)后进行,分为空载试运行和负载试运行。空载试运行(不加物料)的内容包括:启动搅拌系统,逐步升至额定转速,运行一定时间(如2至4小时);监测搅拌轴的振动(振动速度一般不超过2.8毫米每秒)和噪声(不超过85分贝);监测电机电流(不超过额定电流)和温度(不超过允许温升);检查减速机有无异响和漏油;检查密封有无泄漏;检查轴承温度(不超过70℃)。空载试运行合格后进行负载试运行,负载试运行以水或惰性介质代替物料(加至额定容积),在额定转速下运行,检验搅拌效果(物料流动和混合情况)、传热效果(夹套传热能否达到要求)和密封性能(负载下密封有无泄漏)。负载试运行还需检验控温系统、液位计、压力表等仪表的功能。试运行中如发现异常(振动过大、异响、泄漏、电流超限等),需停机检查,排除故障后再试运行。试运行达到要求并稳定运行规定时间后,方可认为搅拌系统合格。试运行数据需记录存档,作为设备验收和运行维护的依据。淄博松尚复合材料有限公司不断完善自我,满足客户需求。贵州衬氟反应釜厂
淄博松尚复合材料有限公司欢迎朋友们指导和业务洽谈。贵州衬氟反应釜厂
等静压(等压)工艺是衬氟反应釜衬里的先进工艺,适用于对衬里质量要求高、需承受负压的反应釜。等静压工艺流程为:钢壳内壁清理→安装芯模和PTFE粉料→密封→等静压加压(250至350兆帕)→脱模→烧结(分段升温至380℃)→冷却→翻边成型。等静压工艺利用液体介质均匀传压的特性,从各个方向对PTFE粉料施加均等压力,使衬层密度均匀、壁厚一致,烧结后衬层致密度高(较模压法提高约15%)、无拼接焊缝、抗负压性能优异,能稳定承受-0.098兆帕的极限真空,有效解决负压工况下衬层起鼓脱落的难题。等静压工艺的衬层壁厚公差可控制在±0.3毫米以内,尺寸精度高。等静压工艺适用于直筒段和形状规则的反应釜,对于形状复杂(如封头曲面、接管根部)的部位,需配合板衬或紧衬工艺。等静压工艺的设备投资大、生产成本较高,适合批量生产或对衬里质量要求高的反应釜。烧结是等静压工艺的关键,需按分段升温曲线(如250℃保温、320℃保温、370℃保温)严格控制温度和保温时间,保证PTFE充分熔融再结晶,形成无孔隙致密衬层。等静压反应釜以其优异的衬里质量,在真空反应、高腐蚀工况中应用较多。贵州衬氟反应釜厂