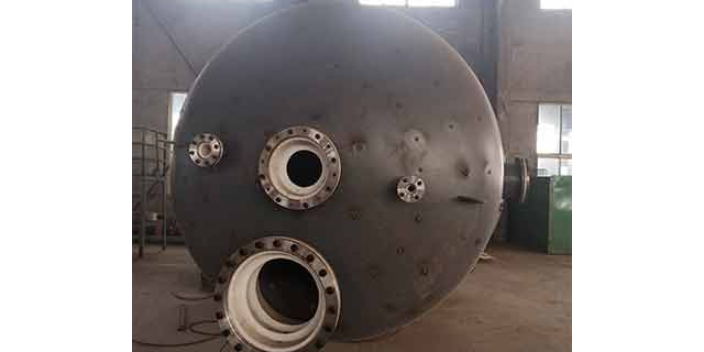
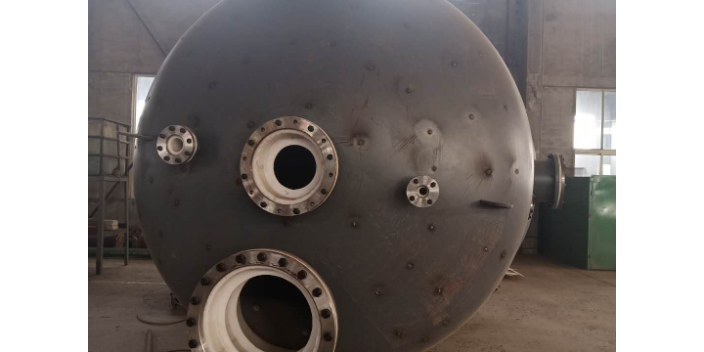
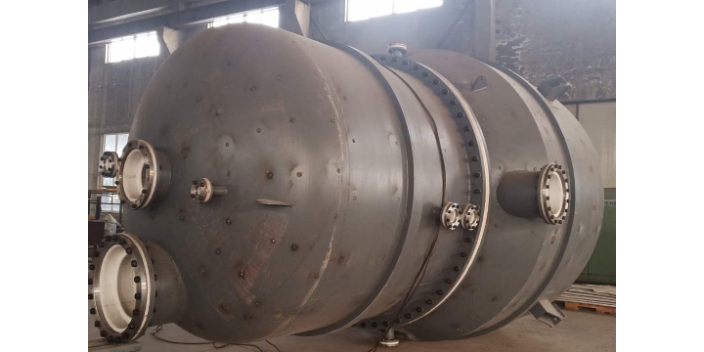
板衬是衬氟反应釜常用的衬里工艺,适用于中、大型反应釜的衬里。板衬施工流程为:钢壳内壁喷砂除锈至Sa2.5级→涂刷底胶→粘贴活化PTFE板→赶出气泡→板缝PFA焊条焊接→电火花检漏→水压试验。施工要点:底胶涂刷需均匀,厚度适当,涂刷后晾干至指触干燥;PTFE板在粘贴前需经表面活化处理(钠-萘处理或等离子处理),提高表面能和粘结力;粘贴时从一端向另一端逐步推进,用压辊赶出板与钢壳之间的气泡,保证贴合紧密;板与板的接缝留1至2毫米间隙,用PFA焊条热风焊接密封,焊接温度约420℃,焊接速度均匀;对于封头曲面部位,PTFE板需经加热软化后贴合;接管内壁的衬里采用PTFE管套入或板条卷衬,与釜体衬里在接管根部焊接连接。板衬工艺的优势在于可适配大型和非标反应釜,衬层厚度可调(3至8毫米),施工灵活,可现场施工;局限在于存在焊缝,焊缝是衬里的薄弱部位,在高温和强腐蚀介质长期作用下,焊缝可能老化、开裂,需定期检测维护。板衬工艺的衬层厚度一般为3至5毫米,能满足多数强腐蚀工况的要求。地理位置优越,交通十分便利。山东内衬反应釜定制
水压试验和气压试验是检验衬氟反应釜承压能力和密封性的重要方法。水压试验以水为加压介质,试验压力一般为设计压力的1.25至1.5倍(按GB 150规定),试验时将反应釜充满水,排净空气,缓慢加压至试验压力,保压足够时间(一般不少于30分钟),观察有无渗漏、降压和异常变形。水压试验能同时检验钢壳的强度、焊缝的密封性和衬里的完整性——若衬里存在脱层或大面积未贴合,在试验压力下衬里可能鼓起或渗水。试验用水需清洁,氯离子含量不超过25毫克每升(防止不锈钢应力腐蚀),试验后需排净水并干燥,防止残留水影响衬里或物料。气压试验以压缩空气或氮气为加压介质,试验压力一般为设计压力的1.15倍,由于气体可压缩性大、能量储存高,气压试验的危险性高于水压试验,需采取严格的安全措施。气压试验常用于不宜充水的反应釜(如不允许残留水分的反应釜)或现场检验。试验时加压需缓慢分级进行,保压后通过涂肥皂水或用测漏仪检查各密封面和焊缝有无泄漏。对于负压工况的反应釜,还需进行真空试验,抽真空至设计负压值(如-0.095兆帕),保压30分钟,观察压力变化和衬里状态,确认衬里无脱层、起鼓。压力试验是衬氟反应釜出厂前的必检项目,试验合格后方可出厂。四川耐高温反应釜加工松尚坚持“顾客至上,合作共赢”。
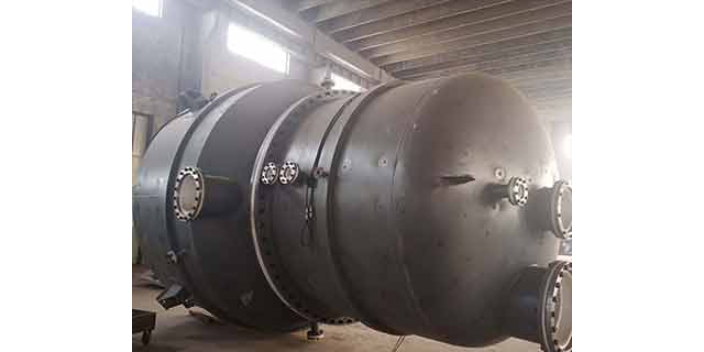
填料密封是衬氟反应釜较早使用的密封形式,其结构由填料箱、填料、压盖和螺栓组成。填料箱焊接于釜盖,搅拌轴穿过填料箱,填料箱内填充柔性填料(如膨胀石墨、聚四氟乙烯编织填料、碳纤维填料等),通过压盖和螺栓压紧填料,使填料变形贴合搅拌轴和填料箱内壁,实现密封。填料密封的工作原理是靠填料的变形和贴合堵塞泄漏通道,密封压力通过压盖螺栓调节。填料密封的优点是结构简单、成本低、安装维护方便、可用于较大轴径;缺点是密封效果一般(有微量泄漏,难以完全密封)、填料磨损快需定期更换和压紧、对搅拌轴有磨损、摩擦功率损失较大。填料密封适用于常压或低压(一般小于0.1兆帕)、非剧毒和非易燃易爆物料的反应釜。填料的选用需根据物料性质和温度:腐蚀性物料用聚四氟乙烯编织填料或膨胀石墨填料,高温工况用碳纤维填料。填料密封在使用中需定期检查和压紧,发现泄漏及时处理;填料磨损后需更换,更换时需排空物料。填料密封在低压和非严格密封工况中仍有一定应用,但对于要求严格密封的工况,应采用机械密封或磁力密封。
衬氟反应釜的传热计算是确定传热面积和传热介质参数的依据,需根据反应的热效应(放热或吸热量)、反应温度、传热介质温度和传热系数计算。传热基本方程为:传热量=传热系数×传热面积×对数平均温差。反应的热效应通过反应热和反应速率计算,放热反应需移出热量,吸热反应需供给热量。传热系数取决于釜壁材料、衬里材料、传热介质和物料的性质及流动状况,由于氟塑料衬里的导热系数低(约0.25瓦每米每开),衬氟反应釜的传热系数低于裸金属反应釜,一般为60至100瓦每平方米每开。传热面积根据传热量、传热系数和对数平均温差计算确定,若夹套传热面积不足,可增设内盘管补充。对数平均温差取决于反应温度和传热介质的进出口温度,传热介质的进出口温差一般控制在10至30℃。传热计算还需考虑传热介质的流量和温升(或温降),保证传热介质能带走(或带入)足够热量。对于强放热反应,需保证传热面积足够,避免反应失控;对于需精确控温的反应,需保证传热系统的响应速度和控温精度。传热计算是衬氟反应釜设计的重要内容,计算结果用于确定夹套尺寸、内盘管配置和传热介质参数。淄博松尚复合材料有限公司和客户携手诚信合作,共创辉煌!
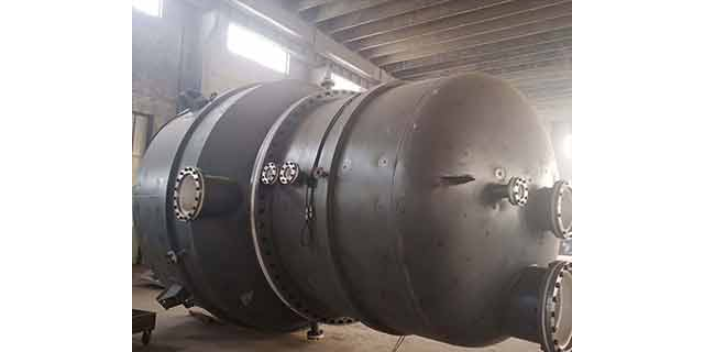
衬氟反应釜需按规定的周期进行定期检验和维修,及时发现衬里老化、损伤等隐患,保证反应釜持续安全运行。定期检验周期一般根据反应釜工况、介质腐蚀性和使用经验确定,通常每年进行一次外部检查,每2至3年进行一次内部检查,每6年进行一次检验。外部检查包括反应釜外观、法兰密封点、传动装置、密封、安全附件、仪表、接地等。内部检查需排空物料、清洗干燥后进行,内容包括:衬里外观检查(有无鼓包、裂纹、脱层、变色、磨损),电火花检漏(发现针眼和裂纹),衬里厚度测量(监控减薄情况),法兰翻边和焊缝检查,搅拌桨和轴检查,密封部位检查等。对于发现的衬里缺陷,需根据严重程度维修:轻微划伤和浅裂纹可用PFA焊条补焊;较大面积损伤需切除损伤部位补衬;严重脱层或大面积损伤需更换衬里。对于传动装置和密封的故障,需及时维修或更换损坏部件。维修后需重新进行电火花检漏和压力试验,验证维修质量。对于压力容器类反应釜,定期检验还需按《固定式压力容器安全技术监察规程》执行,由特检机构进行,取得检验报告。定期检验和维修记录需存档,建立设备技术档案。定期检验和维修是保证衬氟反应釜长期安全运行的重要措施。淄博松尚复合材料有限公司在行业的影响力逐年提升。山东内衬反应釜定制
淄博松尚复合材料有限公司在客户和行业中树立了良好的企业形象。山东内衬反应釜定制
衬氟反应釜的检验贯穿设计、制造、安装全过程,建立完善的检验体系是保证反应釜质量的关键。检验体系包括原材料检验、过程检验和成品验收三个环节。原材料检验包括:钢板和钢管的化学成分、力学性能复验,焊条的成分和性能检验,氟塑料板材或粉料的纯度、密度、拉伸强度等性能检测,粘合剂和焊条的性能检验,所有原材料需有合格证和材质证明,进厂复验合格后方可使用。过程检验包括:钢壳尺寸和焊缝质量检验(外观检查、无损探伤),喷砂除锈等级和粗糙度检验,涂胶质量和厚度检验,衬里施工外观和厚度检验,焊接焊缝质量检验,烧结后衬里外观和致密度检验,搅拌系统和传动装置的安装质量检验等,每道工序设质量检验点,检验合格后方可进入下道工序。成品验收检验包括:外观检查(衬里表面光滑、无气泡、无裂纹、无脱层),尺寸测量(衬里厚度、法兰密封面平整度、反应釜外形尺寸、垂直度),电火花检漏(无击穿点),水压试验或气压试验(1.25至1.5倍设计压力下保压无渗漏),真空试验(负压工况下保压无脱层),搅拌系统试运行(搅拌平稳、无异常振动和噪声、密封无泄漏)等。检验依据GB/T 25151、HG/T 4093、GB 150等标准,检验数据和结果需记录存档,建立质量追溯档案。山东内衬反应釜定制