涂层附着力是衡量涂层与基材结合牢固程度的重要指标,直接影响涂层的使用寿命和可靠性。附着力检测方法有:百格测试(划格法,按ASTM D3359或GB/T 9286)——用刀具在涂层表面划出百格(每格1毫米×1毫米),用3M胶带粘附后拉扯,观察涂层脱落情况,按脱落面积评级(0级至5级,0级无脱落为合格);拉拔法(按ISO 4624或GB/T 5210)——用拉拔仪将涂层从基材拉脱,测量拉脱力,计算附着力(兆帕),氟塑料涂层附着力一般要求不低于5兆帕(部分高标准要求15兆帕以上);胶带法——用胶带粘附涂层后拉扯,观察涂层脱落,适合快速检验。百格测试和拉拔法是常用的附着力检测方法,百格测试操作简便、适合现场和快速检验,拉拔法能定量测量附着力、适合工艺评定和型式检验。影响涂层附着力的因素有:基材表面处理质量(喷砂Sa2.5级、粗糙度Ra3.2至6.3微米利于附着)、底漆的选用和施工、烧结工艺(温度和时间充分)、涂料配方等。附着力检测不合格时,需分析原因(表面处理不当、底漆失效、烧结不足等),改进工艺后重新喷涂。附着力是涂层质量的关键指标,需严格检测和控制。淄博松尚复合材料有限公司生产的产品受到用户的一致称赞。内蒙古聚四氟喷涂厂
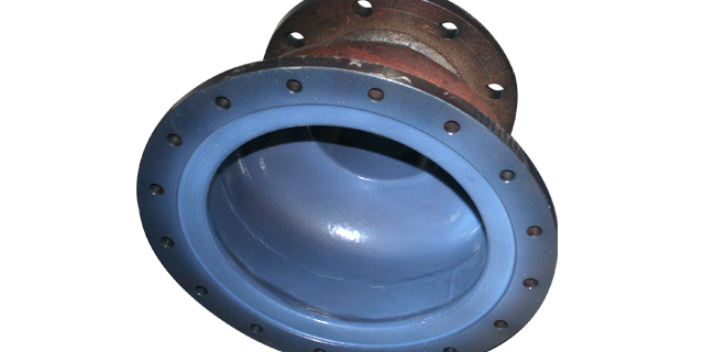
PTFE(聚四氟乙烯)涂料是四氟防腐喷涂中应用较早和较多的涂料类型,其特性由PTFE的分子结构决定。PTFE分子由碳碳键构成骨架,每个碳原子上对称连接两个氟原子,形成高度对称的全氟化链结构,碳氟键键能高达485千焦每摩尔,氟原子形成"氟鞘"保护碳碳主链。这种结构赋予PTFE涂料涂层优异的耐化学腐蚀性,能耐几乎所有强酸、强碱、强氧化剂和有机溶剂的腐蚀,只在熔融碱金属、元素氟等少数介质中不稳定。PTFE涂层的耐温性优良,长期使用温度范围为-200℃至260℃,短期可达300℃。PTFE的表面能很低(约18至22毫牛每米),涂层具有优异的不粘性和自润滑性,摩擦系数约0.04至0.1。PTFE涂层的电绝缘性优良,介电常数低(约2.1),体积电阻率高。然而,PTFE涂料的局限在于:PTFE熔融粘度较高,无法像普通热塑性塑料那样熔融流平,涂层的致密性和附着力相对较差,需经多次喷涂烧结才能形成无孔隙涂层;PTFE与基材的附着力弱,需对基材进行严格的表面处理(喷砂粗化)和使用底漆;PTFE涂层的机械强度和耐磨性相对一般。针对这些局限,工程上常采用填充改性PTFE涂料或与其他氟塑料(PFA、FEP)配合使用。浙江聚四氟乙烯喷涂加工诚信是企业生存和发展的根本。
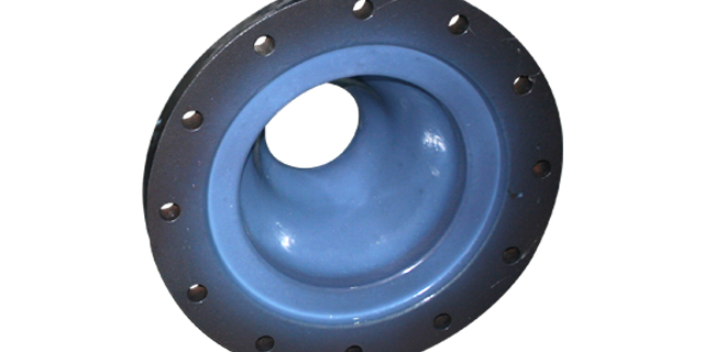
除油脱脂是基材表面处理的重要工序,目的是去除基材在加工、运输和储存过程中沾染的油污、油脂和有机污染物,保证后续处理和喷涂的质量。常用的除油方法有:溶剂除油——用有机溶剂(如、酒精、汽油、三氯乙烯等)擦拭或浸泡工件,溶解去除油污,操作简便,但需注意溶剂的挥发性和毒性;碱液除油——用碱性溶液(如氢氧化钠、碳酸钠、磷酸盐等配制的碱液,pH值10至12)在60至80℃下浸泡或喷淋工件,通过皂化和乳化作用去除油污,除油效果好,适合批量处理;超声波除油——在除油液中施加超声波,利用超声波的空化作用加速油污去除,适合复杂形状和精密工件;电解除油——在电解槽中通电,利用电解产生的气泡搅拌和剥离油污,除油效率高。除油后需用清水(去离子水)冲洗工件,去除残留的除油液和油污,冲洗后工件表面应能被水完全润湿(水膜法检验),否则需重新除油。除油后的工件应及时进行下道工序(喷砂或喷涂),避免二次污染。对于不锈钢工件,除油后还需进行酸洗钝化,去除表面氧化层并形成钝化膜,提高耐腐蚀性。
四氟防腐喷涂可应用于多种基材,不同基材的表面处理方法有所差异。碳钢基材是常见的喷涂基材,表面处理流程为:除油脱脂→喷砂除锈至Sa2.5级→压缩空气吹净→(4小时内喷涂)。碳钢易生锈,喷砂后需及时喷涂,避免氧化。不锈钢基材表面处理流程为:除油脱脂→喷砂或酸洗钝化→水洗干燥→喷涂。不锈钢喷砂后可形成粗糙度,但需注意喷砂可能引起不锈钢表面污染(如铁离子嵌入),需酸洗钝化去除污染并恢复钝化膜。铝及铝合金基材表面处理流程为:除油脱脂→化学氧化或阳极氧化(形成多孔氧化膜,增强附着力)→水洗干燥→喷涂。铝合金表面较软,喷砂时应控制压力,避免过度损伤。铸铁基材表面处理需注意去除铸造表皮和砂眼内的夹砂,喷砂后需检查有无砂眼和气孔,必要时用腻子填补。铜及铜合金基材表面处理需除油和酸洗去除氧化层,喷砂粗化。对于非金属基材(如玻璃、陶瓷),表面处理主要是清洗和粗化,需选用合适的粗化方法。不同基材的表面处理需根据基材特性和涂层要求制定相应的工艺,保证涂层与基材的结合力。淄博松尚复合材料有限公司和客户携手诚信合作,共创辉煌!
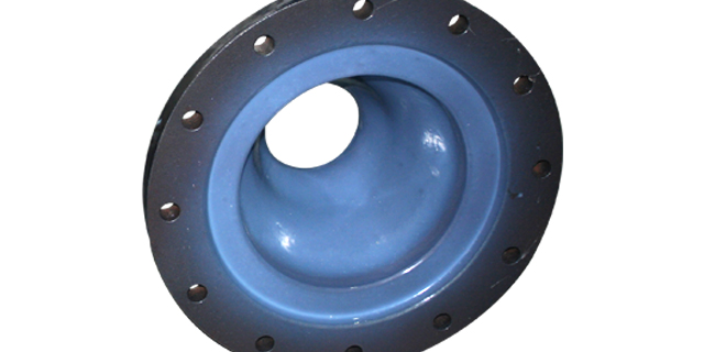
涂料输送系统:涂料输送系统的稳定性直接影响涂料的供给量,若供给量不稳定,会导致涂层厚度波动。因此,需要保证涂料输送系统的压力稳定、流量均匀,以确保涂层厚度的一致性。施工环境的温度、湿度和风速等条件也会对涂层厚度产生一定影响。温度:温度过低,涂料的干燥速度减慢,在喷涂过程中容易出现流挂,导致涂层厚度不均匀;温度过高,涂料干燥过快,会影响涂料在基材表面的流动和流平,可能导致涂层厚度不足或出现等缺陷。一般来说,四氟防腐喷涂的适宜温度为 15℃ - 35℃。湿度:湿度过高,涂料中的溶剂挥发速度减慢,容易导致涂层干燥不良,影响涂层的附着力和厚度;湿度过低,溶剂挥发过快,可能使涂层表面过早固化,内部涂料无法充分流平,导致涂层厚度不均匀。适宜的相对湿度一般为 40% - 70%。淄博松尚复合材料有限公司锐意进取,持续创新为各行各业提供专业化服务。河南四氟防腐喷涂换热器
淄博松尚复合材料有限公司在行业的影响力逐年提升。内蒙古聚四氟喷涂厂
喷砂除锈和粗化是基材表面处理的关键工序,目的是去除基材表面的氧化皮、铁锈和旧涂层,并形成均匀的粗糙度(锚纹),增强涂层与基材的机械咬合力。喷砂采用压缩空气驱动磨料(石英砂、钢丸、棕刚玉等)高速冲击工件表面,去除表面污染物并形成粗糙度。喷砂的磨料选择:石英砂成本低,但易碎、粉尘大;钢丸耐用、粉尘少,适合钢件;棕刚玉硬度高、棱角锋利,能形成均匀粗糙度,适合高质量喷涂。喷砂的工艺参数:磨料粒度一般为0.5至1.5毫米,空气压力0.4至0.7兆帕,喷嘴距工件100至300毫米,喷砂角度45至90度。喷砂后的表面应达到GB/T 8923规定的Sa2.5级(近白级)或Sa3级(白级),表面粗糙度Ra控制在3.2至6.3微米(适合氟塑料喷涂),粗糙度过低附着力不足,过高则涂层厚度不均匀。喷砂后需用压缩空气吹净表面粉尘,并在4小时内进行喷涂,防止表面二次氧化和污染。对于不便喷砂的部位(如管内壁、深孔),可采用喷丸、砂带打磨或化学粗化等方法。喷砂的质量直接影响涂层附着力,需严格把控磨料、参数和表面质量。内蒙古聚四氟喷涂厂