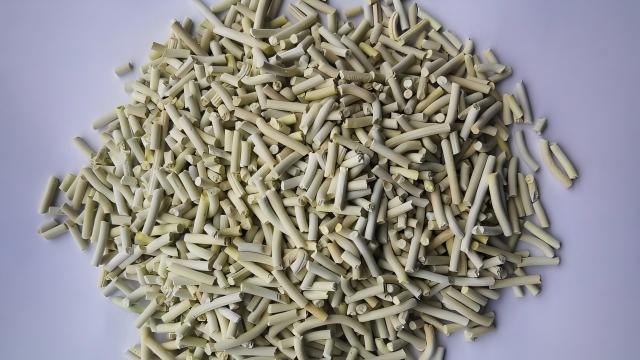
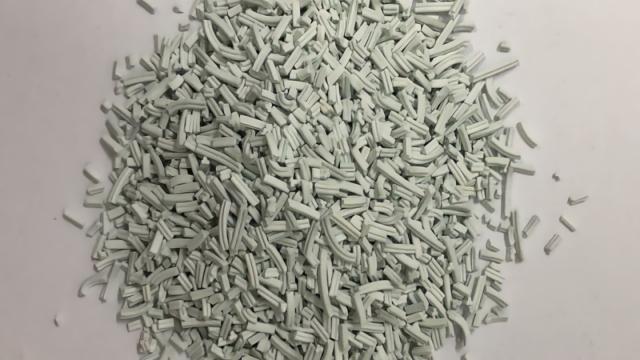
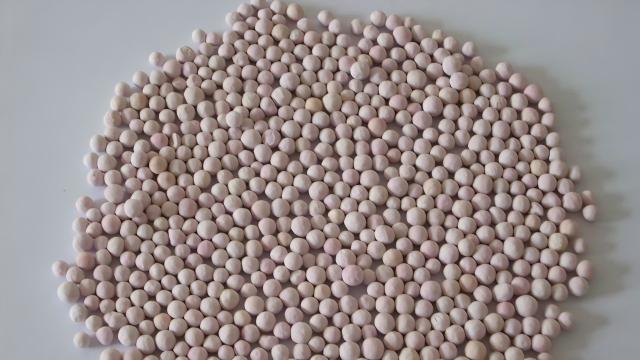
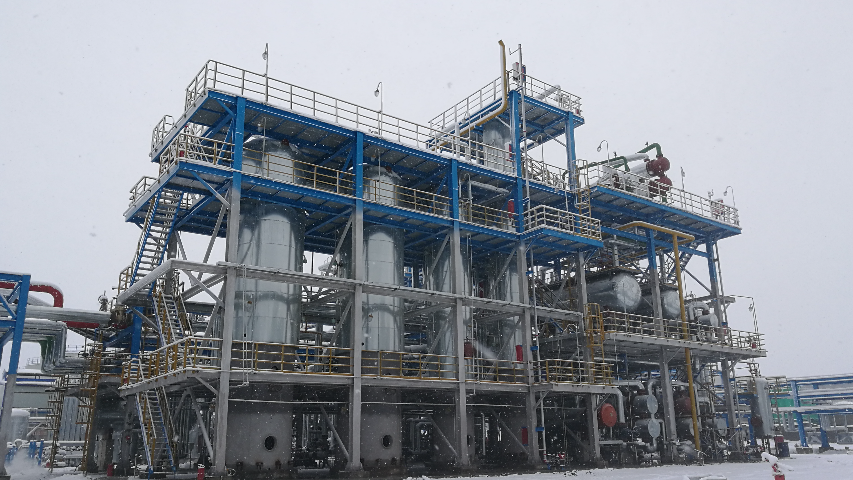
润滑油在使用过程中,由于在高温下自身氧化、机械磨损和添加剂的变质产生大量的氧化物、胶质、沥青质、金属屑,以及环境中带来的水、灰尘等杂质,会使润滑油润滑性能降低乃至失去润滑功效。因此,润滑油使用到一定程度后,就必须更换,更换下来的废润滑油属于HW08类危废,其中70~80%都是高级的润滑油基础油,但废润滑油中含有水、氯、硫、氮、芳烃类聚合物、金属屑等杂质。废润滑油如果处理不当既造成资源浪费,又危害环境,如经过合适的预处理及加氢精制处理,即可产出质量符合国家标准要求的润滑油基础油,实现“变废为宝、循环利用、节约资源”可持续发展目的。 武汉科林化工集团作为国内带头开始HW08废矿物综合利用技术研究的企业,结合自身加氢、脱硫催化剂的研发,一致致力于开发国产化的加氢精制技术,目前已经工业化应用于东北,华东,华中地区,已经成为废矿物油综合利用生产Ⅱ类润滑油基础油的重点工艺技术持有商。采用高压多级加氢反应加氢精制工艺,利用钴镍钼负载催化剂进行废润滑油的加氢精制处理。油品在催化剂的作用下,与H2作用发生C—S,C—N和C—O键断裂,芳烃饱和反应,改变废润滑油的性能,可生产符合国家产品标准的Ⅱ类润滑油基础油。焦炉煤气配套加氢催化剂可采用两级加氢,完成气源内部有机硫充分转化处理。新疆镍钼加氢催化剂公司
轮胎油是从废旧轮胎中提取的一种油,废轮胎综合利用技术中,常规的是首先经过资源化分级利用生产炭黑、再生胶,然后剩余的低价值边角料无法很好利用。热裂解炉装置进行高温裂解,副产焦粉、裂解轻油、干气。干气可以作为燃料,副产的轻质油品馏程30-450℃,含有大量的焦粉、不饱和烯烃、二烯烃及硫化物、氮化物等杂质,其中原料所含氯高达500-1000ppm,直接利用受限。武汉科林化工集团介绍,这类油品可以采用加氢精制工艺利用,加氢后可以作为石脑油应用于溶剂,乙烯、重整装置及油品调和。但是也明确指出与其它油品加氢相比较,这类塑料油因高烯烃,高硫、焦粉、胶质高成为加氢的大难点。根据他们的研究,废塑料油加氢催化剂具有结焦快,催化剂失活快的问题。 针对这类劣质原料,武汉科林建议采用与其它原料按一定比例混合调配后进行加氢的工艺,并采用多级反应串联组合工艺,采用多种保护剂级配,以镍钼双金属加氢催化剂作为主剂,并配合合理的工艺。以此兼顾二烯烃加氢深度、高温聚合结焦的问题,实现这类劣质原料参混加氢脱硫、脱氯,烯烃饱和的目的。轮胎油加氢是目前新的废物利用的课题,尚未大规模应用的成熟案例,未来还需要从加氢工艺、催化剂的级配上不断尝试。河北油品加氢催化剂推荐几家武汉科林化工集团可为客户提供加氢催化剂选型指导,匹配装置实际生产条件。
高温煤气化副产油品含有较多的碱金属、重金属及无机盐类杂质,对加氢催化剂具有毒害作用。武汉科林化工集团有限公司针对此类原料开发了多级保护剂与主加氢催化剂级配方案,前端设置脱金属剂、脱硅剂等保护剂,确保主加氢催化剂上累积的毒物氧化物含量不超出5%。该加氢催化剂的级配方案依据原料分析结果进行定制化设计,可适应不同来源和组成的煤化工副产油品。武汉科林化工集团有限公司的加氢催化剂保护方案已在多套工业装置中得到验证。
焦炉煤气、天然气等化工原料气中噻吩、硫醇、硫醚等有机硫化合物难以通过物理吸附脱除,需采用加氢转化工艺。武汉科林化工集团有限公司的W210系列有机硫加氢催化剂,以钴-钼或镍-钼为活性组分,以γ-氧化铝为载体,在250-450℃、常压至15.0MPa条件下将惰性有机硫转化为硫化氢,配合后续氧化锌脱硫剂实现深度净化。该加氢催化剂有机硫转化率可达99%以上,适用于天然气、焦炉煤气、电石尾气等多种气源的脱硫预处理。武汉科林化工集团有限公司还开发了W210系列预硫化态加氢催化剂,出厂时活性组分已呈硫化态,现场无氧装填后可直接使用,开车时间可缩短约3天,且无排硫污染。该加氢催化剂已在国内四十余套工业装置中应用,市场占有率约40%。。武汉科林化工开发的W906脱硅保护剂采用大孔结构,硅容量可达15%,能延长主加氢催化剂寿命。
连续重整装置采用贵金属催化剂,要求原料硫含量≤0.5μg/g、氮含量≤0.5μg/g,否则贵金属催化剂将快速失活。武汉科林化工集团有限公司开发的W211加氢脱硫催化剂,以第ⅥB族和第Ⅷ族金属为主要活性组分,采用γ-氧化铝载体,钼含量控制在12%-18%。该加氢催化剂在空速1-4h-1、反应温度200-400℃条件下运行,可实现深度脱硫脱氮,满足重整进料指标要求。武汉科林化工集团有限公司的W211加氢催化剂已在国内多家企业应用,具有使用温度较低、加氢活性较高的特点。武汉科林化工集团可针对装置情况,完成加氢催化剂失效分析以及更换周期评估。新疆焦化汽油加氢催化剂采购渠道
武汉科林化工集团可依据原料组分,给到加氢催化剂选型以及级配装填建议。新疆镍钼加氢催化剂公司
乙烯裂解副产的碳五,经过碳五树脂装置后的物料、碳五分离间戊二烯、异戊二烯等组分后剩余的混合物,主要含正戊烷、异戊烷、环戊烷、戊烯等组分,抽余油目前主要经过加氢工艺用于生产如环戊烯,环戊烷、发泡剂。但是采用三氯化铝作为催化剂的碳五树脂后的原料所含氯高达100-1000ppm。这类碳五采用分子筛吸附、水洗可以脱除80%的总氯,但是多种抽余碳五混合后的氯含量也在15-50ppm之间。虽然这些含量都是微量的,但是目前绝大多数碳五加氢装置的一反都是采用镍基低温加氢催化剂,因此这些氯成为镍催化剂的毒物。因此绝大部分采用两段加氢的碳五加氢工艺对原料的氯含量限定在<5ppm,这是还原态贵金属或者镍系加氢催化剂无法改变的性质。 针对这类氯含量超标的原料,武汉科林化工集团采用了一段加氢,多级反应串联工艺,采用了镍钼双金属加氢催化剂,并配合采用相应的重点工艺,兼顾了二烯烃加氢深度、高温聚合的问题,实现了这类高氯碳五原料加氢脱硫、脱氯,烯烃饱和的目的。所采用的加氢催化剂耐氯,加氢后产生的氯化氢配套使用高温脱氯催化剂,防止氯化氢对加氢设备的奥氏体材料产生腐蚀。新疆镍钼加氢催化剂公司
武汉科林化工集团有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在湖北省等地区的化工中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,武汉科林化工集团供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!
广西某20万吨/年粗苯全馏分加氢精制项目是沿海地区典型的同类装置,填补了华南地区粗苯精制产业的空白。...
【详情】焦炉煤气、天然气等化工原料气中噻吩、硫醇、硫醚等有机硫化合物难以通过物理吸附脱除,需采用加氢转化工艺...
【详情】武汉科林化工集团有限公司成立于2002年,总部位于武汉市华工科技园创新基地,为国家高新技术企业企业。...
【详情】乙烯裂解装置副产的碳九芳烃组分,含有大量不饱和烯烃、胶质及硫化物、氮化物等杂质,辛烷值高但是富含双烯...
【详情】焦化粗苯是炼焦过程中回收的副产品,含有苯、甲苯、二甲苯等芳烃,以及噻吩、吡啶、烯烃等大量杂质,直接使...
【详情】催化裂化汽油含有烯烃和硫化物,需通过加氢处理降低硫含量和烯烃含量以满足油品标准。武汉科林化工集团有限...
【详情】高温煤气化副产油品含有较多的碱金属、重金属及无机盐类杂质,对加氢催化剂具有毒害作用。武汉科林化工集团...
【详情】针对煤制甲醇、煤制天然气及煤制油工艺中,合成催化剂对入口硫含量要求越来越高,要求入口总硫含量小于30...
【详情】武汉科林化工集团开发的W221环戊二烯加氢催化剂将环戊二烯转化为高附加值中间体环戊烯,同时抑制其进一...
【详情】我国天然气产量丰富,天然气除了作为能源燃料之外,还在甲醇、醋酸等碳一化工得到应用。天然气化工应用中在...
【详情】加氢转化后的硫化氢需通过后续脱硫剂进行吸附脱除。武汉科林化工集团有限公司的W210系列加氢催化剂与中...
【详情】抽余碳五经选择性加氢后可分离得到环戊烯,再经二段加氢可生产环戊烷。武汉科林化工集团有限公司开发的二段...
【详情】