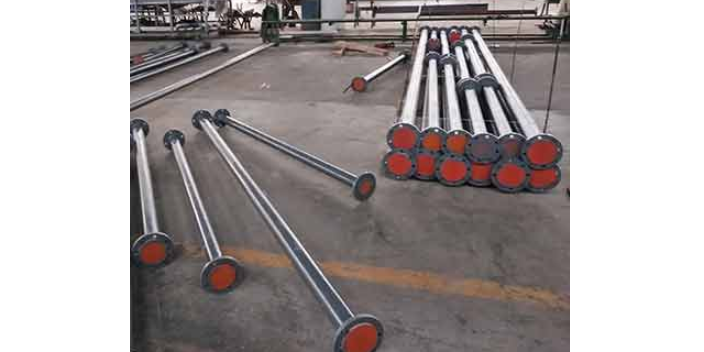
衬里层厚度的检测是钢衬四氟管道质量验收中的重要定量检测项目,其目的包括:验证衬里厚度是否满足设计值(不小于较小设计厚度)、评估衬里厚度的均匀性(是否存在局部过薄的"偏芯"现象)、为在役检测提供基准数据(新管道的出厂厚度数据作为日后运行中的磨损/减薄评估的基准值)。钢衬四氟管道衬里厚度的超声波测厚方法与设备衬里测厚基本相同(参见前文相关章节),但由于管道几何形状的特殊性(长径比大、内径小),在操作上有一些特别注意事项:测厚仪的探头选型——管道内壁是内凹曲面,超声波探头与衬里内表面的耦合面积受内径曲率影响,管道内径越小曲率越大,探头与内表面的接触面积越小,耦合越困难。对于DN80以下的小口径管道,应选用小直径探头(Φ5-6mm)或内孔探头,确保探头与检测面充分耦合;耦合剂(一般为工业甘油或超声波耦合凝胶)的用量应适当增加以填充探头平面与内凹曲面之间的微小间隙。测量点布置——对于每一根待检管道,应至少布置3个测量截面(分别位于管道长度的1/4、1/2和3/4处),每个截面上沿圆周均布4-6个测量点(大口径管道取6个点,小口径管道取4个点),确保测量数据具有性。地理位置优越,交通十分便利。贵州耐高温钢衬四氟管件
在钢衬四氟管道系统的热膨胀补偿设计中,除了使用PTFE波纹膨胀节进行集中补偿外,还可以充分利用管道走向变化形成的自然柔性(L型、Z型和倒U型弯管段)进行自然补偿,将膨胀节集中补偿与管道自然补偿联合应用,往往能达到更优的补偿效果——减少膨胀节的使用数量、降低膨胀节失效风险、简化管道整体布局。倒U型弯管(也称π型补偿器或U型弯)是一种经典的管道热膨胀自然补偿结构——在直管段中设置一个向上(或侧向)伸出的U型弯回路,利用U型回路的弹性弯曲变形来吸收直管段的热膨胀。倒U型弯管的补偿原理基于材料力学的悬臂梁弯曲理论:U型弯管的两个垂直臂相当于两根悬臂梁,直管段的热膨胀使U型弯管的两臂产生水平方向的弯曲变形(类似于两根弹簧被横向推弯),补偿量取决于U型弯管的臂长、管径和壁厚。对于钢衬四氟管道,倒U型弯管的设计需要考虑PTFE衬里的弯曲应变限制——PTFE衬里在管道弯曲变形时,弯曲外侧的衬里受拉伸(拉伸应变=管道曲率半径处的拉伸量),弯曲内侧的衬里受压缩;PTFE的允许拉伸应变约为2%-5%(取决于温度和材料牌号),管道弯曲引起的衬里应变应控制在此范围内,否则可能导致衬里在弯曲段出现拉伸开裂。新疆耐高温钢衬四氟淄博松尚复合材料有限公司尊崇团结、信誉、勤奋。
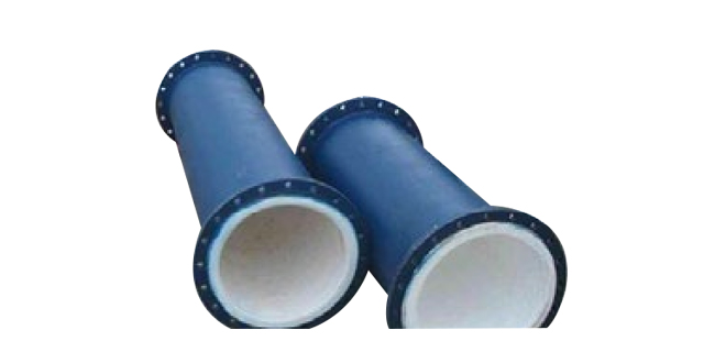
紧衬工艺在松衬工艺的基础上,关键改进是在PTFE管材与钢管内壁之间引入胶粘剂粘结层,使两者从"机械套合"升级为"化学粘合",从而赋予管道负压耐受能力和更好的温度适应性。紧衬工艺的完整流程包括几个关键步骤,每一步的质量直接决定末了产品的可靠性。一步,钢管内壁喷砂处理——钢管内壁采用管道内壁喷砂设备(旋转喷头或内孔喷)进行喷砂除锈,必须达到Sa2.5级,表面粗糙度Ra≥50μm。管道内壁喷砂相对于设备内壁喷砂的难度在于空间狭小、视线受限、回收磨料困难,通常采用铜矿渣或钢砂作为磨料(因为可以磁吸回收),配合负压吸尘系统和工业内窥镜进行过程监控。第二步,PTFE管材外壁钠化处理——将PTFE管材的外表面用钠萘处理液进行化学活化(处理方法和原理与前文介绍的设备衬里钠化处理相同),处理深度约1-5μm,表面颜色由白变深棕色,表面能从18-22mN/m提升至40-50mN/m。
钢衬四氟管道的衬里损伤修复,根据损伤的严重程度和修复时的管道运行状态,可分为不停车在线修复和停产检修修复两大类。不停车在线修复适用于法兰密封面PTFE翻边的轻微渗漏等不影响管道继续运行的密封问题。法兰渗漏的不停车修复方法:当发现法兰连接处有轻微渗漏时,在不具备立即停车的条件下(化工装置的非计划停车损失较大),可尝试在运行状态下对泄漏的法兰进行带压堵漏操作——用的注射将PTFE基的密封注剂(一种半流体状的密封材料,能够在法兰密封面的缝隙中固化形成弹性密封层)注入法兰外周预装的注剂夹具中,密封注剂在夹具压力下被挤入法兰密封面之间的泄漏通道将其阻断,实现不停车堵漏。但需注意,带压堵漏为临时应急措施(安全运行时间一般不超过3个月),装置应安排在下一个计划停车窗口内对泄漏法兰进行彻底修复——拆开法兰,检查PTFE翻边的损伤程度,若翻边损伤轻微(表面划痕)可用细砂纸打磨平整后重新组装;若翻边出现裂纹或严重塑性变形,则需要更换整根管道或对该端法兰进行局部翻边修复。淄博松尚复合材料有限公司具备雄厚的实力和丰富的实践经验。
钢衬四氟管道在投入运行后,建立科学的日常巡检和定期检测制度是保障管道系统长期安全运行、延长衬里使用寿命、实现预防性维护的基础性管理工作。日常巡检(由生产车间的操作人员和设备维护人员在正常运行期间进行)的重点包括:法兰连接处巡检——每日两次(白班和夜班各一次)沿管道系统全线巡查,重点关注法兰密封面是否有渗漏痕迹(渗漏点通常表现为法兰缝隙处有介质的结晶物或湿润痕迹,对于无色无味的透明介质,可在法兰缝隙处粘贴pH试纸或放置显色指示剂辅助检测)。膨胀节状态检查——检查膨胀节的波纹管表面是否有扭曲变形、波纹表面是否有裂纹(小裂纹在运行初期可能不易肉眼发现,建议使用5倍放大镜辅助检查),限位拉杆的螺母是否松动或移位,拉杆表面是否有过度拉伸的痕迹(拉杆螺母与法兰固定座之间的间隙应符合设计要求,过大或过小都说明膨胀节的工作状态异常)。淄博松尚复合材料有限公司推行现代化管理制度。黑龙江防腐钢衬四氟管
淄博松尚复合材料有限公司团结、创新、合作、共赢。贵州耐高温钢衬四氟管件
钢衬四氟管道出厂前的电火花针眼检测是保障管道防腐性能的后一道——也是不可省略的一道质量检验工序。与设备衬里的电火花检测相比,管道内衬的电火花检测面临更为苛刻的几何约束——管道长度长(2-6米)而内径小(DN25-DN600),检测探头必须在管道内腔中穿过全长进行扫描,操作难度远大于设备内壁的大面积扫描。管道电火花检测的设备和操作方法如下:检测设备——使用输出直流高压(5-30kV可调)的电火花检测仪,配备适用于管道内壁检测的探头。管道内壁探头的形式主要有弹簧圈探头(用于DN80以上的管道,弹簧圈的弹性使其能够适应管道内径的微小变化并保持与衬里表面的均匀接触)和旋转刷探头(在探头上安装旋转的导电刷毛,探头在管道内轴向运动的同时刷毛旋转扫描衬里内壁的整个圆周)。对于DN50以下的小口径管道,通常采用"导电液体灌注法"——将管道倾斜放置,管内灌入导电液体(如含盐水的湿海绵团或导电橡胶球),在导电液体中插入高压电极,通过移动液体与衬里内壁的接触面来实现对衬里全表面的扫描检测(检测原理与空气介质中的电火花检测相同,但导电液体作为导电介质连接了检测仪的高压输出端和衬里表面的潜在针眼位置)。贵州耐高温钢衬四氟管件