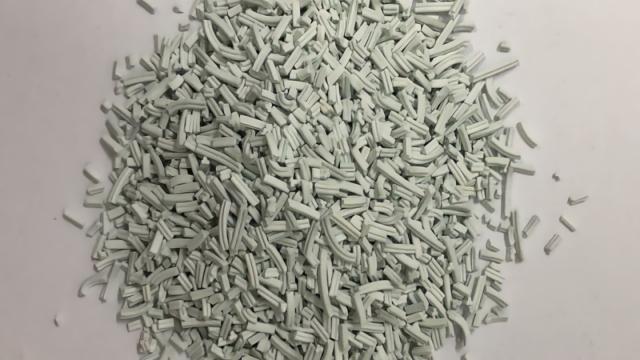
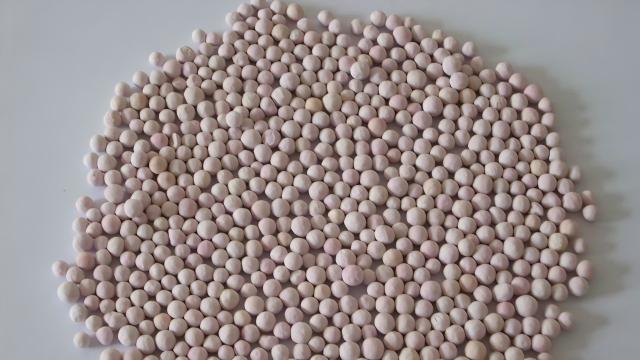
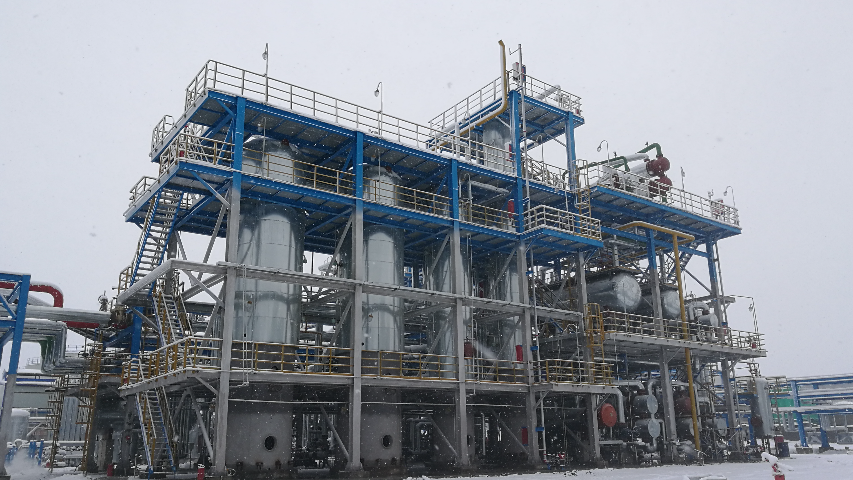
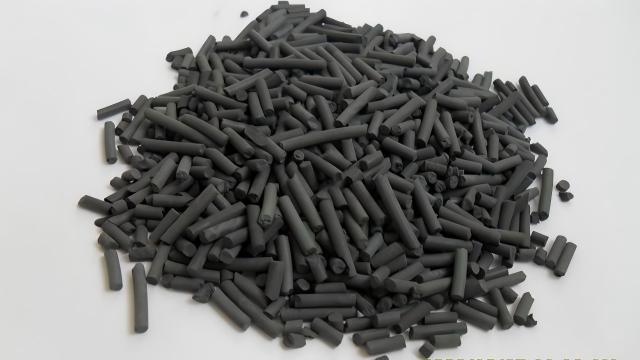
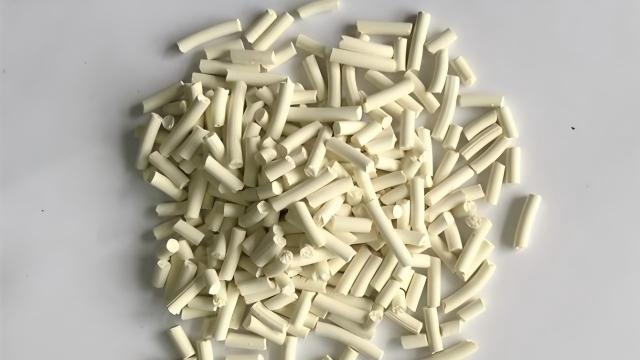
国内粗苯加氢催化剂已经完成对进口催化剂的完全替代,国产催化剂性能已经媲美进口催化剂。武汉科林化工集团作为国内主流的加氢催化剂、脱硫剂研究机构,提供从催化剂生产到工艺包开发的一体化解决方案。公司的W213系列粗苯加氢催化剂在中温中压工艺中表现出色,已应用于河北旭阳、宁夏宝丰、河北建滔等大型焦化企业。专注于劣质原料加氢催化剂研发,其针对高硫、高氮粗苯开发的改性镍催化剂,可在原料硫含量≤8000μg/g的条件下稳定运行,同时具备低氢耗(≤40m³/吨粗苯)的优势,已应用于30余家企业。 W213型主加氢催化剂有机硫脱除率≥99.9%,纯苯噻吩<0.05ppm,技术指标达到国外同类产品先进水平,在国内30多套引进装置中实现了催化剂国产化替代。 针对粗苯加氢原料含硅高,主加氢催化剂寿命短的现实,其开发的脱硅保护剂+加氢精制剂梯度级配技术,可有效应对原料高硅特性,采用脱硅保护剂使得主加氢催化剂运行周期可延长2-3年。 整体来看,国内粗苯加氢技术已完成从引进到自主创新的跨越,工艺包覆盖高温高压、中温中压、低温低压全流程,催化剂性能与国际接轨,部分技术在能耗、稳定性方面已具备国际竞争力。武汉科林化工碳五加氢催化剂已经应用于国内独山子天利、濮阳联众等多家深加工企业,产品性能稳定。湖北铁钼加氢催化剂源头厂家
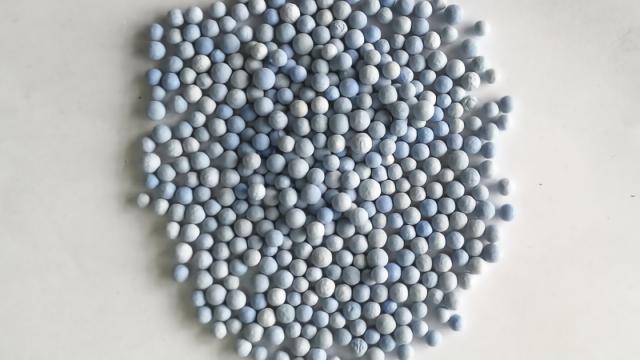
焦化粗苯是炼焦过程中回收的副产品,含有苯、甲苯、二甲苯等芳烃,以及噻吩、吡啶、烯烃等大量杂质,直接使用价值低。加氢精制工艺通过“两段加氢+萃取分离”的组合流程实现杂质脱除与产品提纯:首先在预加氢反应器中,于较低温度(180-280℃)、中压(1.6-6.0MPa)条件下,将易聚合的烯烃、二烯烃加氢饱和为稳定烷烃;随后在主加氢反应器中,提高反应温度至260-400℃,使有机硫(如噻吩)、有机氮(如吡啶)与氢气反应生成硫化氢、氨气等小分子杂质。加氢后的混合物料进入萃取精馏单元,利用N-甲基吡咯烷酮(NMP)或环丁砜等溶剂的选择性溶解特性,将芳烃与非芳烃分离,终通过精馏得到纯度≥99.9%的高纯苯产品。 该工艺重点在于加氢催化剂的性能,国内主流催化剂多以镍、钼等非贵金属为活性组分,以氧化铝为载体,具备三大关键特性:高选择性,可加氢杂质组分而保留芳烃结构,苯收率可达98.5%以上;强抗毒性,载体的多孔结构可吸附原料中的胶质、聚合物杂质,保护活性中心不受中毒失活;长周期稳定性,通过添加助剂优化孔道结构,减缓催化剂结焦速率,使用寿命可达3年以上。国产以武汉科林为典型的加氢催化剂的加氢脱硫活性高,芳烃损失低,指标已达到国际先进水平陕西煤焦油加氢催化剂采购渠道国内旭阳焦化、宁夏宝丰、广西宏坤等大型粗苯加氢企业采用武汉科林化工粗苯加氢催化剂已经稳定运行多年。
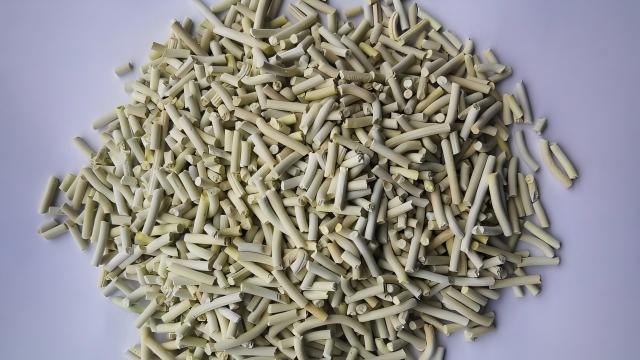
国内碳九芳烃加氢精制产业已形成规模化发展格局,众多石化企业配套建设加氢装置,用于延伸碳九产业链、提升物料附加值。武汉科林化工集团有限公司的碳九加氢催化剂,适配国内主流碳九加氢生产工艺,可助力企业完成碳九芳烃精制加工。依托稳定的催化表现,该碳九加氢催化剂可适配独山子石化、扬子石化等多家企业的生产装置,处理后的物料可作为芳烃溶剂油。同时可适配古雷石化园区产业链耦合生产模式,将副产碳九加工为石油树脂原料,也可满足浙江恒河、宁波金海等企业的自用及外销原料加工需求,助力煤化工、石化产业链提质增效。
传统的碳五烯烃加氢采用的是两段加氢,有两段专属循环油。这种工艺可以在一段采用还原态镍系催化剂,在低温条件下饱和二烯烃。采用镍催化剂的前提条件是加氢的原料氯小于3ppm,低活性硫(CS2)小于5ppm,此两种杂质是镍系还原态催化剂有毒物。但是这类碳五原料有少部分为碳五冷聚后含高氯的混合组分,高达100-500ppm,因此就不能采用还原镍催化剂和两段工艺。武汉科林化工集团针对这类含氯原料采用“中+高”一段加氢组合工艺、该工艺的特点是一段气相循环、一段液相大循环的工艺,将流程简化设备简化。在中、高温W220镍钼、W240多种催化剂组合下,实现双烯烃低温饱和,中温单烯烃饱和及脱硫、脱氯。 一反加氢所使用的钼-镍催化剂(W220A)采用介孔氧化铝载体(孔径10-80 nm)并添加适量助剂,通过调控载体表面酸性和孔道结构,提高钼的分散度,进而提升催化剂的烯烃饱和性能。在入口130-160℃的温度下将物料的二烯烃、有机氯加氢反应、抑制部分二烯烃物质在中温发生的聚合反应。 这样可以采用串联反应处理这类含氯较高的碳五烯烃,并达到长周期运行的目的。武汉科林化工生产的W213B粗苯加氢催化剂采用钴钼为活性组分,用于粗苯加氢的二级加氢。
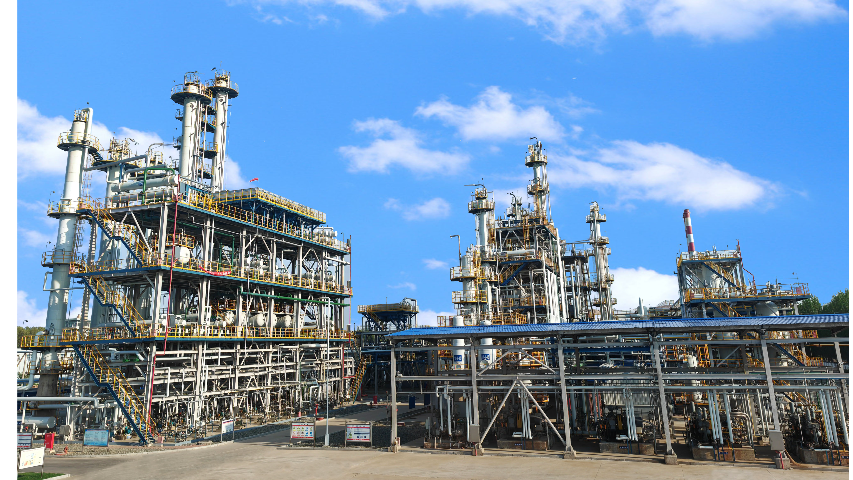
国内碳九加氢催化剂的工艺包开发与催化剂生产已形成完整产业链,主要供应商及技术特点如下: 武汉科林化工集团:推出W214系列深度加氢催化剂,采用镍-钼双金属活性组分,具备抗硫、抗胶质性能,配套的两段加氢工艺包可实现碳九芳烃烯烃转化率99%以上, 开发的镍系加氢催化剂工艺包,采用固定床液相加氢技术,具有工艺流程简捷、产品收率高的特点,装置操作弹性可达50%-110%,适合中小规模乙烯装置的碳九资源利用。 成都赛普瑞兴科技有限公司:提供一体化的碳九加氢装置工艺包,涵盖制氢、加氢、精馏全流程,配套的非贵金属催化剂可在原料硫含量≤500μg/g的条件下稳定运行。 整体来看,国内碳九加氢催化剂已完成从进口依赖到自主可控的转变,工艺包技术水平与国际接轨,部分技术在抗毒性、选择性方面已达到国际领先水平。武汉科林化工开发的各种有机硫加氢催化剂通常以镍钴钼为重点活性组分。内蒙古有机硫加氢催化剂帮我推荐几家
武汉科林化工公司开发的W105脱汞剂,可高效处理含汞天然体,汞残留极低。湖北铁钼加氢催化剂源头厂家
武汉科林化工集团有限公司成立于2002年,主要从事化工原料气净化、焦炉气甲烷化工艺、油品精制工艺的开发设计及加氢催化剂等产品的研发与生产。该加氢催化剂产品线涵盖炼油加氢催化剂、脱硫催化剂、甲烷化催化剂、有机硫水解催化剂等100余种产品,服务于炼油、煤化工、天然气、化肥等领域。武汉科林化工集团有限公司的加氢催化剂已在粗苯加氢、碳五加氢、碳九加氢、废润滑油加氢、焦炉煤气净化等工艺中获得工业应用,累计服务企业四百余家,企业技术实力和产品质量得到行业认可,是国内加氢催化剂领域的主要供应商之一。湖北铁钼加氢催化剂源头厂家
武汉科林化工集团有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在湖北省等地区的化工中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来武汉科林化工集团供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!
广西某20万吨/年粗苯全馏分加氢精制项目是沿海地区典型的同类装置,填补了华南地区粗苯精制产业的空白。...
【详情】焦炉煤气、天然气等化工原料气中噻吩、硫醇、硫醚等有机硫化合物难以通过物理吸附脱除,需采用加氢转化工艺...
【详情】武汉科林化工集团有限公司成立于2002年,总部位于武汉市华工科技园创新基地,为国家高新技术企业企业。...
【详情】乙烯裂解装置副产的碳九芳烃组分,含有大量不饱和烯烃、胶质及硫化物、氮化物等杂质,辛烷值高但是富含双烯...
【详情】焦化粗苯是炼焦过程中回收的副产品,含有苯、甲苯、二甲苯等芳烃,以及噻吩、吡啶、烯烃等大量杂质,直接使...
【详情】催化裂化汽油含有烯烃和硫化物,需通过加氢处理降低硫含量和烯烃含量以满足油品标准。武汉科林化工集团有限...
【详情】高温煤气化副产油品含有较多的碱金属、重金属及无机盐类杂质,对加氢催化剂具有毒害作用。武汉科林化工集团...
【详情】针对煤制甲醇、煤制天然气及煤制油工艺中,合成催化剂对入口硫含量要求越来越高,要求入口总硫含量小于30...
【详情】武汉科林化工集团开发的W221环戊二烯加氢催化剂将环戊二烯转化为高附加值中间体环戊烯,同时抑制其进一...
【详情】我国天然气产量丰富,天然气除了作为能源燃料之外,还在甲醇、醋酸等碳一化工得到应用。天然气化工应用中在...
【详情】加氢转化后的硫化氢需通过后续脱硫剂进行吸附脱除。武汉科林化工集团有限公司的W210系列加氢催化剂与中...
【详情】抽余碳五经选择性加氢后可分离得到环戊烯,再经二段加氢可生产环戊烷。武汉科林化工集团有限公司开发的二段...
【详情】