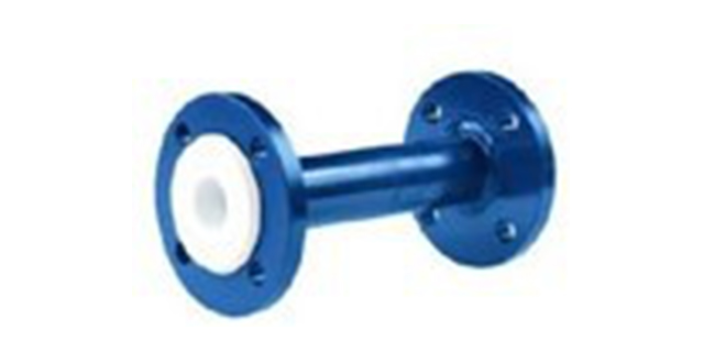
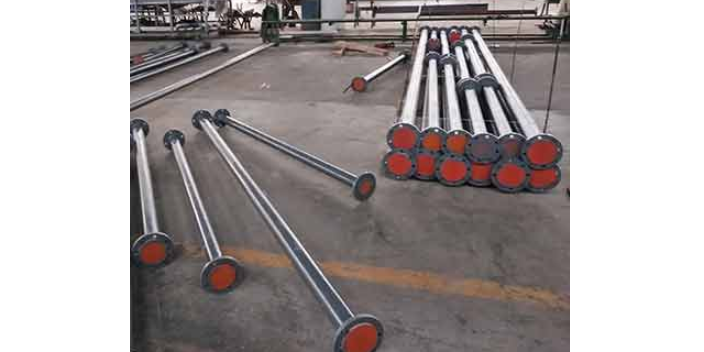
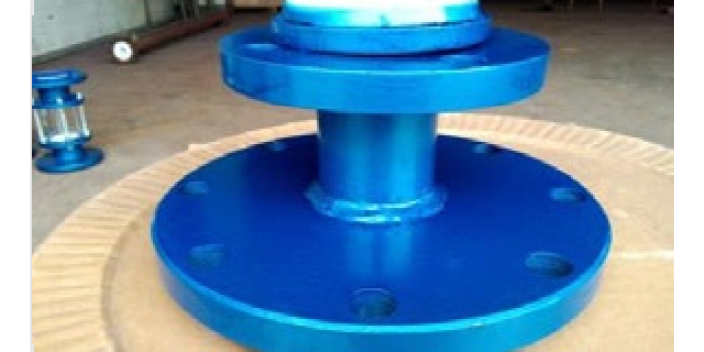
模压管道(也称等静压模压管道或粉末模压管道)是钢衬四氟管道中技术等级较高、性能较优的品类。模压工艺的关键是将PTFE粉末(粒径约20-50μm)填充在钢管内腔中,通过等静压技术(利用液体介质各向同性传递压力,压强250-350MPa)或机械模压(轴向加压20-50MPa)将PTFE粉末压制成紧密贴合钢管内壁的致密衬里层,然后在370-380℃的温度下进行烧结,使PTFE树脂颗粒熔融融合形成连续致密的衬里层。模压管道的突出优势包括:一,衬里层致密度较高(密度可达2.15-2.17g/cm³,接近PTFE理论密度2.2g/cm³),渗透率很低,抗介质渗透能力远超板衬和紧衬管道;第二,衬里层是一次整体成型,无拼接焊缝,完全消除了焊缝渗漏这一板衬管道普遍的失效模式;第三,衬里层与钢管内壁在高温高压下实现了微观尺度的机械嵌合(PTFE在高压下被挤入钢管内壁的喷砂粗糙凹坑中,形成类似"榫卯"的微观机械锁合),结合强度高(可达5-8MPa),耐负压能力明显优于松衬和紧衬管道(可达-0.098MPa全真空);淄博松尚复合材料有限公司倾城服务,确保质量无后顾之忧。四川耐负压钢衬四氟软连接生产厂家
松衬工艺是钢衬四氟管道基础、历史久的衬里制造方法,其工艺原理是将预先制成的PTFE薄壁管材(通常由PTFE粉末通过糊状挤出或柱塞推压工艺制成)以机械方式套入钢管内腔,管材外径略小于钢管内径(间隙约0.5-1mm),管材两端伸出钢管法兰面一定长度,通过加热翻边将PTFE管材的端部固定在法兰密封面上。松衬工艺的完整流程如下:一步,钢管准备——钢管内壁通常只需进行基本的清洁除锈处理(有些制造厂甚至不进行喷砂处理,因为松衬工艺不依赖钢-氟粘结),检查钢管内壁是否有尖锐凸起物(如焊瘤、毛刺)并打磨,因为这些凸起物会刺破PTFE薄壁管内壁。第二步,PTFE管材套入——将预制PTFE管材用牵引装置缓缓拉入钢管内腔,套入过程中应避免PTFE管材扭曲和急剧弯曲,大口径管道可采用加热钢管(钢管热膨胀后内径增大)辅助套入——钢管加热至80-120℃使其内径膨胀约0.1%-0.2%,待PTFE管材套入后钢管冷却收缩,PTFE管材与钢管内壁之间形成轻微过盈配合。第三步,管端翻边——将伸出钢管法兰面的PTFE管材端部加热至350-370℃(采用热风或加热板),待PTFE材料软化后,用锥形翻边模具将PTFE管端向外翻折并压平在法兰密封面上,翻边完成后保持压力冷却定型。重庆化工钢衬四氟管道价格淄博松尚复合材料有限公司敢于承担、克难攻坚。
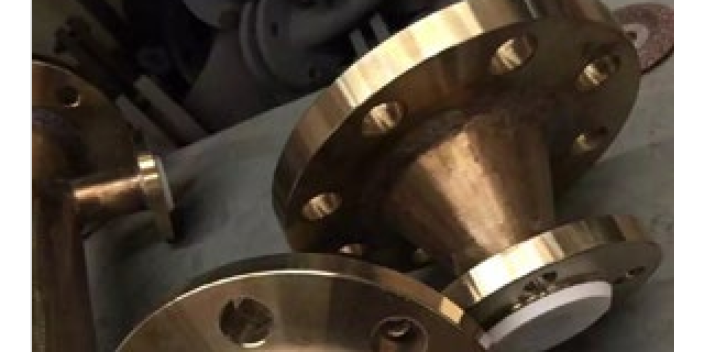
如今对于新型材料的选择和使用,能够生产制造出更加优越的产品,并且在实际的应用和生产中,起到了非常重要的实际作用,目前在管道领域的生产和应用中,通过专业厂家对产品的不断改进,目前对于特殊应用的管道和设备,通过对钢衬四氟的推广应用,能够更好地满足实际的应用要求,如今如何对钢衬四氟材料的使用进行了解呢?通过专业性的了解可以看出,对于钢衬四氟,通俗来讲它是一种塑料材料,通过对聚四氟乙烯材料的使用,可以更好的提高基础材料的使用,并且通过新型的四氟喷涂工艺,来对金属管件和设备进行加工,这样可以更好的提高管件以及设备的使用性能,避免了因不同介质的应用,而对管件和设备的腐蚀等问题,同时还可以有效地增强管件和设备的自身结构强度,并且在管件的连接和使用中,不会受到钢衬四氟的喷涂影响。
高温固化是喷涂钢衬四氟乙烯管施工过程中的一个变化,因为它的使用环境对于钢衬四氟乙烯管来说比较复杂,所以在使用中也应该有更充分的保护措施来维持。钢衬四氟管道喷涂是一种高性能涂层,集耐热性、化学惰性、优异的绝缘稳定性和低摩擦性于一体,具有其他涂层无法比拟的综合优势。其应用灵活性使其能够应用于几乎所有形状和尺寸的产品。接下来,我将简要介绍喷涂钢衬四氟乙烯管的高温固化工艺。钢衬聚四氟乙烯管喷涂高温固化工艺是聚四氟乙烯涂层质量的关键工序。如果涂层固化深度不够,涂层结合强度低,容易开裂脱落。如果涂层固化深度太深,涂层老化也容易开裂脱落,容易发生烧结现象,导致模具缩孔腐蚀,表面变得非常粗糙,导致模具报废。固化速度过快,涂层表面收缩过早,导致闭孔结构、毛细管内压高,涂层开裂。因此,涂层的固化温度、固化时间和固化速度对涂层的质量起着决定性的作用。内衬钢四氟乙烯管道喷涂模具烘烤完成后,冷却速度对涂层的使用寿命也有一定的影响。由于涂层和模具基体的收缩不同,模具与烘箱一起在烘箱中的缓慢冷却效果更好。钢衬四氟乙烯管道经过高温固化喷涂后,对一些腐蚀性物质也有较好的保护效果,从而延长了管道的使用寿命。淄博松尚复合材料有限公司始终以适应和促进发展为宗旨。

按照PTFE衬里层与钢管基体的结合方式及成型工艺,钢衬四氟管道可分为松衬管道、紧衬管道、模压管道、缠绕管道和推压管道五大类,各类管道在性能特点、适用工况和成本方面存在明显差异。松衬管道(也称挤压管衬里)是早期的钢衬四氟管道类型——将预先用挤出或推压工艺制成的PTFE管材(壁厚1.5-3mm)直接套入钢管内,两端通过加热翻边固定在法兰密封面上,PTFE管材与钢管内壁之间不通过胶粘剂粘结,靠两端的翻边法兰实现轴向定位。松衬管道的优点在于工艺简单、成本较低、施工速度快;其关键短板是不能承受负压——在真空或抽料操作中PTFE内管会被向内吸瘪,严重时内管完全闭合堵塞流通截面,且内管在反复的温度变化中因自由热胀冷缩会在钢管内部产生轴向伸缩位移,长期运行可能导致翻边根部疲劳开裂。因此松衬管道适用于常压或微正压(≤0.1MPa)、温度变化小、无负压操作的工况。淄博松尚复合材料有限公司锐意进取,持续创新为各行各业提供专业化服务。福建化工钢衬四氟罐
淄博松尚复合材料有限公司与广大客户携手共创碧水蓝天。四川耐负压钢衬四氟软连接生产厂家
模压工艺(特别是等静压模压工艺)了钢衬四氟管道制造技术的较高水平,其生产的衬里层致密度较高、无任何拼接焊缝、与钢管内壁微观嵌合紧密,是应对高温、高压、高真空、强渗透介质等极端工况的方案。等静压模压的工艺原理基于帕斯卡定律——在密闭容器中,施加在液体上的压力会各向同性、均匀地传递到液体的每一处。将PTFE粉末填充在钢管(钢管作为"模具"的一部分)的内腔中,钢管连同两端密封装置一起放入等静压机的压力容器内,容器中充满水或油等传压液体,加压至250-350MPa的超高压强,液体压力从所有方向(包括管道的径向和轴向)均等地作用于PTFE粉末,将其压缩至理论密度的95%-98%,并在高压下将PTFE粉末挤入钢管内壁的喷砂粗糙凹陷中,实现微观机械嵌锁。等静压成型后,将钢管连同其内部压实的PTFE粉末坯体送入烧结炉,按照严格的程序升温曲线进行烧结(370-380℃保温),使PTFE粉末颗粒之间融合形成连续致密体,同时PTFE在高温下产生一定的热膨胀,进一步与钢管内壁紧密贴合。烧结完成后以受控速率(2-5℃/min)缓慢冷却至室温,获得结晶度适中、力学性能均衡的成品衬里。四川耐负压钢衬四氟软连接生产厂家