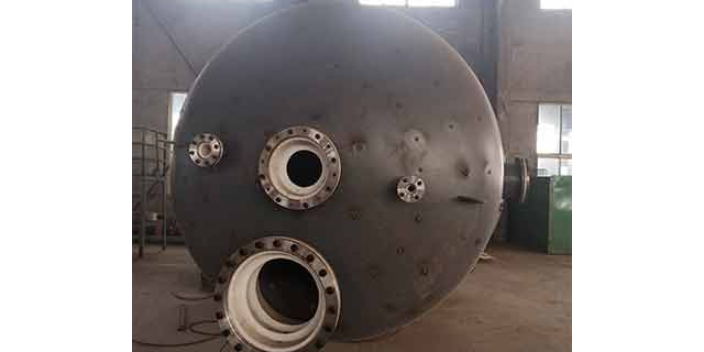
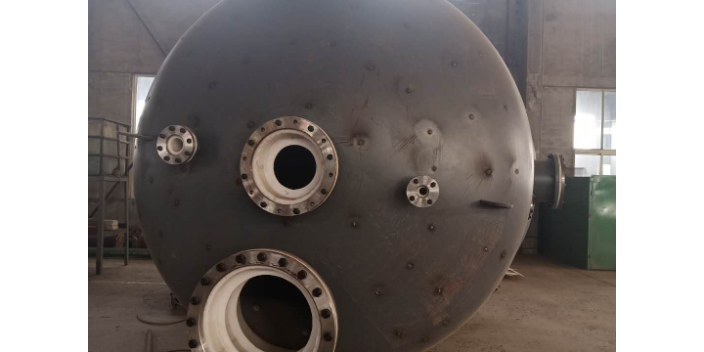
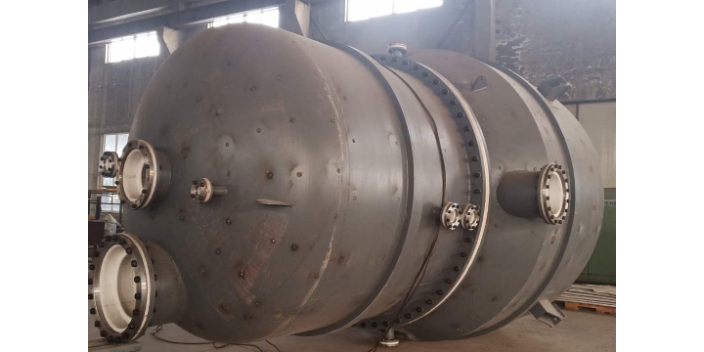
衬氟反应釜的支座用于支撑反应釜的自重、物料重量和搅拌装置的载荷,并将载荷传递至基础或楼板。常用的支座形式有耳式支座、支腿支座和支承式支座。耳式支座由数块钢板焊接成耳形,对称焊接于筒体上部两侧,反应釜通过耳式支座搁置于楼板或钢架上,适用于安装在楼板或平台上的中小型反应釜(容积5立方米以下)。支腿支座由数根钢管或型钢组成,焊接于下封头或筒体下部,适用于落地安装的中小型反应釜。支承式支座由数块支承板组成,焊接于下封头,适用于大型反应釜或需设置下传动装置的反应釜。支座设计需进行强度计算,考虑反应釜自重、物料重量、搅拌装置载荷、风载和地震载荷等,保证在各种工况下的安全。支座与基础(或楼板)的连接采用地脚螺栓,地脚螺栓的规格和数量根据载荷计算确定。对于带搅拌的反应釜,支座需能承受搅拌产生的振动和侧向力,保证反应釜稳定。支座材料一般选用碳钢,外部防腐涂装;对于不锈钢反应釜,支座可采用不锈钢或碳钢(与不锈钢接触部位需隔离)。反应釜的安装需保证垂直度(立式反应釜垂直度允差1/1000),避免搅拌轴偏斜引起密封和轴承损坏。合理的支座和安装形式,能保证反应釜的安全稳定运行。松尚以发展求壮大,就一定会赢得更好的明天。河北化工反应釜厂
搅拌转速和功率是搅拌系统的重要参数,需根据物料性质、搅拌要求和釜体几何尺寸确定。搅拌转速影响混合效果和功率消耗,低粘度液体一般用较高转速(如100至500转每分钟),高粘度液体用较低转速(如10至60转每分钟)。转速过高会导致功率消耗大、搅拌系统受力大、可能引起气蚀和液面旋涡;转速过低则混合不充分。搅拌功率的计算需考虑物料粘度、密度、搅拌器形式、转速和釜体几何尺寸,常用计算方法有功率准数法(通过功率准数和雷诺数计算功率)和经验估算法。搅拌功率一般由电机功率体现,电机功率需大于计算功率并留有余量(一般1.2至1.5倍),保证搅拌可靠。对于变频调速的搅拌系统,可通过调节转速适应不同反应阶段的搅拌要求,提高搅拌灵活性和节能。搅拌转速和功率的确定还需考虑:物料的剪切敏感性(剪切敏感物料用低转速、大桨叶)、气液分散要求(气液反应需较高转速和剪切力)、传热要求(提高转速可提高传热系数,但功率消耗增加)。搅拌系统的设计需经工艺计算和经验调整,确定合适的转速和功率,保证搅拌效果和经济性。云南不锈钢反应釜定制淄博松尚复合材料有限公司倾城服务,确保质量无后顾之忧。
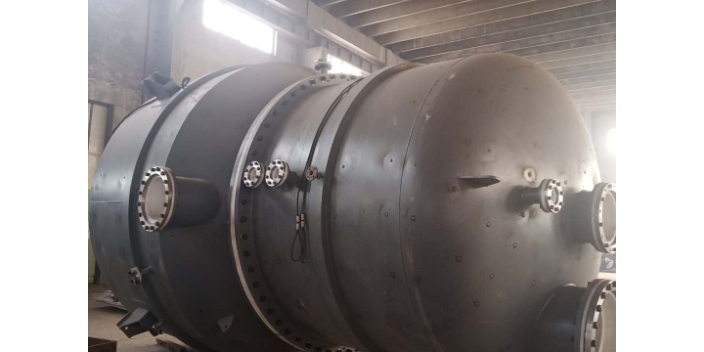
衬氟反应釜的搅拌系统需进行防腐处理,以耐受腐蚀性物料的腐蚀。搅拌轴和桨叶的防腐处理方法有:衬覆氟塑料——在不锈钢轴和桨叶表面衬覆PTFE或PFA(厚度1至3毫米),通过紧衬或喷涂工艺施工,衬覆层隔绝物料与金属的接触,耐腐蚀性好,是常用的防腐方法;整体氟塑料制造——桨叶整体采用填充PTFE(填充玻璃纤维或碳纤维)制造,耐腐蚀性好,但机械强度和耐温性不及金属,适用于小型反应釜和低转速工况;喷涂氟塑料——在金属轴和桨叶表面喷涂氟塑料涂层(厚度0.3至1毫米),涂层致密、附着力好,适合复杂形状的桨叶。搅拌轴与釜盖密封处(密封部位)的防腐需特别考虑,密封处的氟塑料衬覆需与密封件配合,保证密封和防腐。搅拌系统的防腐处理需保证衬覆层或涂层的完整性,避免局部破损导致金属腐蚀。搅拌系统在运行中受物料冲刷和搅拌力作用,衬覆层和涂层可能磨损或脱落,需定期检查和维护,发现破损及时修补。对于含固体颗粒的物料,搅拌桨叶的磨损较快,可选用耐磨性好的填充PTFE或在易磨损部位加厚衬覆层。搅拌系统的防腐处理是保证反应釜耐腐蚀性的重要环节,需根据物料性质和工况选用合适的防腐方法。
等静压(等压)工艺是衬氟反应釜衬里的先进工艺,适用于对衬里质量要求高、需承受负压的反应釜。等静压工艺流程为:钢壳内壁清理→安装芯模和PTFE粉料→密封→等静压加压(250至350兆帕)→脱模→烧结(分段升温至380℃)→冷却→翻边成型。等静压工艺利用液体介质均匀传压的特性,从各个方向对PTFE粉料施加均等压力,使衬层密度均匀、壁厚一致,烧结后衬层致密度高(较模压法提高约15%)、无拼接焊缝、抗负压性能优异,能稳定承受-0.098兆帕的极限真空,有效解决负压工况下衬层起鼓脱落的难题。等静压工艺的衬层壁厚公差可控制在±0.3毫米以内,尺寸精度高。等静压工艺适用于直筒段和形状规则的反应釜,对于形状复杂(如封头曲面、接管根部)的部位,需配合板衬或紧衬工艺。等静压工艺的设备投资大、生产成本较高,适合批量生产或对衬里质量要求高的反应釜。烧结是等静压工艺的关键,需按分段升温曲线(如250℃保温、320℃保温、370℃保温)严格控制温度和保温时间,保证PTFE充分熔融再结晶,形成无孔隙致密衬层。等静压反应釜以其优异的衬里质量,在真空反应、高腐蚀工况中应用较多。淄博松尚复合材料有限公司愿和各界朋友真诚合作一同开拓。
板衬是衬氟反应釜常用的衬里工艺,适用于中、大型反应釜的衬里。板衬施工流程为:钢壳内壁喷砂除锈至Sa2.5级→涂刷底胶→粘贴活化PTFE板→赶出气泡→板缝PFA焊条焊接→电火花检漏→水压试验。施工要点:底胶涂刷需均匀,厚度适当,涂刷后晾干至指触干燥;PTFE板在粘贴前需经表面活化处理(钠-萘处理或等离子处理),提高表面能和粘结力;粘贴时从一端向另一端逐步推进,用压辊赶出板与钢壳之间的气泡,保证贴合紧密;板与板的接缝留1至2毫米间隙,用PFA焊条热风焊接密封,焊接温度约420℃,焊接速度均匀;对于封头曲面部位,PTFE板需经加热软化后贴合;接管内壁的衬里采用PTFE管套入或板条卷衬,与釜体衬里在接管根部焊接连接。板衬工艺的优势在于可适配大型和非标反应釜,衬层厚度可调(3至8毫米),施工灵活,可现场施工;局限在于存在焊缝,焊缝是衬里的薄弱部位,在高温和强腐蚀介质长期作用下,焊缝可能老化、开裂,需定期检测维护。板衬工艺的衬层厚度一般为3至5毫米,能满足多数强腐蚀工况的要求。淄博松尚复合材料有限公司团结、创新、合作、共赢。河北不锈钢反应釜安装
淄博松尚复合材料有限公司是您可信赖的合作伙伴!河北化工反应釜厂
喷涂工艺是衬氟反应釜的衬里方法之一,适用于复杂形状和小型反应釜,以及需薄涂层的工况。喷涂工艺流程为:钢壳内壁喷砂除锈→涂底漆→喷涂氟塑料分散液(或粉末)→干燥→烧结→冷却→(多次喷涂烧结至要求厚度)→检测。喷涂工艺形成的是涂层(厚度0.3至1.8毫米),较板衬和等静压衬里薄,但涂层致密、与钢壳结合力好(通过底漆和烧结实现),能适应复杂形状(如封头曲面、接管根部、搅拌桨表面)。喷涂工艺的特点:涂层薄,不影响反应釜的有效容积和传热;涂层致密无孔隙,耐腐蚀性好;附着力强,不易脱层;可对旧反应釜进行翻新喷涂,延长设备寿命。喷涂工艺适用于PTFE、PFA、FEP等氟塑料,其中PFA喷涂涂层致密度和耐温性优良,适合高要求工况。喷涂工艺的局限:涂层薄(0.3至1.8毫米),耐腐蚀裕量和使用寿命不及厚衬里(3至5毫米),适合中等腐蚀工况或作为衬里的补充;喷涂和烧结工艺复杂,需多次喷涂烧结,工艺周期长;对大型反应釜,喷涂施工和烧结设备投资大。喷涂工艺在小型反应釜、实验室反应釜和需薄涂层的工况中应用较多,也是衬里局部修补的常用方法。河北化工反应釜厂