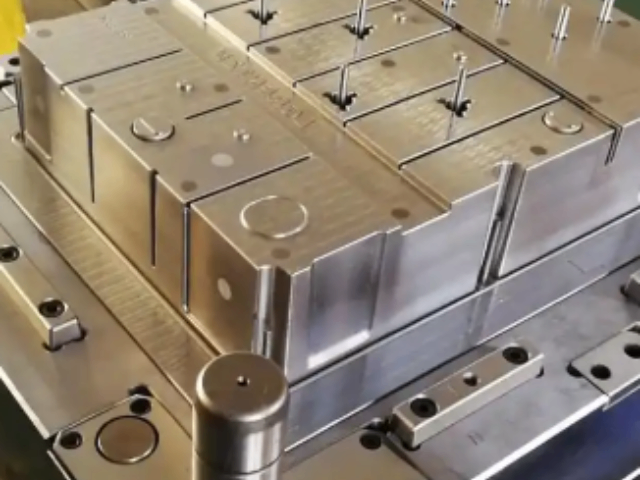
注塑成型加工过程中是一个涉及模具设计、模具制造、原材料特性和原材料预处理方法、成型工艺、注塑机操作等多方面因素,并与加工环境条件、制品冷却时间、后处理工艺密切相关的复杂加工流程。因此,制品质量的好坏就不单取决于注塑机的注塑精度、计量精度,或是**由模具设计的优劣和模具加工的精度级别决定,通常,它还会受到上述的其他因素的影响和制约。在如此众多的复合因子约束下,注塑成型制品的缺陷的出现就在所难免,于是,寻求缺陷产生的内在机理以及预测制品可能产生缺陷的位置和种类,并用于指导模具设计和改进、归纳缺陷产生的规律、制订更为合理的工艺操作条件就显得尤为重要。我们将从影响注塑成型加工过程中的塑料材料特性、模具结构、注塑成型工艺及注塑设备三个主要因素来阐述注塑成型缺陷产生机理及解决办法。注射模(主流):高压注射成型,效率高。工业园区科技注塑模具互惠互利
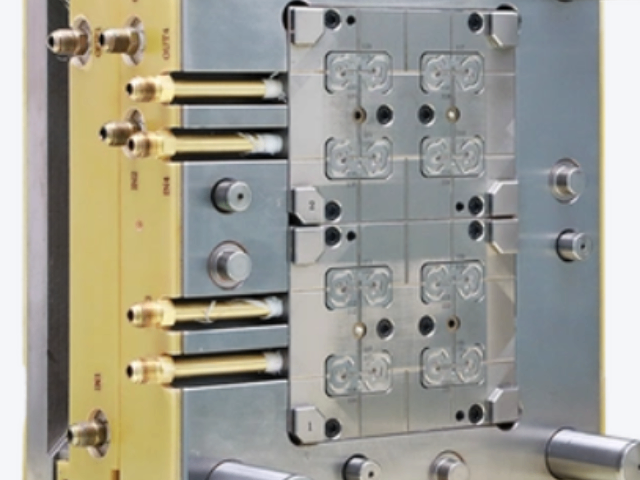
一、基本尺寸1、胶件的几何形状,尺寸大小精度应符合正式有效的开模图纸(或3D文件)要求。2、通用结构尺寸标准。a、 胶件一般要求做到平均胶厚,非平均胶厚应符合图纸要求。b、 螺柱根部直径:M3螺丝为φ6.0+0.2mm,火山口直径φ10.0mm;M2.6螺丝为φ5.0+0.2mm,火山口直径φ9.0mm。c、 叉骨、围骨根部厚度:1.2+0.2mm。d、 按钮的顶RUBBER十字骨顶部厚度:0.9+0.1mm。e、 司筒柱顶部壁厚:1.2±0.1mm。f、 电池箱后模勾针位胶厚小于2.0mm。g、 胶件同PL面处前后模出胶位时其错位小于0.05 mm。h、面底壳配合。3、二级或三级止口配合要求PL面错位小于0.1 mm,没有刮手现象;苏州威力注塑模具结构设计保压:维持压力确保熔料充满型腔并补偿收缩。
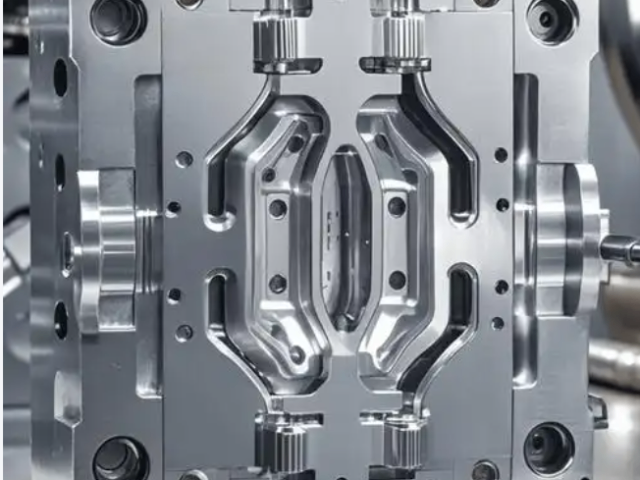
验收程序包括移模通知、小批量生产、预验收、移模问题点整改、整改验收、模具移模、售后服务、文件归档等步骤。移模前应提前准备模具易损配件,模具验收期间应提供完善的模具BOM信息表。新模验收时,模具3D图档与2D图档必须同步传输到生产工厂。在合同双方未约定验收标准时,应根据相关规范进行验收 [1]。1、模具在一定的注塑工艺条件范围内,应具有啤作的稳定性和工艺参数调校的可重复性。验收程序包括小批量生产环节。 [1]2、模具啤作时注射压力,一般不应超过注塑机额定比较大注射压力的85%。
注塑成型是现代塑料工业中的重要加工方法,能一次成型形状复杂、尺寸精确的制品,适合高效率、大批量的生产方式,塑料根据合成树脂在受热后所表现的性能不同分为热塑性塑料和热固性塑料两大类 [4]。近年来,随着我国经济的腾飞,塑料成型模具发展十分迅速,高效、自动化、大型、微型、精密、高寿命的模具在整个模具行业中所占的比例越来越大。模具CAD/CAM技术得到了较快推广应用并取得了良好效果,快速成形制造技术和设备有了长足发展并已开始进入实用推广阶段,精密模具的精度已普遍达到了2-3μm,并向1μm精度发展 [用于将熔融塑料导入型腔的通道,通常包括主浇口、分流道和浇口。
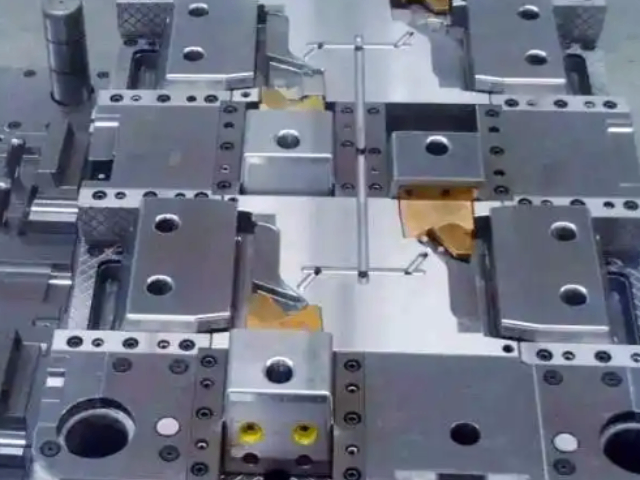
⒊中空制品吹塑成型模具:把挤出或注塑出来的尚处于塑化状态的管状坯料,趁热放入模具成型腔内,立即在坯料中心通入压缩空气,使管坯膨胀并紧贴在模具型腔壁上,冷却硬化后就成了中空制品。这种成型方法所用的模具就是中空制品吹塑成型模具。⒋真空或压缩空气成型模具:这是一个单独的阴模或阳模。将预先制成的塑料片材四周紧压在模具周边上,加热使其软化,然后在紧靠模具的一面抽真空,或在反面充压缩空气,让塑料片材紧贴在模具上;冷却定型后就得到了制品。这种成型方法的模具受力较小,要求不高,甚至可以用非金属材料制作。随着科技的发展,注塑模具的设计和制造也在不断进步,越来越多的高新技术被应用于模具行业。工业园区综合注塑模具什么品牌
浇口:控制熔料进入型腔的入口,影响填充效果和制品外观。工业园区科技注塑模具互惠互利
一、工艺条件满足不了的情况下:1、胶件表面不允许缺陷。a、走胶不齐(或缺料、滞水)b、、烧焦 c、顶白d、白线 e、披峰 f、起泡g、拉白(或拉裂、拉断)h、烘印i、皱纹2、表面受限制缺陷及接受程度。1、 表面高光。a、 高光表面要平整,有镜面效果;b、 前模面的非外观面及内部件允许表面有轻微的加工痕迹。c、高光表面不允许有划痕、锈迹、斑点等缺陷。2、 表面饰纹(EDM或晒纹)。a、纹路符合设计要求,纹路要均匀且侧面与表面一致。b、互配件要求纹路一致。(以旧件配合的除外)3、 表面字体。a、 表面字体的高度符合设计要求,且要均匀一致。工业园区科技注塑模具互惠互利
正之诺智能科技(昆山)有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在江苏省等地区的数码、电脑中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同正之诺智能科技供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!
10、 流道直径、长度加工应合理,在保证成形质量的前提下尽量缩短流程,减少断面积以缩短填充及冷却时间...
【详情】一、工艺条件满足不了的情况下:1、胶件表面不允许缺陷。a、走胶不齐(或缺料、滞水)b、、烧焦 c、顶...
【详情】⒊中空制品吹塑成型模具:把挤出或注塑出来的尚处于塑化状态的管状坯料,趁热放入模具成型腔内,立即在坯料...
【详情】一、工艺条件满足不了的情况下:1、胶件表面不允许缺陷。a、走胶不齐(或缺料、滞水)b、、烧焦 c、顶...
【详情】10、 流道直径、长度加工应合理,在保证成形质量的前提下尽量缩短流程,减少断面积以缩短填充及冷却时间...
【详情】注塑成型是现代塑料工业中的重要加工方法,能一次成型形状复杂、尺寸精确的制品,适合高效率、大批量的生产...
【详情】重要的是,在模式中所有的弹性体混合物都要有至少一种内部释放脱模助剂。这些内部释放助剂通常是在型模过程...
【详情】注塑成型是现代塑料工业中的重要加工方法,能一次成型形状复杂、尺寸精确的制品,适合高效率、大批量的生产...
【详情】注塑模具种类包括双色模具和包胶模具。双色模具是两种塑胶材料在同一台注塑机上注塑,分两次成型,但是产品...
【详情】⒊中空制品吹塑成型模具:把挤出或注塑出来的尚处于塑化状态的管状坯料,趁热放入模具成型腔内,立即在坯料...
【详情】注塑模具种类包括双色模具和包胶模具。双色模具是两种塑胶材料在同一台注塑机上注塑,分两次成型,但是产品...
【详情】⒊中空制品吹塑成型模具:把挤出或注塑出来的尚处于塑化状态的管状坯料,趁热放入模具成型腔内,立即在坯料...
【详情】