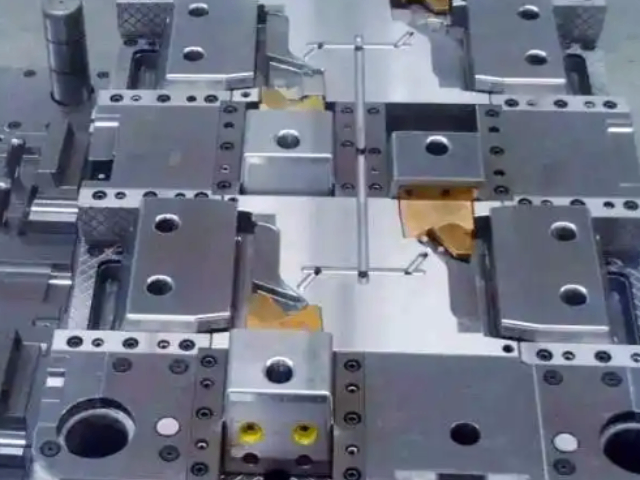
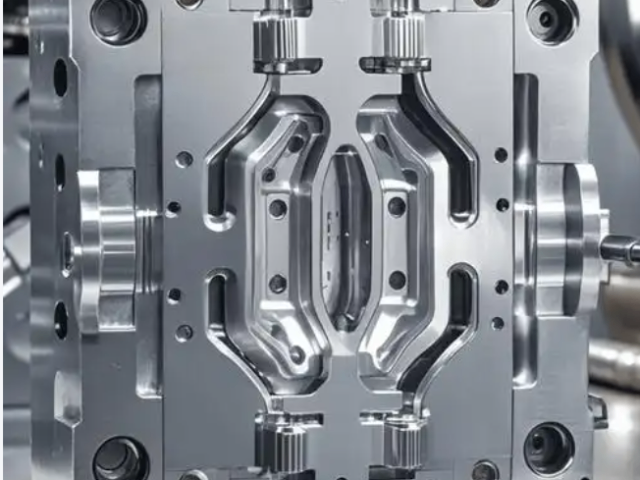
2、 胚司、边钉、回钉、中托司、中托边所用材料表面硬度不低于HRC60。3、 啤ABS、HIPS料前模及前模镶件,用超级P20钢材(如718、M238等)。后模用一般P20钢材(如MUP、M202等),后模镶件用1050~1055钢或材质更好的钢材。4、啤PC、POM、PE等腐蚀性材料前后模及其镶件均需用420钢材(如S136、M300、M310等)。5、啤镜面模具所用钢材为420钢材(如S136、M300、M310等)。6、斜顶、摆杆表面硬度不少于HRC35,推板表面硬度不少于HRC28。7、如果客户指定应使用模具钢材时,模厂应满足客户要求。帮助塑料制品从模具中顺利脱出,常见的有推杆、脱模斜面等。相城区综合注塑模具拆装
区域发展格局东部沿海地区凭借产业链和技术优势持续**发展,中西部地区则依托成本与政策优势承接产业转移,形成产业集群,例如四川、重庆等地通过设立模具产业园区吸引企业聚集,区域发展差距逐步缩小 [6]。服务模式转型消费者个性化需求上升,推动模具企业向“制造+服务”转型,提供快速定制与全生命周期服务,例如通过3D打印实现快速定制,或建立“模具云服务平台”快速响应客户需求 [6] [9]。政策环境中国**高度重视智能制造,在《中国制造2025》等政策中将精密模具列为“工业强基”工程重点,并给予研发支持(如研发补贴比较高达500万元/项目) [9]。工业园区威力注塑模具结构设计型腔是塑料制品的外形部分,型芯则是内部结构的部分。两者结合形成模具的工作部分。
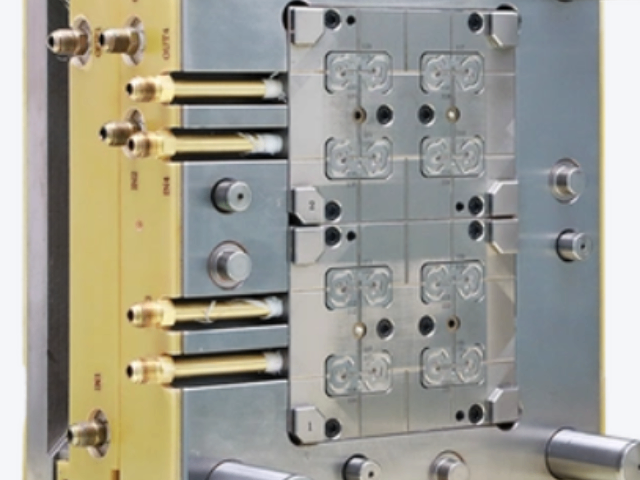
d、模具运水流道应不漏水,并在流道出入口应标有“OUT”和“IN”字样。若是多组运水流道还应加上组别号。13 电池兜等对前模产生较大包紧力部位应在对应之后模部位均匀增加勾针等。14 模具结构保证排气顺畅。15 柱位高度超过20mm应用司筒,超过25mm骨位应根据设计要求均匀增加走胶米仔。16 模具应根据强度要求均匀分布撑头,以防模具变形。17 模具型腔应力中心应尽量与模具中心一致,其型腔中心**多不超过模具中心的25%。18 外形表面有会引起缩水之对应后模柱位应增设火山口。19 分模面为单向斜面及大型深型腔等模具,分模面应设可靠的自锁装置。
在1868年,海雅特开发了一个塑料材料,他命名为赛璐璐。赛璐璐已经于1851年由亚历山大・帕克斯发明。海雅特改善它,使它能够被加工为成品形状。海雅特同他的兄弟艾赛亚于1872年,注册了***部柱塞式注射机的专利权。这个机器比20世纪使用的机器相对地简单。它运行起来基本地像一个巨大的皮下注射器针头。这个巨大的针头(扩散筒)通过一个加热的圆筒注射塑料到模具裏。在20世纪40年代第二次世界大战做成了对价格便宜、大量生产产品的巨大需求。价格低廉,大量生产的产品。注射模(主流):高压注射成型,效率高。
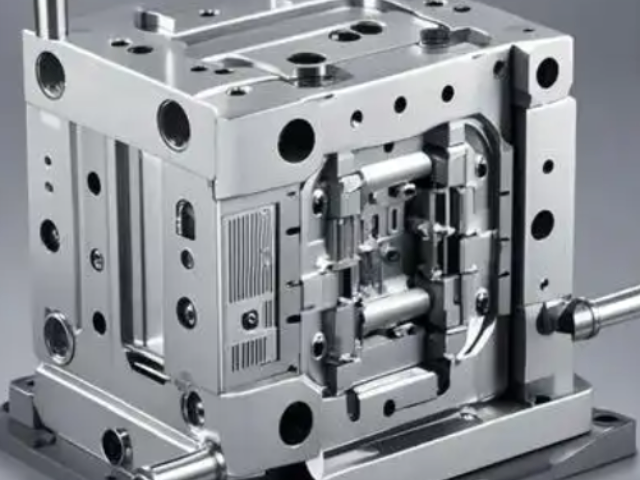
维护和保养:模具的结构设计要便于维护和保养,以延长使用寿命。注塑模具的应用领域注塑模具广泛应用于各个行业,包括但不限于:家电产品(如外壳、配件)汽车零部件(如仪表盘、保险杠)医疗器械(如药瓶、注射器)消费品(如玩具、文具)总结注塑模具是塑料成型过程中不可或缺的重要工具,其设计和制造的复杂性要求工程师具备丰富的专业知识和经验。随着科技的发展,注塑模具的设计和制造也在不断进步,越来越多的高新技术被应用于模具行业。主流道:连接注射机喷嘴与模具的通道。昆山哪里注塑模具销售价格
消费品(如玩具、文具)。相城区综合注塑模具拆装
b、 字体宽度、大小、密度、字数、位置符合菲林要求。4、 CORE面的修饰。a、 一般CORE面需省光,无明显火花纹及加工刀痕,特殊要求的除外。b、 透明胶件或装配后的外观面符合设计要求。验收项目包括标识、通用要求、安全保护、模压标识、加工要求、零件编号及防错、斜顶、顶针、司筒、回针、弹簧、行位、抽芯、冷却系统、浇注系统等。标识验收中产品名称与模具编号加工在模具的方铁上,通用要求中检查模架表面是否有凹坑或锈迹,安全保护中模具需安装锁模块,加工要求中开模面与分型面应无残缺。冷却系统需进行试水试验,加水压至4 MPa,通水10 min,检查是否堵塞或漏水,浇注系统中热流道热咀样式及数量需同招标标准一致 [1]。相城区综合注塑模具拆装
正之诺智能科技(昆山)有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在江苏省等地区的数码、电脑行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为*****,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将**正之诺智能科技供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!
10、 流道直径、长度加工应合理,在保证成形质量的前提下尽量缩短流程,减少断面积以缩短填充及冷却时间...
【详情】一、工艺条件满足不了的情况下:1、胶件表面不允许缺陷。a、走胶不齐(或缺料、滞水)b、、烧焦 c、顶...
【详情】⒊中空制品吹塑成型模具:把挤出或注塑出来的尚处于塑化状态的管状坯料,趁热放入模具成型腔内,立即在坯料...
【详情】一、工艺条件满足不了的情况下:1、胶件表面不允许缺陷。a、走胶不齐(或缺料、滞水)b、、烧焦 c、顶...
【详情】10、 流道直径、长度加工应合理,在保证成形质量的前提下尽量缩短流程,减少断面积以缩短填充及冷却时间...
【详情】注塑成型是现代塑料工业中的重要加工方法,能一次成型形状复杂、尺寸精确的制品,适合高效率、大批量的生产...
【详情】重要的是,在模式中所有的弹性体混合物都要有至少一种内部释放脱模助剂。这些内部释放助剂通常是在型模过程...
【详情】注塑成型是现代塑料工业中的重要加工方法,能一次成型形状复杂、尺寸精确的制品,适合高效率、大批量的生产...
【详情】注塑模具种类包括双色模具和包胶模具。双色模具是两种塑胶材料在同一台注塑机上注塑,分两次成型,但是产品...
【详情】⒊中空制品吹塑成型模具:把挤出或注塑出来的尚处于塑化状态的管状坯料,趁热放入模具成型腔内,立即在坯料...
【详情】注塑模具种类包括双色模具和包胶模具。双色模具是两种塑胶材料在同一台注塑机上注塑,分两次成型,但是产品...
【详情】⒊中空制品吹塑成型模具:把挤出或注塑出来的尚处于塑化状态的管状坯料,趁热放入模具成型腔内,立即在坯料...
【详情】