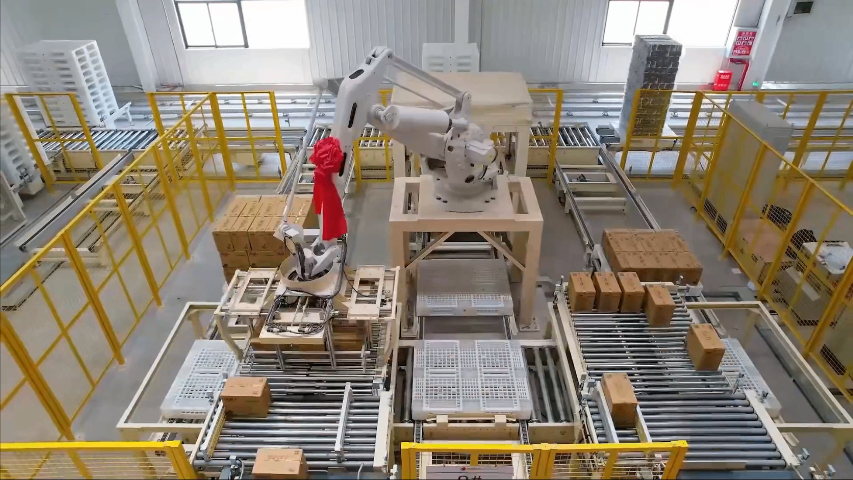
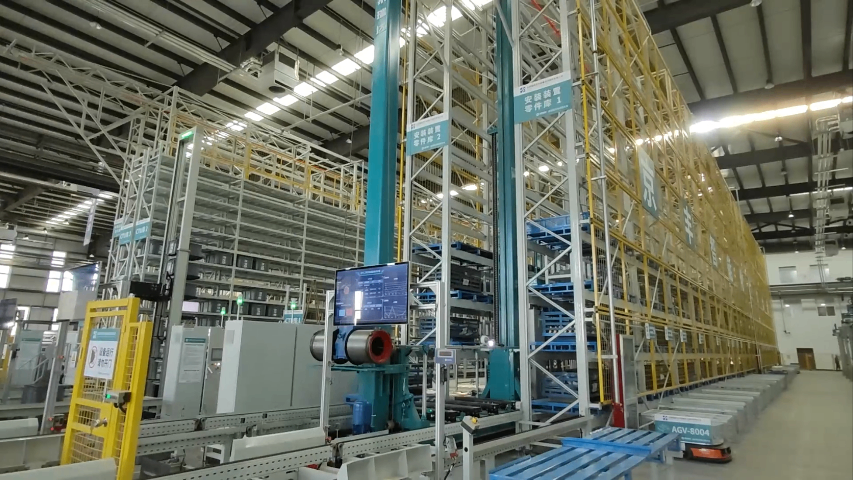
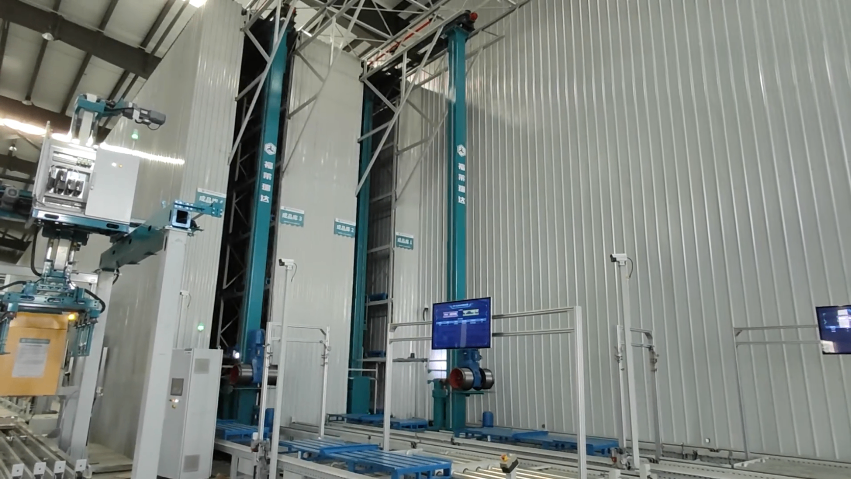
本文旨在深入剖析智能仓库的定义、明显优势,以及支撑其运行的关键技术。同时,我们将探讨较佳实践和技术应用,并详解仓库管理系统(WMS)如何为企业的业务运营带来革新性的变革。智能仓库,这一高度自动化的存储解决方案,依托人工智能、物联网及机器人技术的深度融合,实现了库存的高效管理与运营优化。它简化了跟踪库存、处理订单以及优化存储空间等繁琐任务,从而明显提升了企业运营的效率与准确性。智能仓库的普及将彻底改变企业传统的运营模式。通过自动化技术,企业能够大幅减少手动操作,进而提升生产效率;同时,实时跟踪与监控功能使得库存管理更加精确,有效避免了库存积压或短缺的问题。物联网传感器实时监控温度和湿度,保障特种商品质量。深圳数字孪生智能仓储管理系统
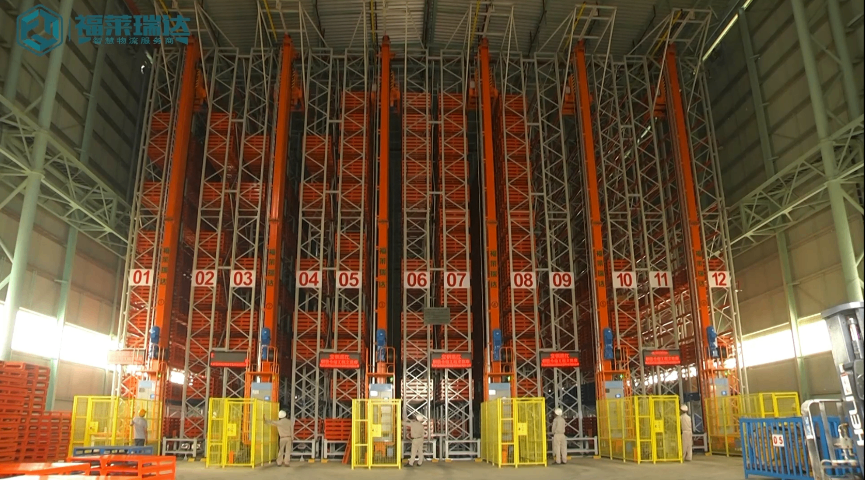
自动化智能仓库管理是指利用现代信息技术、物联网技术、自动化设备等手段,实现仓库管理的智能化、自动化和高效化。一般说来,自动存储系统(AS/RS)每小时能在每个巷道运送40-50个托盘,这和巷道的高度和宽度、托盘的物理特性、货架高低间距等因素相关。如果升降机需要更换巷道,单次转换的时间和转换频率会影响作业速度。而轻型仓库货架可用来存放货箱,通过自动存储,每小时可以在每巷道内存取80-100个货箱。尽管如此,通过一些专门的设备,还会进一步提高作业速度。佛山重型智能仓储解决方案智能仓储根据订单需求,快速安排货物的出库流程。
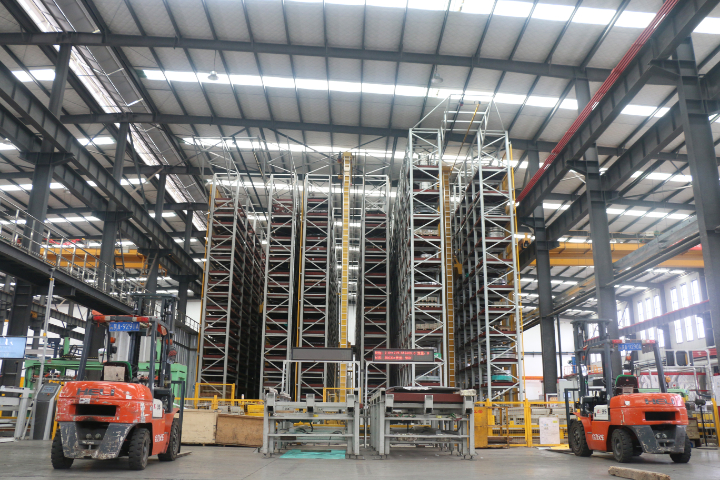
智能仓库通过集成了现代技术,如仓库机器人、人工智能、自动导引车和仓库管理系统等,进一步优化了物流并提升了虚拟和数字仓库的效率。这些技术的实施,不*明显改变了企业的业务运营模式,还为客户带来了更快速、更高效的服务体验。其中,仓库机器人能够自动执行拣货和包装等任务,有效提高了运营速度并降低了劳动力成本;而人工智能则通过优化存储和预测需求,为虚拟仓库的运营提供了有力支持。此外,自动导引车在智能仓储中发挥着关键作用,实现了内部物流的自动化;而仓库管理系统则实时集中控制库存,简化了数字仓库内的履行流程。这些技术的综合应用,使得智能仓库成为了现代企业提升运营效率、优化库存管理的重要工具。
应用特点:在国内物联网的应用中,主要有几个方面的特点:首先,感知技术应用情况比较的良好。在我国仓储业应用较多的物联网感知技术是RFID技术,在一些先进的仓储配送中心,RFID标签及智能无线射频(RF)手持终端有比较普遍的应用。这是因为,RFID技术与托盘系统结合,在仓储配送中心闭环应用,可以有效降低成本。我们也知道在普通的仓储系统中,除了基于条码的自动识别技术具有普遍应用外,“电子标签辅助拣选系统”也有一定的应用。这里所谓的电子标签指的不是RFID标签,而是采用电子指示标签进行拣选作业的系统。自动化货架系统为智能仓储节省了存储空间,提高了物品存取的便捷性。
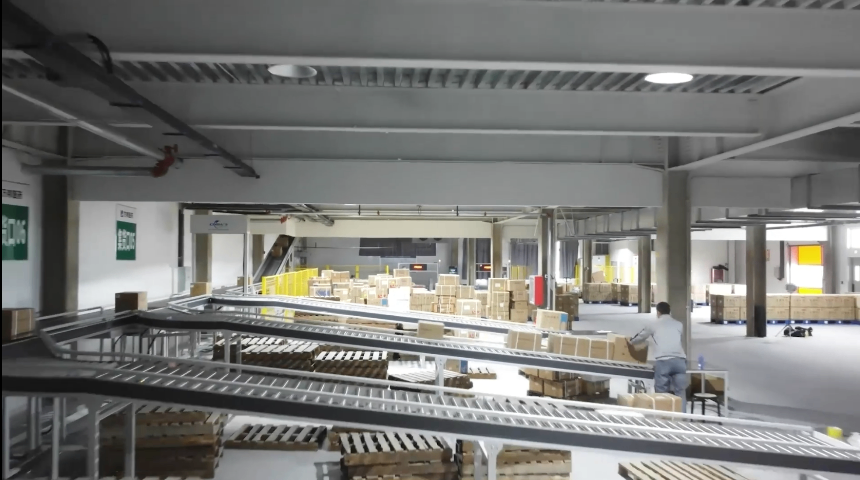
智能仓储的应用场景:1.食品饮料仓储,食品饮料行业的仓储对卫生要求较高,人工操作容易带来交叉污染等问题。智能仓储系统可以通过智能物流、仓储设备和库存管理系统等,实现自动化的库存管理和物流流程控制,减少人工干预对卫生造成的影响,提高饮品品质。2.医药仓储,在医药领域中,药品对质量、温度和湿度等要求严格。传统的人工管理方式难以保证药品的质量,智能仓储系统则可以通过自动化物流和智能设备,实现对温度和湿度的精确控制,保证药品的质量和安全。通过智能仓储,企业能够实现环境监控,确保储存条件达到货物要求的标准。深圳数字孪生智能仓储管理系统
智能仓储结合机器学习算法预测库存波动和市场需求。深圳数字孪生智能仓储管理系统
可视化大屏对企业还有哪些益处?提升成本效益:相比于自动化设备,可视化大屏的初期投资成本较低,且易于维护。这意味着企业可以在不增加过多财务负担的情况下,开始智慧仓储的转型。同时,通过提高作业效率和减少错误,可视化大屏可以在短时间内带来明显的成本节约。这种快速的回报可以帮助企业更快地回收投资,并为未来的技术升级提供资金。促进后续投资:可视化大屏的成功实施可以作为智慧仓储的示范,为后续更大规模的技术投资提供有力的案例支持,促进更多的投资,推动企业持续技术创新和升级。深圳数字孪生智能仓储管理系统