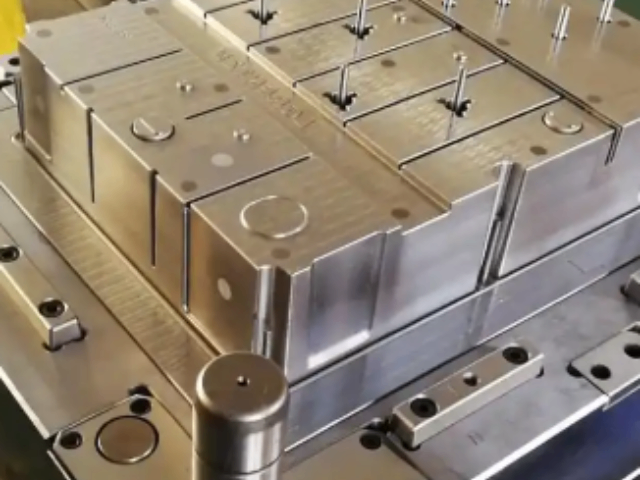
2、 胚司、边钉、回钉、中托司、中托边所用材料表面硬度不低于HRC60。3、 啤ABS、HIPS料前模及前模镶件,用超级P20钢材(如718、M238等)。后模用一般P20钢材(如MUP、M202等),后模镶件用1050~1055钢或材质更好的钢材。4、啤PC、POM、PE等腐蚀性材料前后模及其镶件均需用420钢材(如S136、M300、M310等)。5、啤镜面模具所用钢材为420钢材(如S136、M300、M310等)。6、斜顶、摆杆表面硬度不少于HRC35,推板表面硬度不少于HRC28。7、如果客户指定应使用模具钢材时,模厂应满足客户要求。后处理:清理模具,准备下一循环。吴江区购买注塑模具结构设计
1946年,美国发明家詹姆斯沃森亨德利建造的***个注塑机,这使得更精确地控制注射速度和质量产生的物品。本机还使材料混合注射前,使彩色或再生塑料可被彻底混合注入原生物质。1951年美国研制出***台螺杆式注射机,它没有申请专利,这种装置仍然持续在使用。在20世纪70年代,亨德利接着开发了较早气体辅助注塑成型过程,并允许生产复杂的、中空的产品,迅速冷却。这**提高了设计灵活性以及力量和终点制造的部件,同时减少生产时间、成本、重量和浪费。江苏贸易注塑模具检修热流道模具:通过加热系统保持熔料流动,减少废料,提高效率。
注塑成型 zhù sù chéng xíng【Injection Molding】注射成型过程大致可分为以下6个阶段 :合模、射胶、保压、冷却、开模、制品取出。上述工艺反复进行,就可批量周期性生产出制品。热固性塑料和橡胶的成型也包括同样过程,但料筒温度 较热塑性塑料的低,注射压力却较高,模具是加热的,物料注射完毕在模具中需经固化或硫化过程,然后趁热脱膜。现今加工工艺的趋势正朝着高新技术的方向发展,这些技术包括:微型注塑、高填充复合注塑、水辅注塑、混合使用各种特别注塑成型工艺、泡沫注塑、模具技术、仿真技术等。
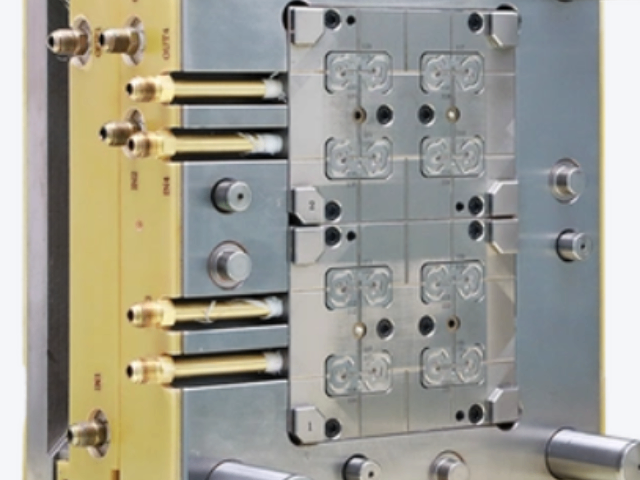
塑胶模是用于塑料制品成型的工艺装备 [4]。按材料可分为热塑性塑胶模具与热固性塑胶模具。按成型工艺主要分为注塑模、吹塑模、挤塑模、压塑模等类别 [1-2] [7],其中注塑模可细分为冷流道模与热流道模 [1-2]。塑胶模技术持续迭代,如“可快速浇注塑胶模具”专利通过离心力实现自动脱模 [3]。其广泛应用于医疗器械及汽车部件制造 [1-2]。模具发展呈现大型化、精密化、智能化趋势,热流道等技术应用比例逐步增长 [5] [11]。台州有“中国模具之都”之称,其塑料模具年产值占全国约10% [12]。开模与脱模:动模分离,顶出系统将制品推出。
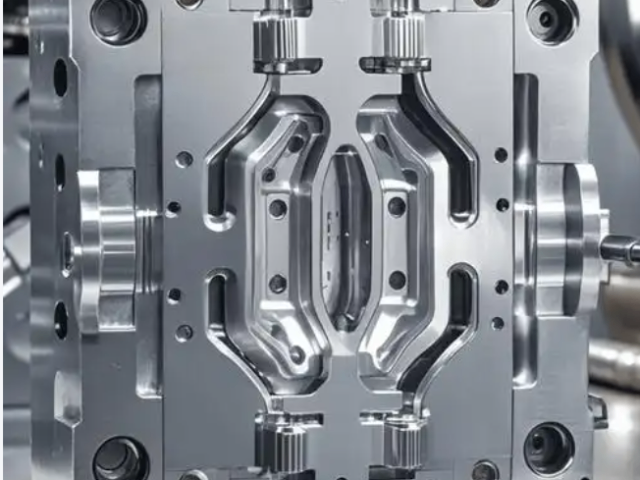
注塑成型又称注射模塑成型,它是一种注射兼模塑的成型方法。注塑成型方法的优点是生产速度快、效率高,操作可实现自动化,花色品种多,形状可以由简到繁,尺寸可以由大到小,而且制品尺寸精确,产品易更新换代,能成形状复杂的制件,注塑成型适用于大量生产与形状复杂产品等成型加工领域。 [1]在一定温度下,通过螺杆搅拌完全熔融的塑料材料,用高压射入模腔,经冷却固化后,得到成型品的方法。该方法适用于形状复杂部件的批量生产,是重要的加工方法之一。随着科技的发展,注塑模具的设计和制造也在不断进步,越来越多的高新技术被应用于模具行业。太仓购买注塑模具互惠互利
压注模:将熔料压入型腔。吴江区购买注塑模具结构设计
一、工艺条件满足不了的情况下:1、胶件表面不允许缺陷。a、走胶不齐(或缺料、滞水)b、、烧焦 c、顶白d、白线 e、披峰 f、起泡g、拉白(或拉裂、拉断)h、烘印i、皱纹2、表面受限制缺陷及接受程度。1、 表面高光。a、 高光表面要平整,有镜面效果;b、 前模面的非外观面及内部件允许表面有轻微的加工痕迹。c、高光表面不允许有划痕、锈迹、斑点等缺陷。2、 表面饰纹(EDM或晒纹)。a、纹路符合设计要求,纹路要均匀且侧面与表面一致。b、互配件要求纹路一致。(以旧件配合的除外)3、 表面字体。a、 表面字体的高度符合设计要求,且要均匀一致。吴江区购买注塑模具结构设计
正之诺智能科技(昆山)有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在江苏省等地区的数码、电脑中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同正之诺智能科技供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!
10、 流道直径、长度加工应合理,在保证成形质量的前提下尽量缩短流程,减少断面积以缩短填充及冷却时间...
【详情】一、工艺条件满足不了的情况下:1、胶件表面不允许缺陷。a、走胶不齐(或缺料、滞水)b、、烧焦 c、顶...
【详情】⒊中空制品吹塑成型模具:把挤出或注塑出来的尚处于塑化状态的管状坯料,趁热放入模具成型腔内,立即在坯料...
【详情】一、工艺条件满足不了的情况下:1、胶件表面不允许缺陷。a、走胶不齐(或缺料、滞水)b、、烧焦 c、顶...
【详情】10、 流道直径、长度加工应合理,在保证成形质量的前提下尽量缩短流程,减少断面积以缩短填充及冷却时间...
【详情】注塑成型是现代塑料工业中的重要加工方法,能一次成型形状复杂、尺寸精确的制品,适合高效率、大批量的生产...
【详情】重要的是,在模式中所有的弹性体混合物都要有至少一种内部释放脱模助剂。这些内部释放助剂通常是在型模过程...
【详情】注塑成型是现代塑料工业中的重要加工方法,能一次成型形状复杂、尺寸精确的制品,适合高效率、大批量的生产...
【详情】注塑模具种类包括双色模具和包胶模具。双色模具是两种塑胶材料在同一台注塑机上注塑,分两次成型,但是产品...
【详情】⒊中空制品吹塑成型模具:把挤出或注塑出来的尚处于塑化状态的管状坯料,趁热放入模具成型腔内,立即在坯料...
【详情】注塑模具种类包括双色模具和包胶模具。双色模具是两种塑胶材料在同一台注塑机上注塑,分两次成型,但是产品...
【详情】⒊中空制品吹塑成型模具:把挤出或注塑出来的尚处于塑化状态的管状坯料,趁热放入模具成型腔内,立即在坯料...
【详情】