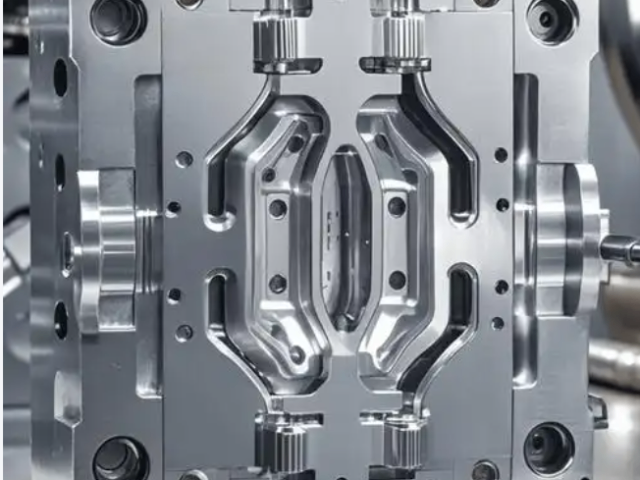
标准实施涵盖模具结构功能性验证、胶件尺寸公差控制及注塑工艺稳定性检测三个维度,具体包括铭牌标识规范性核查、通用要求(如模架表面检查)、安全保护(如安装锁模块)、冷却系统试水试验及浇注系统一致性等**验收环节 [1]。通过系统性技术指标控制,确保模具具备可靠的生产稳定性和工艺重复性。据此对模具质量进行评估、打分,望不断提高模具质量;确保模具能正常投入生产,并生产出合格质量的胶件,满足产品设计的要求。一、模具材料1、模胚各板材所用钢质不低于1050钢。(相当于日本***钢)模具材料的选择要考虑到耐磨性、强度和热导性等因素。虎丘区环保注塑模具什么品牌
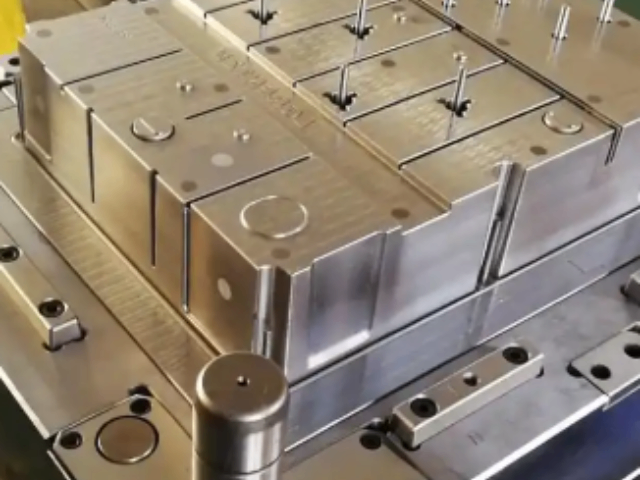
冷却系统:通过冷却水道来控制模具温度,确保塑料在成型过程中能够快速冷却固化。排气系统:用于排出模具内的空气,防止气泡和缺陷的产生。脱模机构:帮助塑料制品从模具中顺利脱出,常见的有推杆、脱模斜面等。注塑模具的设计考虑因素产品设计:产品的形状、尺寸和功能会直接影响模具的设计。材料选择:模具材料的选择要考虑到耐磨性、强度和热导性等因素。生产效率:模具的设计要尽量简化,以提高生产效率,降低生产成本。维护和保养:模具的结构设计要便于维护和保养,以延长使用寿命。江苏进口注塑模具结构设计冷却:熔料在型腔内冷却固化。
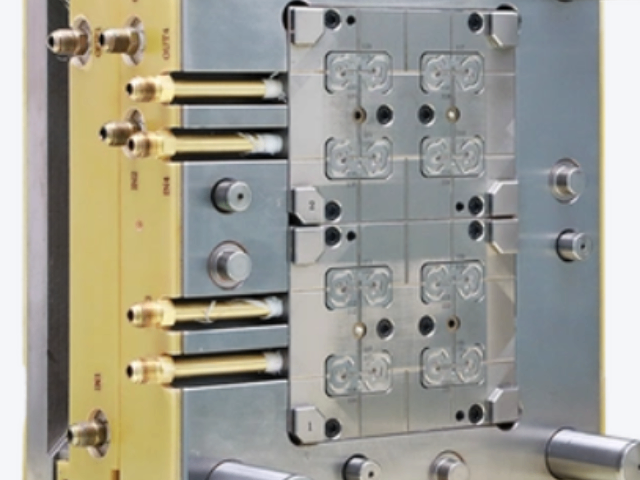
1946年,美国发明家詹姆斯沃森亨德利建造的***个注塑机,这使得更精确地控制注射速度和质量产生的物品。本机还使材料混合注射前,使彩色或再生塑料可被彻底混合注入原生物质。1951年美国研制出***台螺杆式注射机,它没有申请专利,这种装置仍然持续在使用。在20世纪70年代,亨德利接着开发了较早气体辅助注塑成型过程,并允许生产复杂的、中空的产品,迅速冷却。这**提高了设计灵活性以及力量和终点制造的部件,同时减少生产时间、成本、重量和浪费。
冷却时间主要决定于制品的厚度,塑料的热性能和结晶性能,以及模具温等。冷却时间的终点,应以保证制品脱模时不引起变动为原则,冷却时间性一般约在30~120秒钟之间,冷却时间过长没有必要,不*降低生产效率,对复杂制件还将造成脱模困难,强行脱模时甚至会产生脱模应力。成型周期中的其它时间则与生产过程是否连续化和自动化以及连续化和自动化的程度等有关。⒈注塑压力注塑压力是由注塑系统的液压系统提供的。液压缸的压力通过注塑机螺杆传递到塑料熔体上,塑料熔体在压力的推动下,经注塑机的喷嘴进入模具的竖流道(对于部分模具来说也是主流道)、主流道、分流道,并经浇口进入模具型腔,这个过程即为注塑过程,或者称之为填充过程。压力的存在是为了克服熔体流动过程中的阻力,或者反过来说,流动过程中存在的阻力需要注塑机的压力来抵消,以保证填充过程顺利进行型腔是塑料制品的外形部分,型芯则是内部结构的部分。两者结合形成模具的工作部分。
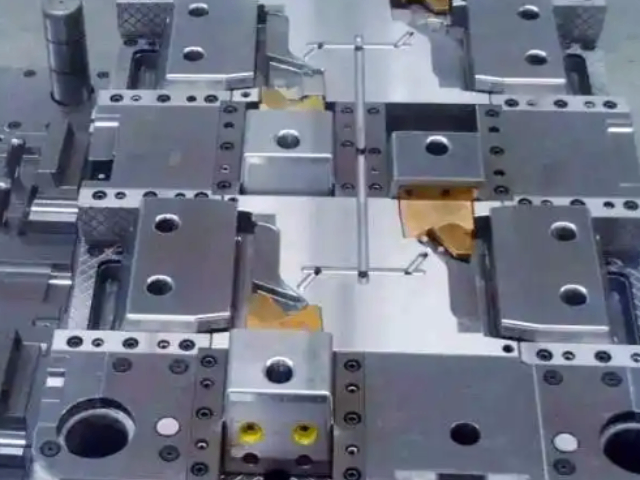
注塑成型又称注射模塑成型,它是一种注射兼模塑的成型方法。注塑成型方法的优点是生产速度快、效率高,操作可实现自动化,花色品种多,形状可以由简到繁,尺寸可以由大到小,而且制品尺寸精确,产品易更新换代,能成形状复杂的制件,注塑成型适用于大量生产与形状复杂产品等成型加工领域。 [1]在一定温度下,通过螺杆搅拌完全熔融的塑料材料,用高压射入模腔,经冷却固化后,得到成型品的方法。该方法适用于形状复杂部件的批量生产,是重要的加工方法之一。两者配合形成制品的完整形状,精度直接影响成品质量。太仓威力注塑模具产业化
用于成型制品的侧孔或侧凹,通过斜导柱、滑块等实现侧向抽芯。虎丘区环保注塑模具什么品牌
温度控制⒈料筒温度:注射模塑过程需要控制的温度有料筒温度,喷嘴温度和模具温度等。前两种温度主要影响塑料的塑化和流动,而后一种温度主要是影响塑料的流动和冷却。每一种塑料都具有不同的流动温度,同一种塑料,由于来源或牌号不同,其流动温度及分解温度是有差别的,这是由于平均分子量和分子量分布不同所致,塑料在不同类型的注射机内的塑化过程也是不同的,因而选择料筒温度也不相同。⒉喷嘴温度:喷嘴温度通常是略低于料筒最高温度的,这是为了防止熔料在直通式喷嘴可能发生的"流涎现象"。喷嘴温度也不能过低,否则将会造成熔料的早凝而将喷嘴堵塞,或者由于早凝料注入模腔而影响制品的性能。虎丘区环保注塑模具什么品牌
正之诺智能科技(昆山)有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在江苏省等地区的数码、电脑行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为*****,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将**正之诺智能科技供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!
10、 流道直径、长度加工应合理,在保证成形质量的前提下尽量缩短流程,减少断面积以缩短填充及冷却时间...
【详情】一、工艺条件满足不了的情况下:1、胶件表面不允许缺陷。a、走胶不齐(或缺料、滞水)b、、烧焦 c、顶...
【详情】⒊中空制品吹塑成型模具:把挤出或注塑出来的尚处于塑化状态的管状坯料,趁热放入模具成型腔内,立即在坯料...
【详情】一、工艺条件满足不了的情况下:1、胶件表面不允许缺陷。a、走胶不齐(或缺料、滞水)b、、烧焦 c、顶...
【详情】10、 流道直径、长度加工应合理,在保证成形质量的前提下尽量缩短流程,减少断面积以缩短填充及冷却时间...
【详情】注塑成型是现代塑料工业中的重要加工方法,能一次成型形状复杂、尺寸精确的制品,适合高效率、大批量的生产...
【详情】重要的是,在模式中所有的弹性体混合物都要有至少一种内部释放脱模助剂。这些内部释放助剂通常是在型模过程...
【详情】注塑成型是现代塑料工业中的重要加工方法,能一次成型形状复杂、尺寸精确的制品,适合高效率、大批量的生产...
【详情】注塑模具种类包括双色模具和包胶模具。双色模具是两种塑胶材料在同一台注塑机上注塑,分两次成型,但是产品...
【详情】⒊中空制品吹塑成型模具:把挤出或注塑出来的尚处于塑化状态的管状坯料,趁热放入模具成型腔内,立即在坯料...
【详情】注塑模具种类包括双色模具和包胶模具。双色模具是两种塑胶材料在同一台注塑机上注塑,分两次成型,但是产品...
【详情】⒊中空制品吹塑成型模具:把挤出或注塑出来的尚处于塑化状态的管状坯料,趁热放入模具成型腔内,立即在坯料...
【详情】