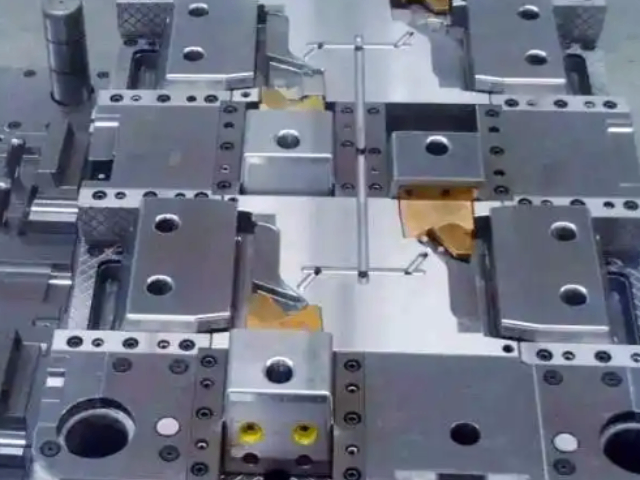
除此之外,还有泡沫塑料成型模具、玻纤增强塑料低压成型模具等等。电火花加工用于塑料模、压铸模、锻造模的复杂型腔、窄槽、筋条和清角加工。以汽车车灯模具复杂反射筋槽加工为例,模具材料为淬硬模具钢,型腔内有数百条宽0.3mm、深8mm、要求清角的筋槽,采用高纯度石墨制作梳状组合电极,规划“粗-精”两道工序,粗加工用较大电流快速蚀除大部分材料,精加工换用全新电极并采用小电流、短脉宽参数实现侧面Ra0.4μm以下的表面光洁度和清晰的清角,通过高精度数控电火花机床和定时清理工件液过滤器进行过程控制,**终使所有筋槽尺寸一致、侧面垂直度好、清角清晰。常用电极材料包括紫铜、石墨、铜钨/银钨合金,适用于硬质合金模具或对电极损耗要求较高的精密微细加工。电火花加工还可用于在已损坏的模具型腔内“长”出金属,或通过放电去除破损部位后镶入嵌件实现修复。用于将熔融塑料导入型腔的通道,通常包括主浇口、分流道和浇口。江苏进口注塑模具销售价格
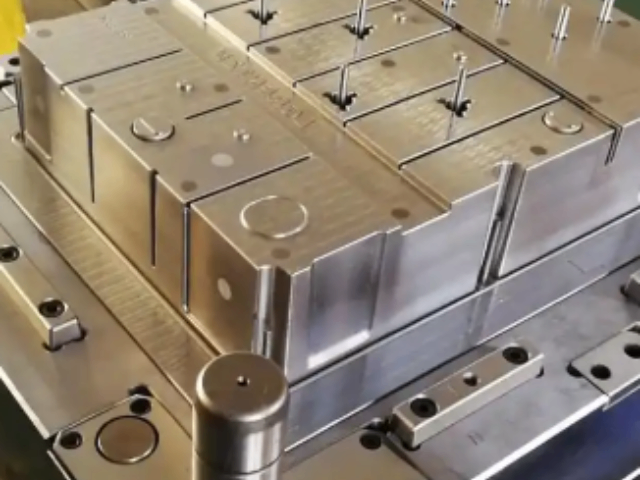
一、工艺条件满足不了的情况下:1、胶件表面不允许缺陷。a、走胶不齐(或缺料、滞水)b、、烧焦 c、顶白d、白线 e、披峰 f、起泡g、拉白(或拉裂、拉断)h、烘印i、皱纹2、表面受限制缺陷及接受程度。1、 表面高光。a、 高光表面要平整,有镜面效果;b、 前模面的非外观面及内部件允许表面有轻微的加工痕迹。c、高光表面不允许有划痕、锈迹、斑点等缺陷。2、 表面饰纹(EDM或晒纹)。a、纹路符合设计要求,纹路要均匀且侧面与表面一致。b、互配件要求纹路一致。(以旧件配合的除外)3、 表面字体。a、 表面字体的高度符合设计要求,且要均匀一致。高新区购买注塑模具产业化两者配合形成制品的完整形状,精度直接影响成品质量。
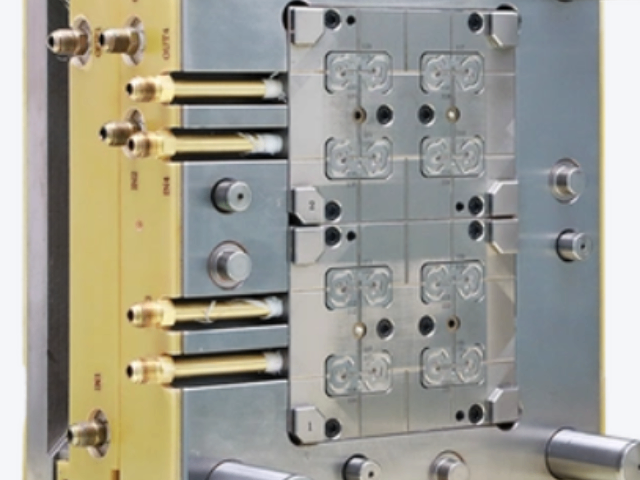
注塑成型 zhù sù chéng xíng【Injection Molding】注射成型过程大致可分为以下6个阶段 :合模、射胶、保压、冷却、开模、制品取出。上述工艺反复进行,就可批量周期性生产出制品。热固性塑料和橡胶的成型也包括同样过程,但料筒温度 较热塑性塑料的低,注射压力却较高,模具是加热的,物料注射完毕在模具中需经固化或硫化过程,然后趁热脱膜。现今加工工艺的趋势正朝着高新技术的方向发展,这些技术包括:微型注塑、高填充复合注塑、水辅注塑、混合使用各种特别注塑成型工艺、泡沫注塑、模具技术、仿真技术等。
在注射中,塑化压力的大小是随螺杆的设计、制品质量的要求以及塑料的种类不同而需要改变的,如果说这些情况和螺杆的转速都不变,则增加塑化压力会加强剪切作用,即会提高熔体的温度,但会减小塑化的效率,增大逆流和漏流,增加驱动功率。此外,增加塑化压力常能使熔体的温度均匀,色料的混合均匀和排出熔体中的气体。一般操作中,塑化压力的决定应在保证制品质量优良的前提下越低越好,其具体数值是随所用的塑料的品种而异的,但通常很少超过20公斤/平方厘米。分流道:将熔料分配到各个型腔。
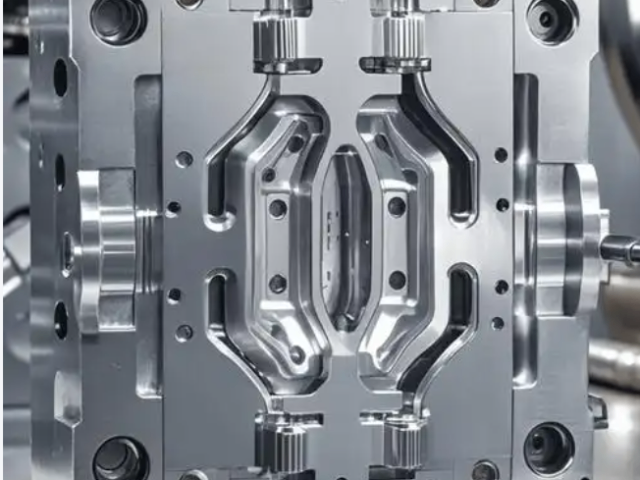
⒊中空制品吹塑成型模具:把挤出或注塑出来的尚处于塑化状态的管状坯料,趁热放入模具成型腔内,立即在坯料中心通入压缩空气,使管坯膨胀并紧贴在模具型腔壁上,冷却硬化后就成了中空制品。这种成型方法所用的模具就是中空制品吹塑成型模具。⒋真空或压缩空气成型模具:这是一个单独的阴模或阳模。将预先制成的塑料片材四周紧压在模具周边上,加热使其软化,然后在紧靠模具的一面抽真空,或在反面充压缩空气,让塑料片材紧贴在模具上;冷却定型后就得到了制品。这种成型方法的模具受力较小,要求不高,甚至可以用非金属材料制作。模具的设计要尽量简化,以提高生产效率,降低生产成本。江苏巨型注塑模具互惠互利
冷却:熔料在型腔内冷却固化。江苏进口注塑模具销售价格
在1868年,海雅特开发了一个塑料材料,他命名为赛璐璐。赛璐璐已经于1851年由亚历山大・帕克斯发明。海雅特改善它,使它能够被加工为成品形状。海雅特同他的兄弟艾赛亚于1872年,注册了***部柱塞式注射机的专利权。这个机器比20世纪使用的机器相对地简单。它运行起来基本地像一个巨大的皮下注射器针头。这个巨大的针头(扩散筒)通过一个加热的圆筒注射塑料到模具裏。在20世纪40年代第二次世界大战做成了对价格便宜、大量生产产品的巨大需求。价格低廉,大量生产的产品。江苏进口注塑模具销售价格
正之诺智能科技(昆山)有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在江苏省等地区的数码、电脑行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为*****,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将**正之诺智能科技供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!
10、 流道直径、长度加工应合理,在保证成形质量的前提下尽量缩短流程,减少断面积以缩短填充及冷却时间...
【详情】一、工艺条件满足不了的情况下:1、胶件表面不允许缺陷。a、走胶不齐(或缺料、滞水)b、、烧焦 c、顶...
【详情】⒊中空制品吹塑成型模具:把挤出或注塑出来的尚处于塑化状态的管状坯料,趁热放入模具成型腔内,立即在坯料...
【详情】一、工艺条件满足不了的情况下:1、胶件表面不允许缺陷。a、走胶不齐(或缺料、滞水)b、、烧焦 c、顶...
【详情】10、 流道直径、长度加工应合理,在保证成形质量的前提下尽量缩短流程,减少断面积以缩短填充及冷却时间...
【详情】注塑成型是现代塑料工业中的重要加工方法,能一次成型形状复杂、尺寸精确的制品,适合高效率、大批量的生产...
【详情】重要的是,在模式中所有的弹性体混合物都要有至少一种内部释放脱模助剂。这些内部释放助剂通常是在型模过程...
【详情】注塑成型是现代塑料工业中的重要加工方法,能一次成型形状复杂、尺寸精确的制品,适合高效率、大批量的生产...
【详情】注塑模具种类包括双色模具和包胶模具。双色模具是两种塑胶材料在同一台注塑机上注塑,分两次成型,但是产品...
【详情】⒊中空制品吹塑成型模具:把挤出或注塑出来的尚处于塑化状态的管状坯料,趁热放入模具成型腔内,立即在坯料...
【详情】注塑模具种类包括双色模具和包胶模具。双色模具是两种塑胶材料在同一台注塑机上注塑,分两次成型,但是产品...
【详情】⒊中空制品吹塑成型模具:把挤出或注塑出来的尚处于塑化状态的管状坯料,趁热放入模具成型腔内,立即在坯料...
【详情】