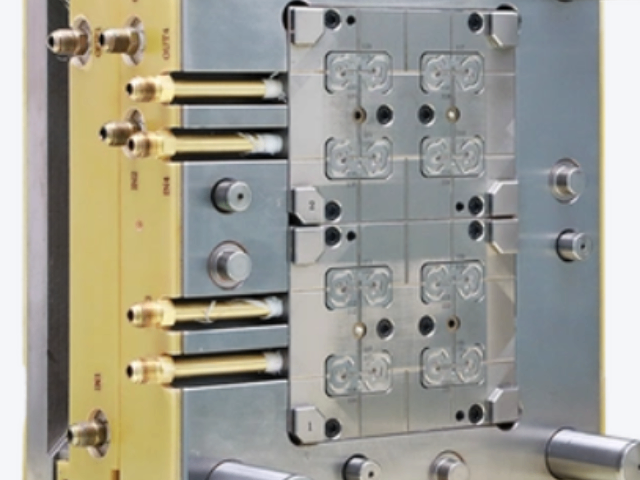
1946年,美国发明家詹姆斯沃森亨德利建造的***个注塑机,这使得更精确地控制注射速度和质量产生的物品。本机还使材料混合注射前,使彩色或再生塑料可被彻底混合注入原生物质。1951年美国研制出***台螺杆式注射机,它没有申请专利,这种装置仍然持续在使用。在20世纪70年代,亨德利接着开发了较早气体辅助注塑成型过程,并允许生产复杂的、中空的产品,迅速冷却。这**提高了设计灵活性以及力量和终点制造的部件,同时减少生产时间、成本、重量和浪费。主流道:连接注射机喷嘴与模具的通道。昆山质量注塑模具销售价格
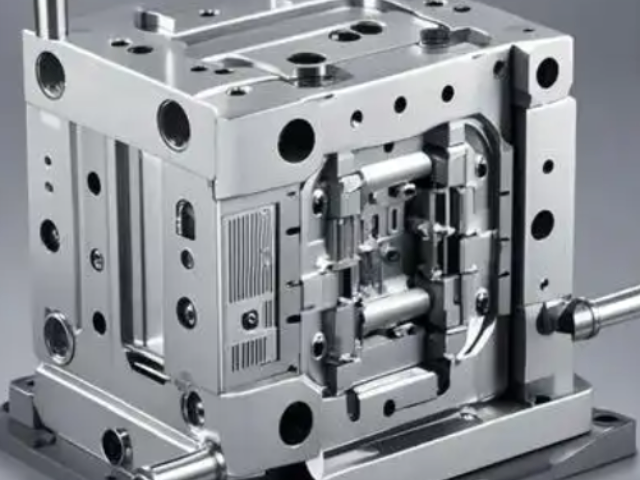
⒊模具温度:模具温度对制品的内在性能和表观质量影响很大。模具温度的高低决定于塑料结晶性的有无、制品的尺寸与结构、性能要求,以及其它工艺条件(熔料温度、注射速度及注射压力、模塑周期等)。压力控制注塑过程中压力包括塑化压力和注射压力两种,并直接影响塑料的塑化和制品质量。⒈塑化压力:(背压)采用螺杆式注射机时,螺杆顶部熔料在螺杆转动后退时所受到的压力称为塑化压力,亦称背压。这种压力的大小是可以通过液压系统中的溢流阀来调整的。太仓科技注塑模具拆装形成制品的外表面,通常安装在定模(固定侧)。
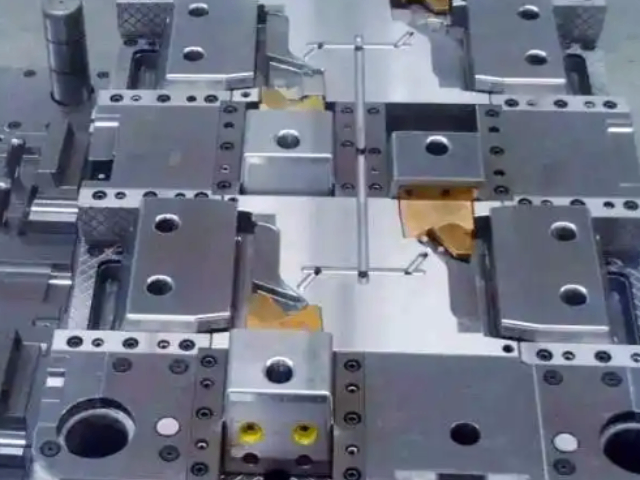
2、 胚司、边钉、回钉、中托司、中托边所用材料表面硬度不低于HRC60。3、 啤ABS、HIPS料前模及前模镶件,用超级P20钢材(如718、M238等)。后模用一般P20钢材(如MUP、M202等),后模镶件用1050~1055钢或材质更好的钢材。4、啤PC、POM、PE等腐蚀性材料前后模及其镶件均需用420钢材(如S136、M300、M310等)。5、啤镜面模具所用钢材为420钢材(如S136、M300、M310等)。6、斜顶、摆杆表面硬度不少于HRC35,推板表面硬度不少于HRC28。7、如果客户指定应使用模具钢材时,模厂应满足客户要求。
⒈注塑成型模具:塑料先在注塑机的加热料筒中受热熔融,然后在注塑机螺杆或活塞的推动下,经喷嘴和模具的浇注系统进入模具型腔,***在型腔中硬化定型,这就是注射成型的简单过程,而注塑成型所用的模具就叫注塑成型模具。注塑模具主要用于热塑性塑料制品的成型,不过近年来亦越来越多用于热固性塑料的成型。注塑成型在塑料制品的成型中占有极大的比例,因而塑料成型模具的生产中约有一大半都是注塑模具。⒉挤出成型模具:又叫作机头。让处于粘流状态的塑料在高温高压下通过具有特定截面形状的口模,然后在较低温度下冷却定型,用来生产具有所需截面形状的连续型材的成型方法叫挤出成型,而用于塑料挤出成型的模具就叫挤出成型模具。注射:熔融塑料通过浇注系统注入型腔。
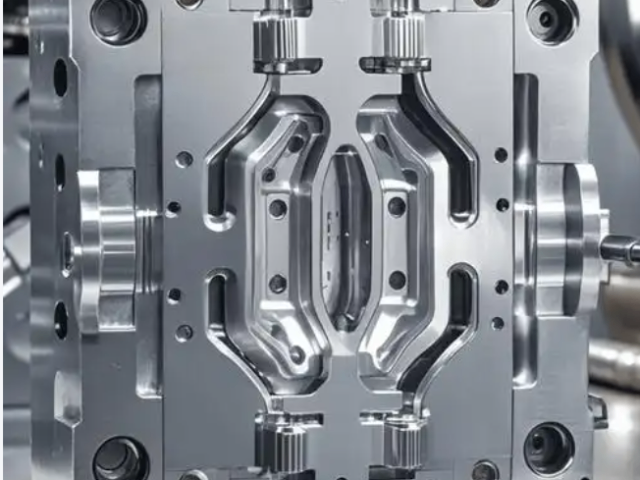
标准实施涵盖模具结构功能性验证、胶件尺寸公差控制及注塑工艺稳定性检测三个维度,具体包括铭牌标识规范性核查、通用要求(如模架表面检查)、安全保护(如安装锁模块)、冷却系统试水试验及浇注系统一致性等**验收环节 [1]。通过系统性技术指标控制,确保模具具备可靠的生产稳定性和工艺重复性。据此对模具质量进行评估、打分,望不断提高模具质量;确保模具能正常投入生产,并生产出合格质量的胶件,满足产品设计的要求。一、模具材料1、模胚各板材所用钢质不低于1050钢。(相当于日本***钢)浇口位置需避免影响制品外观和强度。苏州购买注塑模具拆装
消费品(如玩具、文具)。昆山质量注塑模具销售价格
⒌背压背压是指螺杆反转后退储料时所需要克服的压力。采用高背压有利于色料的分散和塑料的融化,但却同时延长了螺杆回缩时间,降低了塑料纤维的长度,增加了注塑机的压力,因此背压应该低一些,一般不超过注塑压力的20%。注塑泡沫塑料时,背压应该比气体形成的压力高,否则螺杆会被推出料筒。有些注塑机可以将背压编程,以补偿熔化期间螺杆长度的缩减,这样会降低输入热量,令温度下降。不过由于这种变化的结果难以估计,故不易对机器作出相应的调整。昆山质量注塑模具销售价格
正之诺智能科技(昆山)有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在江苏省等地区的数码、电脑中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,正之诺智能科技供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!
10、 流道直径、长度加工应合理,在保证成形质量的前提下尽量缩短流程,减少断面积以缩短填充及冷却时间...
【详情】一、工艺条件满足不了的情况下:1、胶件表面不允许缺陷。a、走胶不齐(或缺料、滞水)b、、烧焦 c、顶...
【详情】⒊中空制品吹塑成型模具:把挤出或注塑出来的尚处于塑化状态的管状坯料,趁热放入模具成型腔内,立即在坯料...
【详情】一、工艺条件满足不了的情况下:1、胶件表面不允许缺陷。a、走胶不齐(或缺料、滞水)b、、烧焦 c、顶...
【详情】10、 流道直径、长度加工应合理,在保证成形质量的前提下尽量缩短流程,减少断面积以缩短填充及冷却时间...
【详情】注塑成型是现代塑料工业中的重要加工方法,能一次成型形状复杂、尺寸精确的制品,适合高效率、大批量的生产...
【详情】重要的是,在模式中所有的弹性体混合物都要有至少一种内部释放脱模助剂。这些内部释放助剂通常是在型模过程...
【详情】注塑成型是现代塑料工业中的重要加工方法,能一次成型形状复杂、尺寸精确的制品,适合高效率、大批量的生产...
【详情】注塑模具种类包括双色模具和包胶模具。双色模具是两种塑胶材料在同一台注塑机上注塑,分两次成型,但是产品...
【详情】⒊中空制品吹塑成型模具:把挤出或注塑出来的尚处于塑化状态的管状坯料,趁热放入模具成型腔内,立即在坯料...
【详情】注塑模具种类包括双色模具和包胶模具。双色模具是两种塑胶材料在同一台注塑机上注塑,分两次成型,但是产品...
【详情】⒊中空制品吹塑成型模具:把挤出或注塑出来的尚处于塑化状态的管状坯料,趁热放入模具成型腔内,立即在坯料...
【详情】