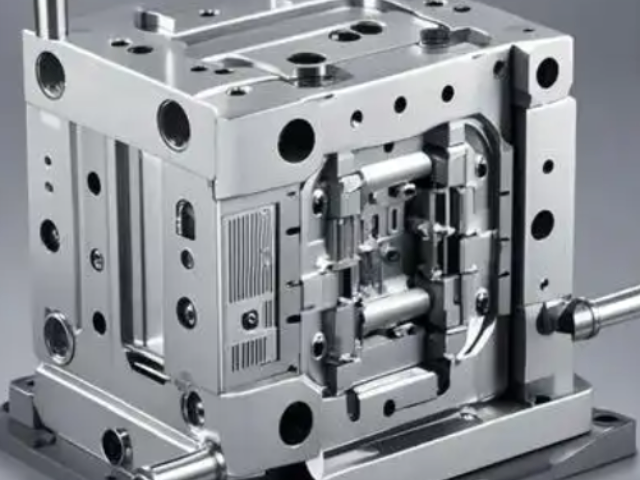
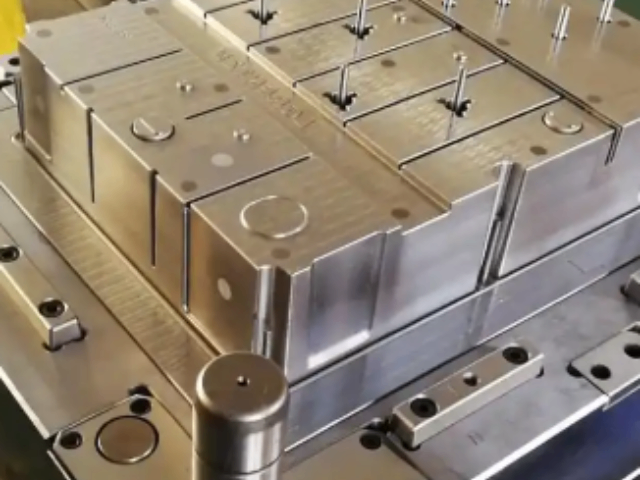
⒌背压背压是指螺杆反转后退储料时所需要克服的压力。采用高背压有利于色料的分散和塑料的融化,但却同时延长了螺杆回缩时间,降低了塑料纤维的长度,增加了注塑机的压力,因此背压应该低一些,一般不超过注塑压力的20%。注塑泡沫塑料时,背压应该比气体形成的压力高,否则螺杆会被推出料筒。有些注塑机可以将背压编程,以补偿熔化期间螺杆长度的缩减,这样会降低输入热量,令温度下降。不过由于这种变化的结果难以估计,故不易对机器作出相应的调整。用于成型制品的侧孔或侧凹,通过斜导柱、滑块等实现侧向抽芯。太仓巨型注塑模具技术参数
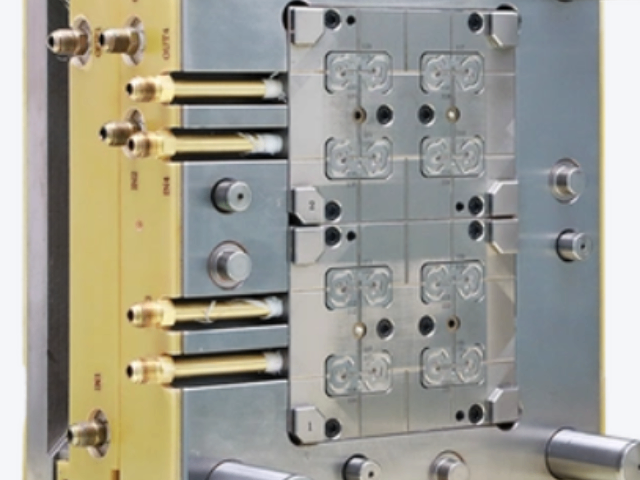
⒉注射压力:在当前生产中,几乎所有的注射机的注射压力都是以柱塞或螺杆顶部对塑料所施的压力(由油路压力换算来的)为准的。注射压力在注塑成型中所起的作用是,克服塑料从料筒流向型腔的流动阻力,给予熔料充模的速率以及对熔料进行压实。成型周期完成一次注射模塑过程所需的时间称成型周期,也称模塑周期。它实际包括以下几部分:成型周期:成型周期直接影响劳动生产率和设备利用率。因此,在生产过程中,应在保证质量的前提下,尽量缩短成型周期中各个有关时间。在整个成型周期中,以注射时间和冷却时间**重要,它们对制品的质量均有决定性的影响苏州质量注塑模具销售价格模具材料需具备高硬度、耐磨性、耐腐蚀性(如H13钢、S136钢)。
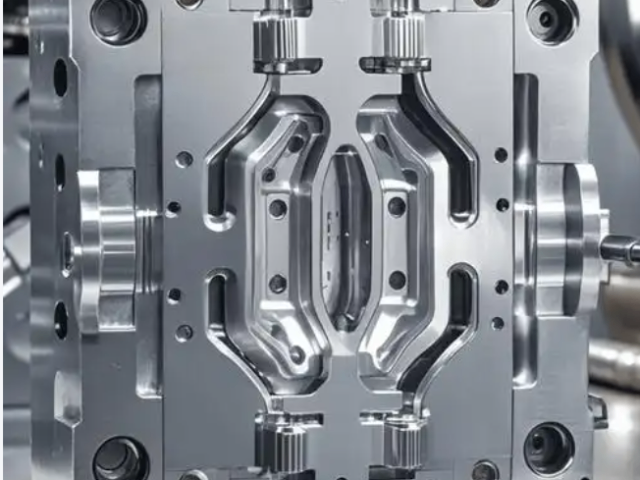
温度控制⒈料筒温度:注射模塑过程需要控制的温度有料筒温度,喷嘴温度和模具温度等。前两种温度主要影响塑料的塑化和流动,而后一种温度主要是影响塑料的流动和冷却。每一种塑料都具有不同的流动温度,同一种塑料,由于来源或牌号不同,其流动温度及分解温度是有差别的,这是由于平均分子量和分子量分布不同所致,塑料在不同类型的注射机内的塑化过程也是不同的,因而选择料筒温度也不相同。⒉喷嘴温度:喷嘴温度通常是略低于料筒最高温度的,这是为了防止熔料在直通式喷嘴可能发生的"流涎现象"。喷嘴温度也不能过低,否则将会造成熔料的早凝而将喷嘴堵塞,或者由于早凝料注入模腔而影响制品的性能。
维护和保养:模具的结构设计要便于维护和保养,以延长使用寿命。注塑模具的应用领域注塑模具广泛应用于各个行业,包括但不限于:家电产品(如外壳、配件)汽车零部件(如仪表盘、保险杠)医疗器械(如药瓶、注射器)消费品(如玩具、文具)总结注塑模具是塑料成型过程中不可或缺的重要工具,其设计和制造的复杂性要求工程师具备丰富的专业知识和经验。随着科技的发展,注塑模具的设计和制造也在不断进步,越来越多的高新技术被应用于模具行业。开模与脱模:动模分离,顶出系统将制品推出。
1946年,美国发明家詹姆斯沃森亨德利建造的***个注塑机,这使得更精确地控制注射速度和质量产生的物品。本机还使材料混合注射前,使彩色或再生塑料可被彻底混合注入原生物质。1951年美国研制出***台螺杆式注射机,它没有申请专利,这种装置仍然持续在使用。在20世纪70年代,亨德利接着开发了较早气体辅助注塑成型过程,并允许生产复杂的、中空的产品,迅速冷却。这**提高了设计灵活性以及力量和终点制造的部件,同时减少生产时间、成本、重量和浪费。帮助塑料制品从模具中顺利脱出,常见的有推杆、脱模斜面等。苏州质量注塑模具销售价格
形成制品的内表面,安装在动模(移动侧)。太仓巨型注塑模具技术参数
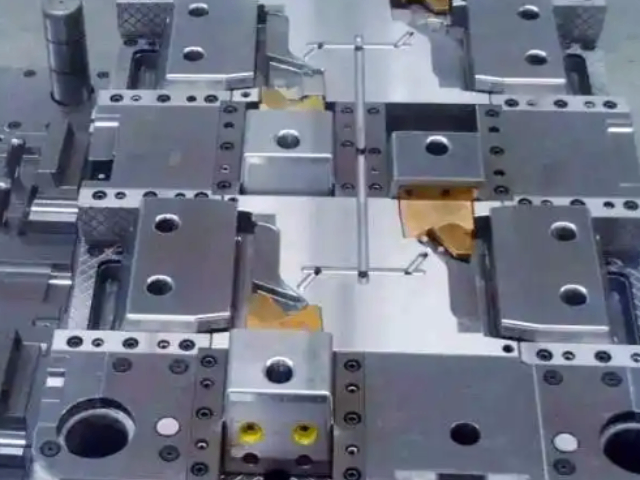
成型模具又称型模,是一种依据实物形状比例制造的工具,通过压制或浇灌使材料在型腔内发生塑性变形或相变而成型,主要用于塑料、橡胶、金属、陶瓷等制品的加工制造 [1] [6]。根据成型原理可分为注塑、挤出、吹塑、压铸等类型,其中注塑模具多用于热塑性塑料,压制成型模具则适配热固性塑料加工 [1]。该模具在生产中需调整闭合高度以适应不同冲床设备,并通过镀镍、硅碳化物等表面处理技术减少弹性体残留引发的污垢问题。其应用范围涵盖塑料成型、金属冲压及水泥制品等特种领域,已获得多项相关专利技术 [2-3] [5]太仓巨型注塑模具技术参数
正之诺智能科技(昆山)有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在江苏省等地区的数码、电脑中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同正之诺智能科技供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!
型模表面处理方法帮助处理材料加工过程中免受磨损,通过各种化学试剂以及在处理过程中的副产品提供防腐蚀功...
【详情】在1868年,海雅特开发了一个塑料材料,他命名为赛璐璐。赛璐璐已经于1851年由亚历山大・帕克斯发明...
【详情】注射时间中的充模时间直接反比于充模速率,生产中充模时间一般约为3-5秒。注射时间中的保压时间就是对型...
【详情】维护和保养:模具的结构设计要便于维护和保养,以延长使用寿命。注塑模具的应用领域注塑模具广泛应用于各个...
【详情】在新能源汽车领域,电池结构件模具、电机壳体模具、电控系统精密模具及一体化压铸模具需求激增,成为行业增...
【详情】技术发展趋势行业技术正向数字化、智能化、绿色化、复合化发展。CAD/CAM/CAE一体化、AI仿真、...
【详情】二、模具应具备结构1、 模具标识:模胚外应按客户要求打上文字。模胚内按客户指定位置打上P/N号、胶件...
【详情】⒌背压背压是指螺杆反转后退储料时所需要克服的压力。采用高背压有利于色料的分散和塑料的融化,但却同时延...
【详情】冷却系统:通过冷却水道来控制模具温度,确保塑料在成型过程中能够快速冷却固化。排气系统:用于排出模具内...
【详情】⒌背压背压是指螺杆反转后退储料时所需要克服的压力。采用高背压有利于色料的分散和塑料的融化,但却同时延...
【详情】在1868年,海雅特开发了一个塑料材料,他命名为赛璐璐。赛璐璐已经于1851年由亚历山大・帕克斯发明...
【详情】二、模具应具备结构1、 模具标识:模胚外应按客户要求打上文字。模胚内按客户指定位置打上P/N号、胶件...
【详情】