在1868年,海雅特开发了一个塑料材料,他命名为赛璐璐。赛璐璐已经于1851年由亚历山大・帕克斯发明。海雅特改善它,使它能够被加工为成品形状。海雅特同他的兄弟艾赛亚于1872年,注册了***部柱塞式注射机的专利权。这个机器比20世纪使用的机器相对地简单。它运行起来基本地像一个巨大的皮下注射器针头。这个巨大的针头(扩散筒)通过一个加热的圆筒注射塑料到模具裏。在20世纪40年代第二次世界大战做成了对价格便宜、大量生产产品的巨大需求。价格低廉,大量生产的产品。通用模具:适用于多种制品。常熟综合注塑模具拆装
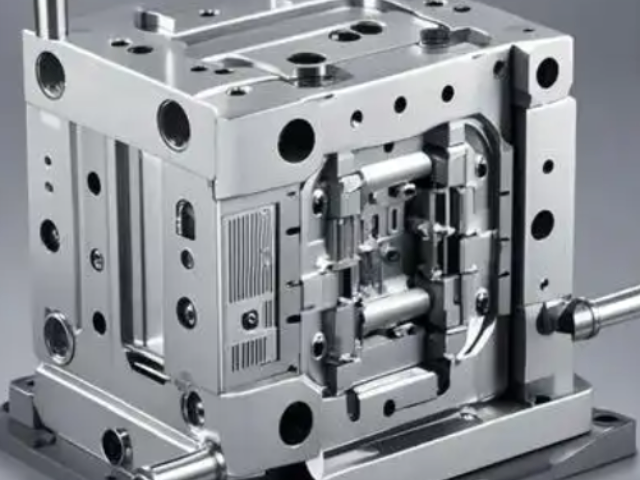
温度控制⒈料筒温度:注射模塑过程需要控制的温度有料筒温度,喷嘴温度和模具温度等。前两种温度主要影响塑料的塑化和流动,而后一种温度主要是影响塑料的流动和冷却。每一种塑料都具有不同的流动温度,同一种塑料,由于来源或牌号不同,其流动温度及分解温度是有差别的,这是由于平均分子量和分子量分布不同所致,塑料在不同类型的注射机内的塑化过程也是不同的,因而选择料筒温度也不相同。⒉喷嘴温度:喷嘴温度通常是略低于料筒最高温度的,这是为了防止熔料在直通式喷嘴可能发生的"流涎现象"。喷嘴温度也不能过低,否则将会造成熔料的早凝而将喷嘴堵塞,或者由于早凝料注入模腔而影响制品的性能。工业园区综合注塑模具技术参数形成制品的内表面,安装在动模(移动侧)。
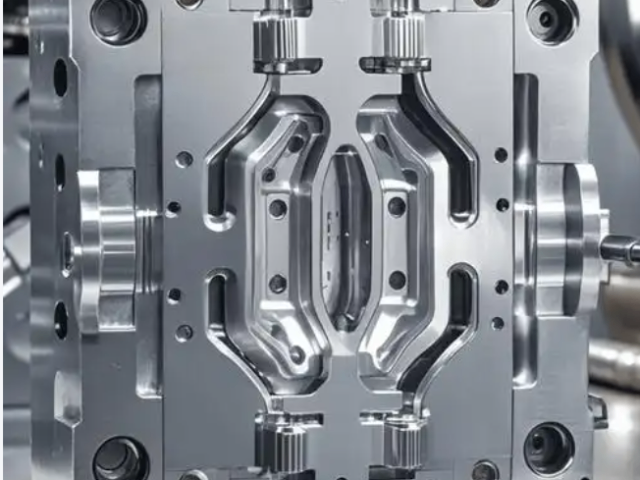
电火花加工常用于塑料模、压铸模等复杂型腔、窄槽和清角的精密制造 [4]。中国模具行业已建立完整的现代工业体系,市场规模持续扩大,进出口方面呈现出口增长、进口下降的趋势 [7]。行业正经历向智能化、数字化、绿色化的转型,CAD/CAM/CAE一体化、3D打印、人工智能仿真等技术得到深度应用,在汽车、电子、航空航天、医疗器械等领域需求*** [6] [8-9]。中国东莞、山东、四川、重庆等地均有专业化生产企业或产业园区,形成产业集群 [6]。不相同的塑料成型方法,要求使用不同原理和结构特点的成型模具。
塑胶模是用于塑料制品成型的工艺装备 [4]。按材料可分为热塑性塑胶模具与热固性塑胶模具。按成型工艺主要分为注塑模、吹塑模、挤塑模、压塑模等类别 [1-2] [7],其中注塑模可细分为冷流道模与热流道模 [1-2]。塑胶模技术持续迭代,如“可快速浇注塑胶模具”专利通过离心力实现自动脱模 [3]。其广泛应用于医疗器械及汽车部件制造 [1-2]。模具发展呈现大型化、精密化、智能化趋势,热流道等技术应用比例逐步增长 [5] [11]。台州有“中国模具之都”之称,其塑料模具年产值占全国约10% [12]。均匀分布冷却水道,确保快速、均匀冷却。
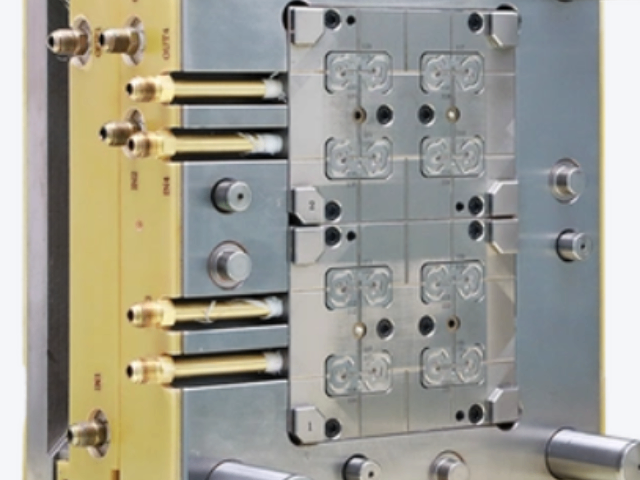
⒊模具温度:模具温度对制品的内在性能和表观质量影响很大。模具温度的高低决定于塑料结晶性的有无、制品的尺寸与结构、性能要求,以及其它工艺条件(熔料温度、注射速度及注射压力、模塑周期等)。压力控制注塑过程中压力包括塑化压力和注射压力两种,并直接影响塑料的塑化和制品质量。⒈塑化压力:(背压)采用螺杆式注射机时,螺杆顶部熔料在螺杆转动后退时所受到的压力称为塑化压力,亦称背压。这种压力的大小是可以通过液压系统中的溢流阀来调整的。消费品(如玩具、文具)。昆山巨型注塑模具结构设计
形成制品的外表面,通常安装在定模(固定侧)。常熟综合注塑模具拆装
注塑模具是用于塑料注塑成型过程中的一种工具,它的主要功能是将熔融状态的塑料注入模具腔体中,冷却后形成所需的塑料制品。注塑模具的设计和制造是塑料加工行业中非常重要的一环,直接影响到产品的质量、生产效率和成本。注塑模具的主要组成部分模具基座:支撑整个模具结构,通常由钢材制成,具有良好的强度和耐磨性。型腔和型芯:型腔是塑料制品的外形部分,型芯则是内部结构的部分。两者结合形成模具的工作部分。浇口系统:用于将熔融塑料导入型腔的通道,通常包括主浇口、分流道和浇口。常熟综合注塑模具拆装
正之诺智能科技(昆山)有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在江苏省等地区的数码、电脑中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,正之诺智能科技供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!
一、基本尺寸1、胶件的几何形状,尺寸大小精度应符合正式有效的开模图纸(或3D文件)要求。2、通用结构...
【详情】标准实施涵盖模具结构功能性验证、胶件尺寸公差控制及注塑工艺稳定性检测三个维度,具体包括铭牌标识规范性...
【详情】型模表面处理方法帮助处理材料加工过程中免受磨损,通过各种化学试剂以及在处理过程中的副产品提供防腐蚀功...
【详情】在1868年,海雅特开发了一个塑料材料,他命名为赛璐璐。赛璐璐已经于1851年由亚历山大・帕克斯发明...
【详情】注射时间中的充模时间直接反比于充模速率,生产中充模时间一般约为3-5秒。注射时间中的保压时间就是对型...
【详情】近年来,塑胶模具行业涌现出一系列专业软件与控制系统,例如塑胶模具冷却控制系统、注塑模具参数化设计平台...
【详情】维护和保养:模具的结构设计要便于维护和保养,以延长使用寿命。注塑模具的应用领域注塑模具广泛应用于各个...
【详情】在新能源汽车领域,电池结构件模具、电机壳体模具、电控系统精密模具及一体化压铸模具需求激增,成为行业增...
【详情】技术发展趋势行业技术正向数字化、智能化、绿色化、复合化发展。CAD/CAM/CAE一体化、AI仿真、...
【详情】二、模具应具备结构1、 模具标识:模胚外应按客户要求打上文字。模胚内按客户指定位置打上P/N号、胶件...
【详情】⒌背压背压是指螺杆反转后退储料时所需要克服的压力。采用高背压有利于色料的分散和塑料的融化,但却同时延...
【详情】冷却系统:通过冷却水道来控制模具温度,确保塑料在成型过程中能够快速冷却固化。排气系统:用于排出模具内...
【详情】