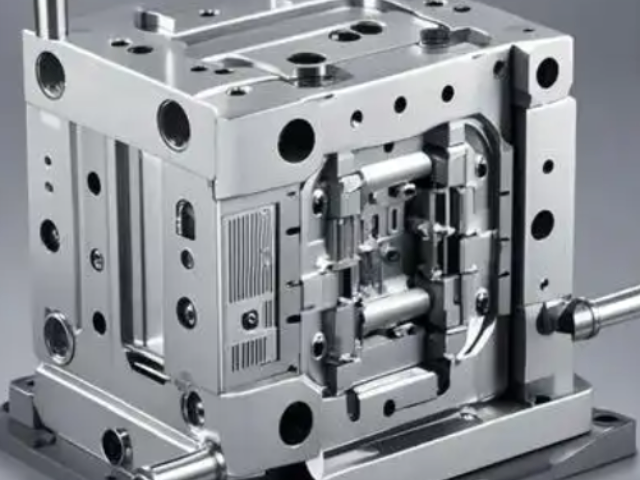
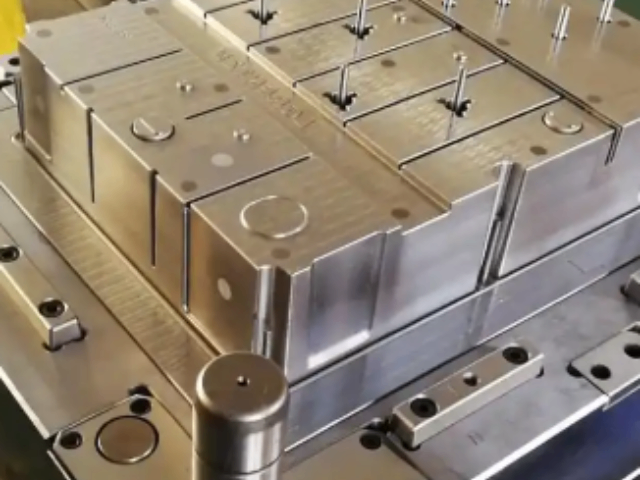
2、 胚司、边钉、回钉、中托司、中托边所用材料表面硬度不低于HRC60。3、 啤ABS、HIPS料前模及前模镶件,用超级P20钢材(如718、M238等)。后模用一般P20钢材(如MUP、M202等),后模镶件用1050~1055钢或材质更好的钢材。4、啤PC、POM、PE等腐蚀性材料前后模及其镶件均需用420钢材(如S136、M300、M310等)。5、啤镜面模具所用钢材为420钢材(如S136、M300、M310等)。6、斜顶、摆杆表面硬度不少于HRC35,推板表面硬度不少于HRC28。7、如果客户指定应使用模具钢材时,模厂应满足客户要求。两板模:简单结构,适用于单型腔或简单制品。张家港环保注塑模具检修
在注塑过程中,注塑机喷嘴处的压力比较高,以克服熔体全程中的流动阻力。其后,压力沿着流动长度往熔体**前端波前处逐步降低,如果模腔内部排气良好,则熔体前端***的压力就是大气压。影响熔体填充压力的因素很多,概括起来有3类:⑴材料因素,如塑料的类型、粘度等;⑵结构性因素,如浇注系统的类型、数目和位置,模具的型腔形状以及制品的厚度等;⑶成型的工艺要素。⒉注塑时间这里所说的注塑时间是指塑料熔体充满型腔所需要的时间,不包括模具开、合等辅助时间。尽管注塑时间很短,对于成型周期的影响也很小,但是注塑时间的调整对于浇口、流道和型腔的压力控制有着很大作用。合理的注塑时间有助于熔体理想填充,而且对于提高制品的表面质量以及减小尺寸公差有着非常重要的意义相城区质量注塑模具结构设计支撑整个模具结构,通常由钢材制成,具有良好的强度和耐磨性。
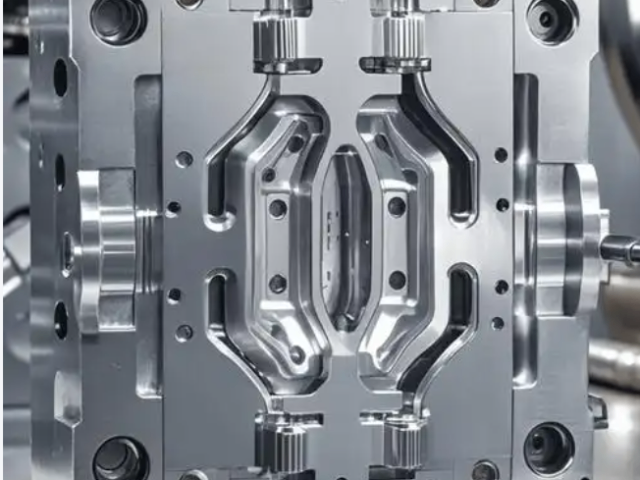
成型模具又称型模,是一种依据实物形状比例制造的工具,通过压制或浇灌使材料在型腔内发生塑性变形或相变而成型,主要用于塑料、橡胶、金属、陶瓷等制品的加工制造 [1] [6]。根据成型原理可分为注塑、挤出、吹塑、压铸等类型,其中注塑模具多用于热塑性塑料,压制成型模具则适配热固性塑料加工 [1]。该模具在生产中需调整闭合高度以适应不同冲床设备,并通过镀镍、硅碳化物等表面处理技术减少弹性体残留引发的污垢问题。其应用范围涵盖塑料成型、金属冲压及水泥制品等特种领域,已获得多项相关专利技术 [2-3] [5]
⒊模具温度:模具温度对制品的内在性能和表观质量影响很大。模具温度的高低决定于塑料结晶性的有无、制品的尺寸与结构、性能要求,以及其它工艺条件(熔料温度、注射速度及注射压力、模塑周期等)。压力控制注塑过程中压力包括塑化压力和注射压力两种,并直接影响塑料的塑化和制品质量。⒈塑化压力:(背压)采用螺杆式注射机时,螺杆顶部熔料在螺杆转动后退时所受到的压力称为塑化压力,亦称背压。这种压力的大小是可以通过液压系统中的溢流阀来调整的。家电产品(如外壳、配件)。
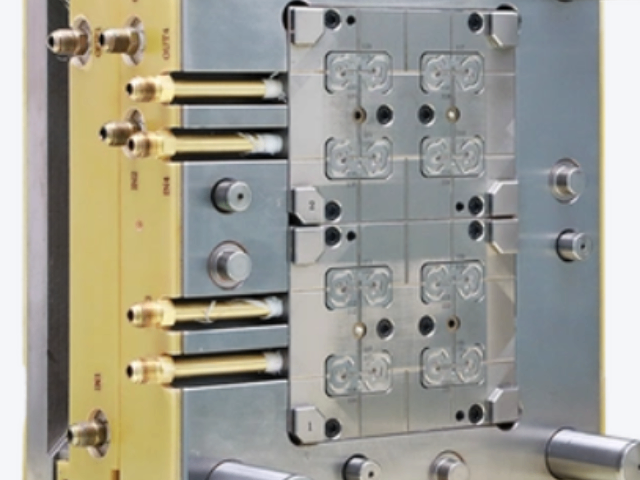
除此之外,还有泡沫塑料成型模具、玻纤增强塑料低压成型模具等等。电火花加工用于塑料模、压铸模、锻造模的复杂型腔、窄槽、筋条和清角加工。以汽车车灯模具复杂反射筋槽加工为例,模具材料为淬硬模具钢,型腔内有数百条宽0.3mm、深8mm、要求清角的筋槽,采用高纯度石墨制作梳状组合电极,规划“粗-精”两道工序,粗加工用较大电流快速蚀除大部分材料,精加工换用全新电极并采用小电流、短脉宽参数实现侧面Ra0.4μm以下的表面光洁度和清晰的清角,通过高精度数控电火花机床和定时清理工件液过滤器进行过程控制,**终使所有筋槽尺寸一致、侧面垂直度好、清角清晰。常用电极材料包括紫铜、石墨、铜钨/银钨合金,适用于硬质合金模具或对电极损耗要求较高的精密微细加工。电火花加工还可用于在已损坏的模具型腔内“长”出金属,或通过放电去除破损部位后镶入嵌件实现修复。用于将熔融塑料导入型腔的通道,通常包括主浇口、分流道和浇口。相城区质量注塑模具结构设计
压缩模:先加压后加热固化。张家港环保注塑模具检修
冷却系统:通过冷却水道来控制模具温度,确保塑料在成型过程中能够快速冷却固化。排气系统:用于排出模具内的空气,防止气泡和缺陷的产生。脱模机构:帮助塑料制品从模具中顺利脱出,常见的有推杆、脱模斜面等。注塑模具的设计考虑因素产品设计:产品的形状、尺寸和功能会直接影响模具的设计。材料选择:模具材料的选择要考虑到耐磨性、强度和热导性等因素。生产效率:模具的设计要尽量简化,以提高生产效率,降低生产成本。维护和保养:模具的结构设计要便于维护和保养,以延长使用寿命。张家港环保注塑模具检修
正之诺智能科技(昆山)有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在江苏省等地区的数码、电脑行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为*****,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将**正之诺智能科技供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!
标准实施涵盖模具结构功能性验证、胶件尺寸公差控制及注塑工艺稳定性检测三个维度,具体包括铭牌标识规范性...
【详情】型模表面处理方法帮助处理材料加工过程中免受磨损,通过各种化学试剂以及在处理过程中的副产品提供防腐蚀功...
【详情】在1868年,海雅特开发了一个塑料材料,他命名为赛璐璐。赛璐璐已经于1851年由亚历山大・帕克斯发明...
【详情】注射时间中的充模时间直接反比于充模速率,生产中充模时间一般约为3-5秒。注射时间中的保压时间就是对型...
【详情】近年来,塑胶模具行业涌现出一系列专业软件与控制系统,例如塑胶模具冷却控制系统、注塑模具参数化设计平台...
【详情】维护和保养:模具的结构设计要便于维护和保养,以延长使用寿命。注塑模具的应用领域注塑模具广泛应用于各个...
【详情】在新能源汽车领域,电池结构件模具、电机壳体模具、电控系统精密模具及一体化压铸模具需求激增,成为行业增...
【详情】技术发展趋势行业技术正向数字化、智能化、绿色化、复合化发展。CAD/CAM/CAE一体化、AI仿真、...
【详情】二、模具应具备结构1、 模具标识:模胚外应按客户要求打上文字。模胚内按客户指定位置打上P/N号、胶件...
【详情】⒌背压背压是指螺杆反转后退储料时所需要克服的压力。采用高背压有利于色料的分散和塑料的融化,但却同时延...
【详情】冷却系统:通过冷却水道来控制模具温度,确保塑料在成型过程中能够快速冷却固化。排气系统:用于排出模具内...
【详情】⒌背压背压是指螺杆反转后退储料时所需要克服的压力。采用高背压有利于色料的分散和塑料的融化,但却同时延...
【详情】