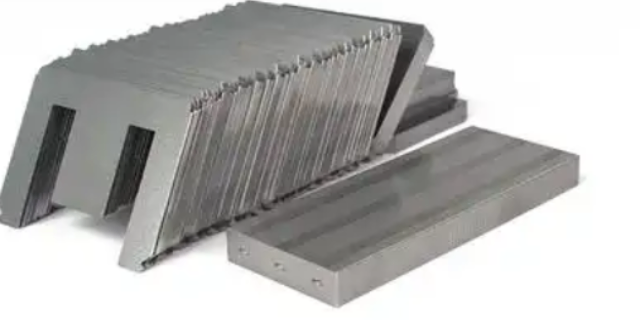
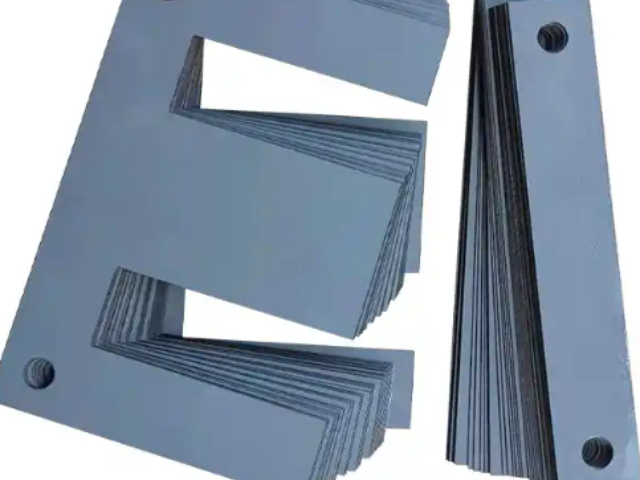
定子矽钢片各部分示意图轭部:设计有三项需注意,分別为磁通密度、机械强度及铆合点问题,先由简单的铆点设计来说,基本上要先考量矽钢片堆叠后的重量来决定铆点数量,过多的铆点数会影响磁力通过及机械强度问題,合理的铆合强度,铆点数越少越好。下图表示铆点的方向比较好与磁通方向一致,降低对磁通影响程度。铆点方向设计示意图磁通密度及机械强度都是受到轭部总宽度所影响,越宽则机械强度越好,可避免因矽钢片受磁力影响变形所产生的震动噪音;同时避免磁力过度饱和的情況,达到降低铁損效果。忽略机械强度,考虑小磁通需求宽度之情況下,轭部宽度、齿部宽度及电机槽极配有一基本公式。首先要知道电机的槽极配关系,也就是一极会对应到几齿数量,来决定轭部与齿部的关系式。高温退火消除内应力,形成取向或无取向结构,优化磁性能。连云港矽钢片定制价格

一般常見之矽钢片磁通密度设计值为1.6T(特斯拉:表示单位面积流经的磁力),而空气的磁通密度为0.6T,其中差了2.67倍;则槽宽减去齿宽后,再除上2,以获得单侧尺寸,再除上空气与矽钢片的磁通密度比例差2.67,即可得到小槽深尺寸,若于靴部与齿部衔接处,加入导角或斜角设计,小槽深尺寸可以进一步缩短空間。齿部:基本上希望越小越好,换取更多的绕线空间,但主要受限于矽钢片可容纳的饱和磁通密度而订,常见的设计磁通密度为1.6~1.8T,则可依电机规格设计中求得磁通大小,算出齿部宽度。一但齿部宽度决定,则可依齿部尺寸规格,按照上述相关公式,求得配合之轭部及靴部尺寸规格。结论矽钢片于电机中实为导磁材料应用,因此主要用途为磁力的传导,因此在设计上应先著中于各部位磁力传导的容量是否充足,避免因单一部位设计不良产生饱和,而其余位置则太过空裕的情況产生,造成不必要的浪費。实际电机设计中,需要考虑其他参数,如槽滿率、磁力强度及气隙大小等关系。连云港矽钢片定制价格安徽矽钢片哪家好,欢迎江阴市宏盛电气有限公司 。
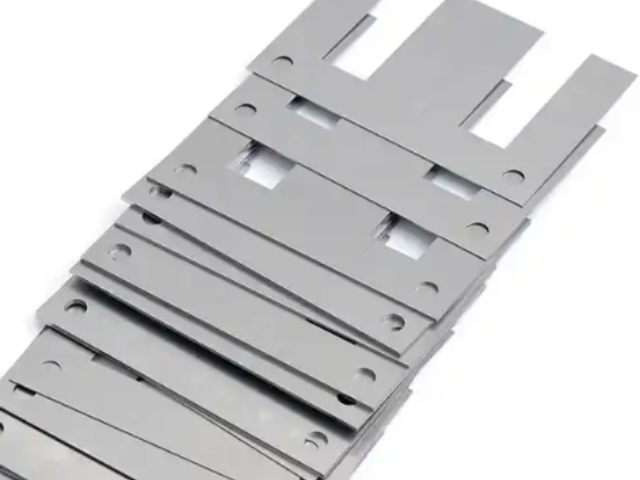
冲片性良好用户使用电工钢板时冲剪工作量很大,因此要求电工钢板应具有良好的冲片性,这对微、小型电机尤为重要。冲片性好可以提高冲模和剪刀寿命,保证冲剪片尺寸精确以及减小冲剪片毛刺。影响冲片性的因素主要有:1.冲模或剪刀材料。如硬质合金冲模的冲片性比工具钢冲模提高一倍以上。2.冲头与冲模的间距。合适的间距一般为钢板厚度的5%~6%。3.冲片用润滑油种类。4.冲片形状。5.钢板表面绝缘膜种类和质量。6.钢板的硬度等。后两个因素与电工钢板质量有关。钢板表面光滑、平整和厚度均匀
取向硅钢片要求钢中氧化物夹杂含量低,并必须含有C0.03~0.05%和抑制剂(第二相弥散质点或晶界偏析元素)。抑制剂的作用是阻止初次再结晶晶粒长大和促进二次再结晶的发展,从而获得高的(110)[001]取向。抑制剂本身对磁性有害,所以在完成抑制作用后,须经高温净化退火。采用第二相抑制剂时,板坯加热温度必须提高到使原来粗大第二相质点固溶,随后热轧或常化时再以细小质点析出,以便增强抑制作用。冷轧成品厚度为0.28、0.30或0.35mm。冷轧取向薄硅钢带是将0.30或0.35mm厚的取向硅钢带,再经酸洗、冷轧和退火制成。多次冷轧至超薄片(如0.23mm、0.27mm),同时控制晶体取向。

电工钢按含硅量分为低硅片(电机硅钢片)和高硅片(变压器硅钢片),按生产工艺分为热轧和冷轧,冷轧电工钢又根据内部晶粒朝向分为取向电工钢(晶粒有取向,高硅,主要用于变压器)和无取向电工钢(晶粒无取向,低硅,主要用于电机) [9]。冷轧片厚度均匀,表面质量好,磁性较高,因此随着工业发展,热轧片有被冷轧片取代的趋势 [9]。2014年,我国宣布淘汰了热轧硅钢片 [13]。我国电工钢产业发展大致经历了引进消化期(1974年~1986年)、引进吸收期(1987年~1997年)、快速开发期(1998年~2016年)等阶段 [9]。矽钢片是含硅量在0.5%4.5%的电工钢(硅钢),通过冷轧工艺制成薄片(通常厚度为0.10.5mm)。无锡ei矽钢片哪家好
高纯度铁与硅合金化,通过连铸或模铸形成坯料。连云港矽钢片定制价格
连铸时用氩气密封并经电磁搅拌。铸坯热送至热轧厂并放入缓冷坑中。将350C以上的铸坯装入加热炉中加热到1200±20C,热轧终轧温度为850±20C,卷取温度为600±20C。热轧板厚度为2.0~2.5mm。硅含量高于2%的钢一般采用一次冷轧法,冷轧前经900~1050C(1~3min)常化处理,然后采用20辊轧机冷轧。也可采用二次冷轧法,***次冷轧后在5%~20%H2+N2气氛的连续炉中经830~870C(1~3min)中间退火,再经8%~10%临界变形冷轧到成品厚度。**终退火一般在20%H2+N2气氛的连续炉中快速升温至850~860C(2~4min)退火。如果需要脱碳,比较好采用二段式退火,前段在湿气氛中经800~850C脱碳,后段在干气氛中以更高温度短时间退火,促进晶粒长大。连云港矽钢片定制价格
江阴市宏盛电气有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在江苏省等地区的电工电气行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为*****,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将**江阴市宏盛电气供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!
在炼钢过程中,锰是良好的脱氧剂和脱硫剂,一般钢中含锰0.30-0.50%。在碳素钢中加入0.70%以...
【详情】冷轧电工钢发展阶段(1930~1967年) [1]此阶段主要是冷轧普通取向硅钢(GO)板的发展阶段。...
【详情】矽钢片(SiliconSteel)是一种含有硅的铁合金材料,主要用于制造电机、变压器和其他电气设备中...
【详情】与冷轧无取向硅钢相比,取向硅钢要比无取向硅钢铁损低很多,磁性具有强烈的方向性;在易磁化的轧制方向上具...
【详情】硅钢俗称矽钢片或硅钢片,是电力、电子和***工业不可或缺的含碳极低的硅铁软磁合金,亦是产量比较大的金...
【详情】定子矽钢片各部分示意图轭部:设计有三项需注意,分別为磁通密度、机械强度及铆合点问题,先由简单的铆点设...
【详情】1978年,武汉钢铁公司“一米七”轧机试投产,诞生了我国***卷冷轧取向硅钢。1993年,武钢冷轧带...
【详情】酸洗通过除鳞机与盐酸罐,除去热轧钢带的氧化物,以防止冷轧成品表面的缺陷。冷轧为了确保不同用途的厚度与...
【详情】定子矽钢片各部分示意图轭部:设计有三项需注意,分別为磁通密度、机械强度及铆合点问题,先由简单的铆点设...
【详情】