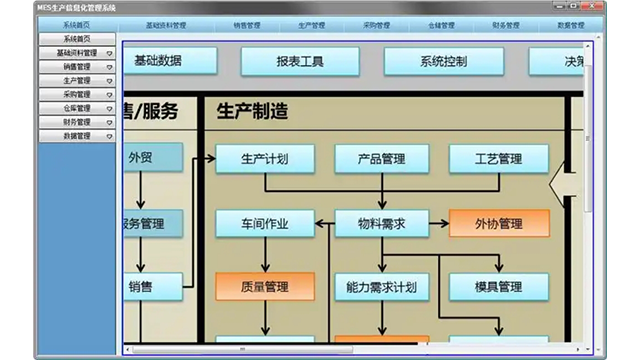
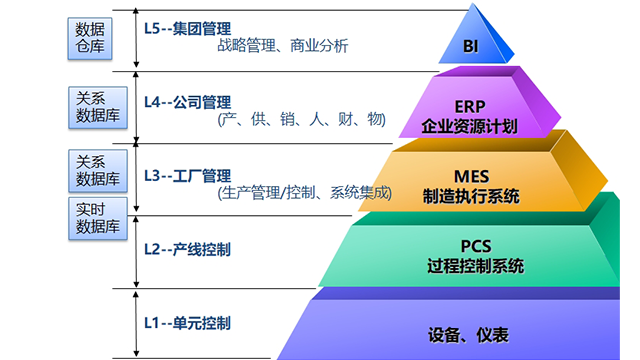
ERP主要定位于企业层面的业务管理,侧重于财务、采购、销售、库存和宏观计划,其**问题是“需要生产什么?需要哪些资源?”,它处理的是以“订单”为单位的、相对静态的数据。而MES则定位于生产执行管理,专注于车间层的实时活动,其**问题是“如何具体生产?生产得如何?”,它处理的是以“工序”、“设备”和“人员”为单位的、动态的实时数据。一个常见的比喻是:ERP好比是企业的“参谋长”,负责制定战略目标(生产计划);而MES则是“**指挥官”,负责指挥**(车间资源)打赢每一场战役(生产订单)。二者的集成至关重要:ERP将主生产计划下发给MES,MES则将实时的物料消耗、工时、产出数量和进度状态反馈给ERP,从而使ERP中的库存、成本和财务数据得以实时更新。轻量化操作、智能化管控,MES系统无需专业运维团队,容易上手适配。江苏升级MES
现代MES系统的一个***特点是其内嵌的规则引擎与自动化响应机制。系统允许管理者预先设定一系列业务规则和触发条件,当生产数据满足这些条件时,MES能够自动执行预设的操作,无需人工干预。这一特点带来的**优势是将员工从重复性、低价值的监控与决策中解放出来,并极大提升响应速度。例如,规则可以设定为:当某台设备的连续运行时间达到维护阈值时,系统自动为其创建预防性维护工单并通知维修部门;当在制品库存水平超过安全上限时,系统自动预警并暂停前道工序的投料;当检测到关键质量参数偏离标准时,系统可自动锁定当前生产批次并通知质量工程师。这种基于规则的自动化,不*减少了人为错误和决策延迟,更使整个制造系统具备了初步的“自主反应”能力,向着智能化运营迈出关键一步。哪里MES数据适配各类自动化生产场景,兼容AGV、机器人、数控设备等各类生产装备,实现设备互联互通、数据实时同步。
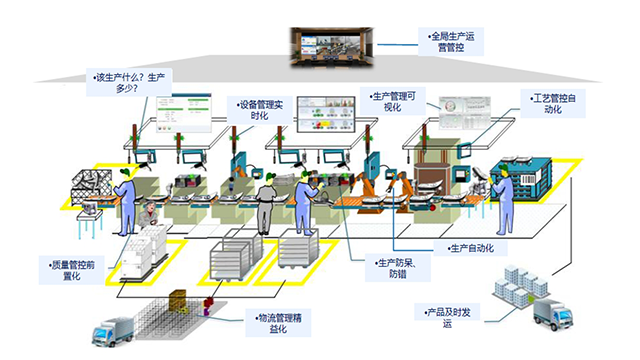
MES的**功能模块——生产管理在生产管理方面,MES负责详细的生产排程,将ERP的宏观生产计划分解为具体的工序级作业指令,并分派到每个工位或设备。它跟踪生产订单的整个生命周期,从投料、上线、加工、到下线完成。通过现场终端或移动设备,操作工可以实时接收任务、上报工时、反馈进度与异常。这使得生产调度人员能够动态调整生产顺序,应对急单、插单等突发情况,确保生产流程的顺畅与高效。这使得生产调度人员能够动态调整生产顺序,应对急单、插单等突发情况,确保生产流程的顺畅与高效。
MES将质量管理活动融入到生产执行的每一个环节。它支持定义产品的标准工艺路线和质量检验标准(SOP)。在生产过程中,系统可以强制要求进行首件检验、工序检验和末件检验,操作员需按标准录入检测数据。若数据超出控制范围,系统会自动触发质量警报,启动不合格品处理流程(如隔离、返工、报废),并生成详细的品质分析报告(如SPC统计过程控制),帮助企业从“事后检验”转向“事中控制”,持续改进产品质量。若数据超出控制范围,系统会自动触发质量警报,启动不合格品处理流程(如隔离、返工、报废),并生成详细的品质分析报告(如SPC统计过程控制),帮助企业从“事后检验”转向“事中控制”,持续改进产品质量。实现生产计划智能排程、任务自动分配,优化生产资源配置,减少设备闲置、人员浪费,释放生产产能。
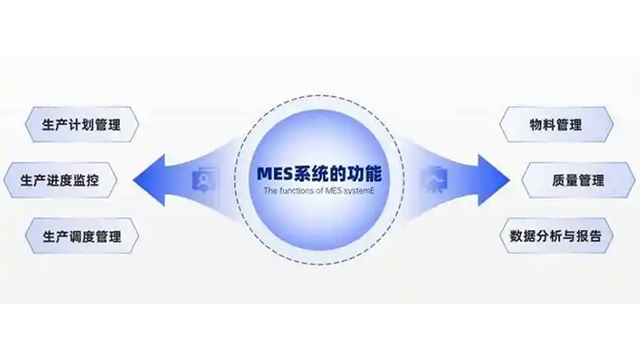
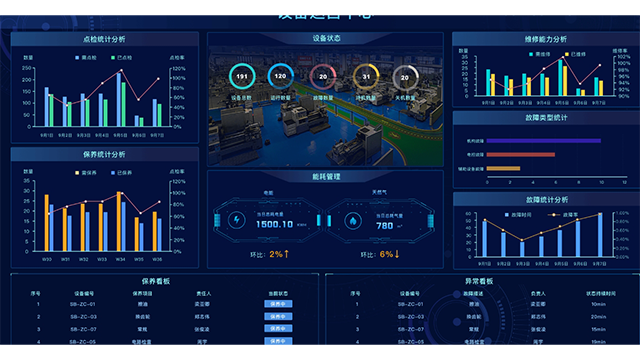
MES是计算和提升设备综合效率(OEE)的关键工具。它通过自动记录设备的运行时间、待料时间、故障停机时间、实际产量与理论产量等数据,精细计算出反映设备利用率、性能率和合格率的**指标——OEE。通过对OEE的深度分析,管理者可以清晰地看到影响设备效能的六大损失(如设备故障、换型调整、空转短暂停机等),从而有针对性地进行改善,例如优化换模流程、加强预防性维护,**终实现设备资产价值的比较大化。例如优化换模流程、加强预防性维护,**终实现设备资产价值的比较大化。MES严格监控产品质量,实现全程追溯与质量控制。部署MES维护成本
通过电子化工作指令,确保操作人员严格遵循标准作业程序。江苏升级MES
MES的成功实施不**是一个IT项目,更是一场管理变革。首先,需要明确的业务目标和需求分析,避免为了技术而技术。其次,必须获得高层领导的坚定支持与推动。第三,要选择与自身生产工艺相匹配的成熟软件和具有丰富经验的实施伙伴。***,也是至关重要的一点,是做好车间人员的使用培训和变革管理,让他们理解系统的价值并愿意使用,确保系统数据录入的及时与准确,否则再好的系统也难以发挥效用。***,也是至关重要的一点,是做好车间人员的使用培训和变革管理,让他们理解系统的价值并愿意使用,确保系统数据录入的及时与准确,否则再好的系统也难以发挥效用。江苏升级MES