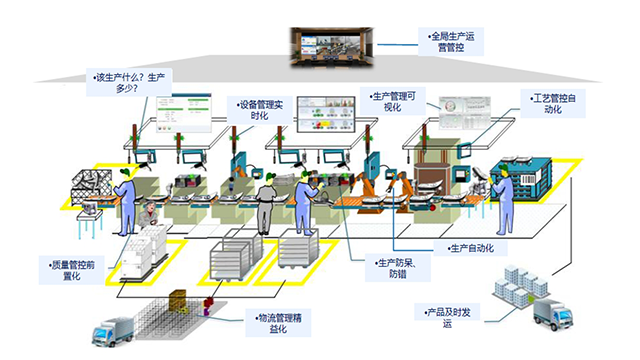
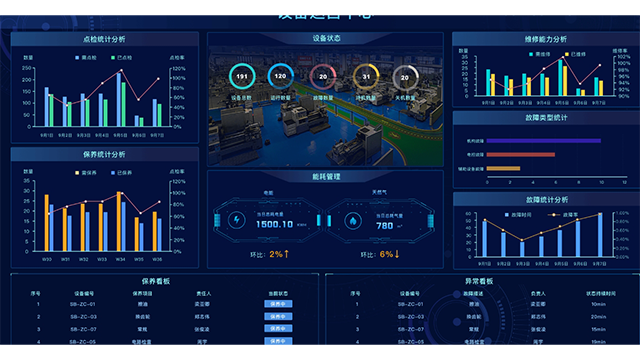
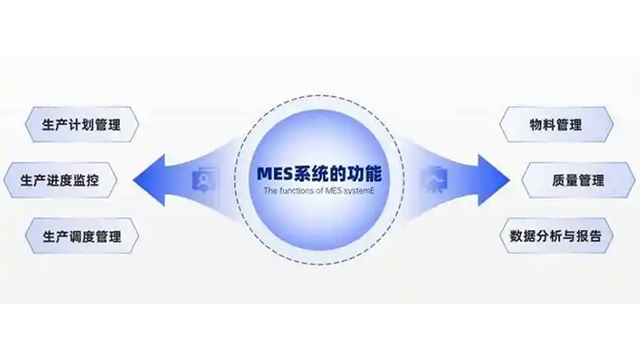
我们提供的MES系统是一个高度集成的一体化平台,其功能模块深度覆盖制造运营的各个环节。在生产调度方面,系统能够基于订单、产能和物料状况进行高级排产,生成比较好的作业计划并下发至工位。在过程管理中,系统通过工序管控、SOP电子化、防错防呆机制,确保每一道工序都按标准执行。在物料管理上,实现从原料批次、车间领料到成品序列号的全程追溯,支持先进先出(FIFO)和齐套发料。在质量管理环节,集成SPC统计过程控制,实时监控关键质量参数,实现异常自动报警与闭环处理。在设备管理方面,系统对接设备数据,实现状态监控、预防性维护和绩效分析。此外,人员绩效、能源管理、数据看板等功能一应俱全。我们不*销售模块,更注重各模块间的数据流与业务流协同,为客户构建端到端的数字化生产管理体系。其强调过程管控,能够及时发现并纠正生产过程中的偏差问题。江苏智能MES价格对比
MES系统将质量管理从传统的事后检验,前移到事中控制乃至事前预防,实现了质量管理的深度嵌入。系统允许企业预定义完整的质量标准库、工艺参数控制范围和检验规程。在生产过程中,MES不*会自动记录关键的工艺数据,还能强制触发首件检验、巡检、末件检验等质量检查任务,操作员或质检员需根据系统指令执行检验并将结果录入系统。所有与生产相关的作业指导书、设计图纸、工艺文件、标准操作规程等文档,均以电子形式存储在MES中,并可随时下发至指定工位的终端屏幕上。操作工在接收生产任务时,即可查看***的电子化文档,严格按标准作业,从根本上避免了纸质文档易丢失、易过时、易出错的弊端。这种无纸化与流程化的管理方式,不*极大地提升了作业的规范性与准确性,也为新员工的快速培训和企业的知识传承提供了标准化平台。江苏集成MES实施从需求调研、方案设计、部署实施,到人员培训、售后运维,全程跟进,助力企业自动化落地。
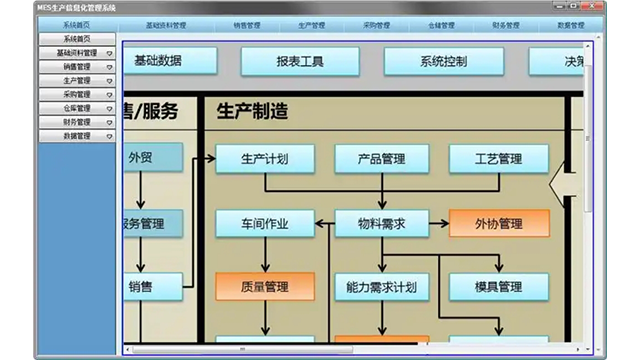
制造执行系统(MES)在企业的信息化架构中扮演着承上启下的关键角色,是打通计划层与控制层之间信息壁垒的“神经中枢”。在自动化工厂中,上层的企业资源计划(ERP)系统下达了“生产什么”的宏观指令,而底层的自动化设备和传感器则产生了“如何生产”的实时数据。MES恰恰填补了二者之间的空白,负责“如何执行”这一**环节。它接收ERP的生产订单,并将其分解为详细的、可操作的工单、指令和配方,然后精细地下达至对应的生产线、设备或工作站。同时,它又从自动化设备、AGV、机械臂以及质检仪器中,实时采集人员、机器、物料、方法和环境等全要素数据。通过这种双向的贯通,MES将一个原本静态的生产计划,转变为一个动态的、可视的、可精细管控的数字化执行流程,彻底消除了计划与生产现场之间的“黑箱”状态
MES系统在企业生产中的首要应用体现在精细化的生产调度与执行控制上。企业资源计划(ERP)系统下达的往往是宏观的月计划或周计划,而MES则充当了“生产指挥官”的角色,将这些宏观计划转化为车间可执行的详细指令。它综合考虑设备实时状态、物料供应情况、工艺路径、人员技能与班次等多重约束条件,通过先进的算法进行优化排程,生成具体到每条生产线、每台设备、每个班组甚至每个操作工的任务序列,即日计划或班次计划。这不*极大地提升了设备利用率和人员效率,减少了生产过程中的等待与闲置时间,更实现了对生产节奏的精细把控。当生产现场发生紧急插单、设备突发故障或物料延迟等异常情况时,MES系统能够迅速响应,根据当前实际状态进行动态调整与重新排程,**小化异常对整体生产计划的冲击,从而***增强生产体系的柔性与韧性,确保订单能够准时交付。严格追溯产品全生命周期数据,满足质量管控与合规要求。
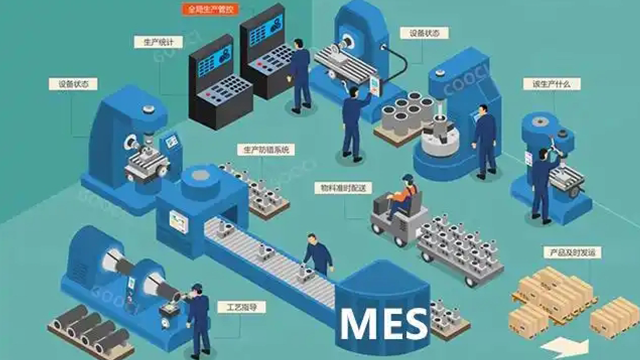
MES的成功实施不**是一个IT项目,更是一场管理变革。首先,需要明确的业务目标和需求分析,避免为了技术而技术。其次,必须获得高层领导的坚定支持与推动。第三,要选择与自身生产工艺相匹配的成熟软件和具有丰富经验的实施伙伴。***,也是至关重要的一点,是做好车间人员的使用培训和变革管理,让他们理解系统的价值并愿意使用,确保系统数据录入的及时与准确,否则再好的系统也难以发挥效用。***,也是至关重要的一点,是做好车间人员的使用培训和变革管理,让他们理解系统的价值并愿意使用,确保系统数据录入的及时与准确,否则再好的系统也难以发挥效用。实现生产数据自动采集与分析,为管理决策提供支持。浙江哪里MES解决方案
适配柔性生产需求,MES系统可快速响应订单变更、工艺调整,灵活调整生产计划与工序流程。江苏智能MES价格对比
现代MES系统的一个***特点是其内嵌的规则引擎与自动化响应机制。系统允许管理者预先设定一系列业务规则和触发条件,当生产数据满足这些条件时,MES能够自动执行预设的操作,无需人工干预。这一特点带来的**优势是将员工从重复性、低价值的监控与决策中解放出来,并极大提升响应速度。例如,规则可以设定为:当某台设备的连续运行时间达到维护阈值时,系统自动为其创建预防性维护工单并通知维修部门;当在制品库存水平超过安全上限时,系统自动预警并暂停前道工序的投料;当检测到关键质量参数偏离标准时,系统可自动锁定当前生产批次并通知质量工程师。这种基于规则的自动化,不*减少了人为错误和决策延迟,更使整个制造系统具备了初步的“自主反应”能力,向着智能化运营迈出关键一步。江苏智能MES价格对比