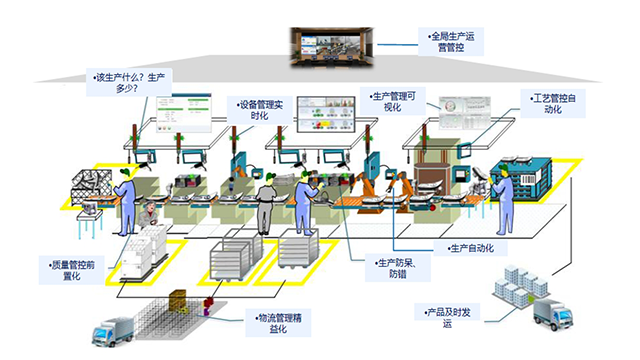
MES系统具备对车间在制品与物料库存进行精细化、实时化管理的突出特点。它通过条码或RFID技术,实时跟踪每一件物料、半成品和成品的身份、数量、位置和状态。系统能够精确掌握在制品在不同工序间的流转情况,以及线边仓和原材料库的实时库存数据。这一特点所带来的直接优势是***降低库存成本与加速资金流转。管理者可以清晰地看到生产过程中的瓶颈,减少工序间的等待和堆积,从而有效压缩在制品数量。同时,基于精确的实时库存数据,企业可以实现更精细的物料需求计算和准时化配送,避免物料短缺造成的停产,也杜绝了过量采购和库存积压,将宝贵的流动资金从仓库中释放出来,实现向精益生产的迈进。
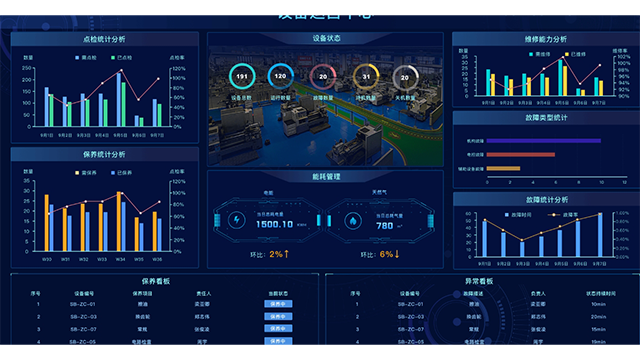
随着工业4.0和智能制造的推进,MES正在与新技术深度融合,向制造运营管理平台(MOM)演进。云计算技术使得云MES成为可能,降低了中小企业的实施门槛。与工业物联网(IIoT)平台集成,能够采集和处理更海量、更高频的设备数据。结合大数据与人工智能(AI)技术,MES开始具备预测性维护、智能排产、工艺参数优化等高级分析能力,从“记录和监控”走向“预测与决策”,驱动智能制造迈向更高水平。结合大数据与人工智能(AI)技术,MES开始具备预测性维护、智能排产、工艺参数优化等高级分析能力,从“记录和监控”走向“预测与决策”,驱动智能制造迈向更高水平。生产MES看板主要功能设备管理,监控设备利用率(OEE)、安排维护,减少停机时间。
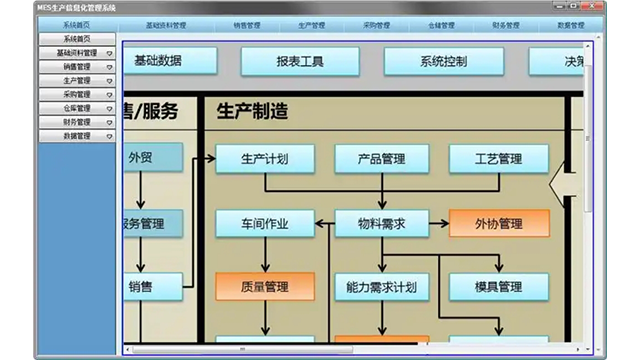
MES系统将质量管理从传统的事后检验,前移到事中控制乃至事前预防,实现了质量管理的深度嵌入。系统允许企业预定义完整的质量标准库、工艺参数控制范围和检验规程。在生产过程中,MES不*会自动记录关键的工艺数据,还能强制触发首件检验、巡检、末件检验等质量检查任务,操作员或质检员需根据系统指令执行检验并将结果录入系统。所有与生产相关的作业指导书、设计图纸、工艺文件、标准操作规程等文档,均以电子形式存储在MES中,并可随时下发至指定工位的终端屏幕上。操作工在接收生产任务时,即可查看***的电子化文档,严格按标准作业,从根本上避免了纸质文档易丢失、易过时、易出错的弊端。这种无纸化与流程化的管理方式,不*极大地提升了作业的规范性与准确性,也为新员工的快速培训和企业的知识传承提供了标准化平台。
MES建立了贯穿产品全生命周期的“一件一档”数据链。通过扫描条码或RFID,系统能够精确记录每一件产品所使用的物料批次、加工设备、操作人员、工艺参数、检测结果以及生产时间地点。这种精细化的追溯能力,使得在出现质量问题时,能够快速定位问题源头,精细召回受影响产品,极大缩短问题响应时间。同时,它也支持正向追溯,可查询任一物料批次**终被用在了哪些产品上,满足了医药、汽车等高合规性行业的严格要求。它也支持正向追溯,可查询任一物料批次**终被用在了哪些产品上,满足了医药、汽车等高合规性行业的严格要求。通过工艺参数监控预防机械制造质量缺陷。
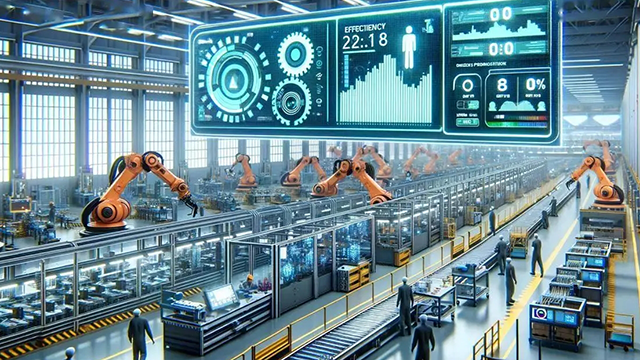
传统的采集方式包括手工录入、条码/二维码扫描和RFID射频识别,其中RFID在在制品跟踪、刀具管理和仓储物流中尤为高效。随着工业物联网技术的成熟,MES的数据采集能力实现了质的飞跃。通过部署各类传感器和利用设备通信协议(如OPC UA),MES可以自动、实时、高频地从生产设备和控制系统中获取数据,极大地提升了数据的准确性和时效性。基于物联网的采集,MES能够实现更精细化的管理:例如,通过实时分析设备振动和电流数据,实现预测性维护,避免非计划性停机;通过监控每一台设备的实时能耗,进行能源精细化管理;通过采集每一件产品的全生命周期加工数据,形成可追溯的“数字孪生”。通过大数据分析识别生产瓶颈环节。浙江标准MES报表
支持移动端扫码报工与异常提报。江苏生产MES系统
MES系统的一个前沿特点是能够构建车间物理实体的数字化双胞胎,它不*是数据的被动记录者,更是过程的动态映射。其特点在于,通过集成来自设备、传感器和操作流程的实时数据,在虚拟空间中创建一个与物理车间同步运行、高度仿真的数字模型。这一特点带来的**性优势是实现了生产的虚拟调试与工艺优化。在新产品导入或产线改造时,可以在数字双胞胎上进行***的仿真测试,验证生产流程的可行性与机器人轨迹的合理性,提前发现并解决潜在的干涉和瓶颈,从而将现场调试时间和成本降至比较低。同时,管理者可以在虚拟环境中模拟不同的生产方案,如调整排产顺序或工艺参数,预测其对产能和质量的影响,从而在投入实际生产前就确定比较好策略,极大地降低了试错成本和决策风险。江苏生产MES系统