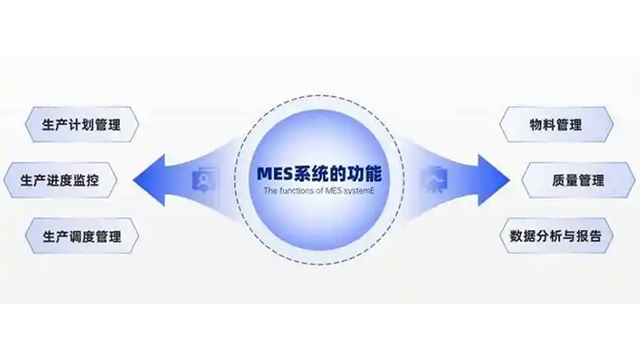
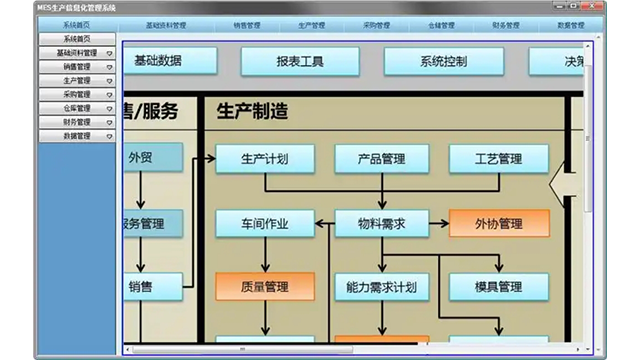
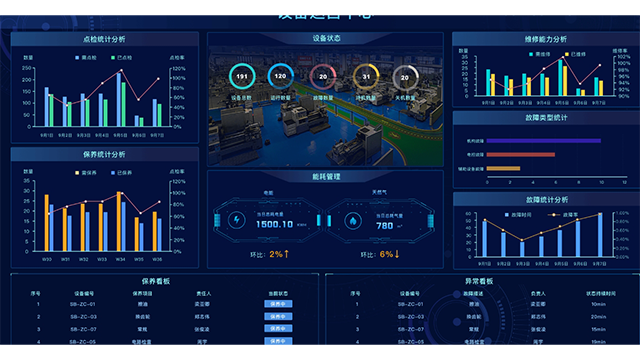
MES系统通过与企业底层自动化设备(如PLC、SCADA、传感器、条码/RFID阅读器)的深度集成,构建了一个***、透明化的生产监控体系,彻底打破了传统生产车间的“黑箱”状态。系统能够自动、实时地采集遍布车间的各类数据,包括设备运行状态(运行、停机、调试、故障)、生产进度(计划产量、实际产量、合格率)、工艺参数(温度、压力、速度、流量)以及人员操作信息等。所有这些数据经过处理后,以图表、看板等直观形式呈现在管理者的屏幕上,实现了生产现场的可视化。管理者无需亲临车间,即可远程、实时地掌握“哪里在生产、生产什么、进度如何、是否有异常”。一旦系统监测到实际产量偏离目标、关键设备异常停机或工艺参数超出标准范围,便会立即触发声光、短信或系统消息等报警机制,通知相关人员时间介入处理,将问题解决在萌芽状态,从而有效保障生产活动的平稳、高效与可控。在流程工业(如制药)中实现配方管理和合规审计。浙江MES平台
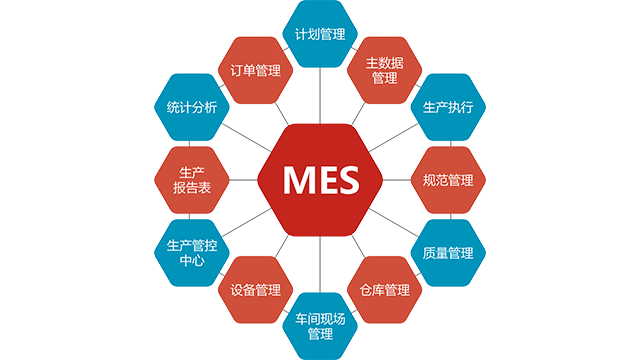
MES系统在企业生产中的首要应用体现在精细化的生产调度与执行控制上。企业资源计划(ERP)系统下达的往往是宏观的月计划或周计划,而MES则充当了“生产指挥官”的角色,将这些宏观计划转化为车间可执行的详细指令。它综合考虑设备实时状态、物料供应情况、工艺路径、人员技能与班次等多重约束条件,通过先进的算法进行优化排程,生成具体到每条生产线、每台设备、每个班组甚至每个操作工的任务序列,即日计划或班次计划。这不*极大地提升了设备利用率和人员效率,减少了生产过程中的等待与闲置时间,更实现了对生产节奏的精细把控。当生产现场发生紧急插单、设备突发故障或物料延迟等异常情况时,MES系统能够迅速响应,根据当前实际状态进行动态调整与重新排程,**小化异常对整体生产计划的冲击,从而***增强生产体系的柔性与韧性,确保订单能够准时交付。浙江集成MES实施优化食品加工行业原料供应与生产计划匹配。
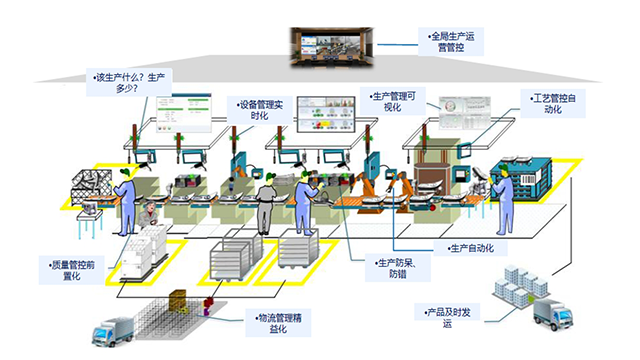
自动化集成极大地深化和拓展了MES系统的功能边界,使其从被动记录向主动指挥和智能决策演进。在深度集成的环境下,MES能够自动将工单下发至生产线,设备可根据指令自动调用对应程序,物料由AGV(自动导引车)精细配送至工位,生产数据(如数量、节拍、设备OEE)被自动采集并反馈。特别是在质量管理方面,集成在线的质量检测设备能将实时测量数据自动回传MES,系统即刻进行判异与SPC分析,一旦发现异常可自动触发报警甚至停机,实现事中控制而非事后补救。然而,这种深度的自动化集成也带来了***的挑战。首先,技术层面存在接口标准不一、系统异构、数据协议复杂等问题,需要投入大量资源进行接口开发与数据治理。其次,它对企业流程的标准化要求较高,任何流程的偏差都可能在集成的系统中被放大。***,安全保障至关重要,生产控制网络与信息网络的互联增加了遭受网络攻击的风险,必须建立纵深防御体系。因此,成功的MES自动化集成不*是一个技术项目,更是一场涉及技术、流程和管理的***变革。
在工业4.0和智能制造的浪潮下,自动化MES的角色已从一个**的执行系统,演进为整个数字化工厂的**平台和工业互联网体系的关键节点。它是连接IT与OT领域,实现数字孪生技术的必备基础。通过MES汇聚的全要素、全流程的实时数据,可以在虚拟空间中构建一个与物理工厂同步运行的数字镜像,从而在投入实际生产前进行工艺仿真、产能验证和流程优化。同时,MES与上层产品生命周期管理(PLM)、供应链管理(SCM)以及下层的工业物联网(IIoT)平台深度融合,构成了一个协同的生态系统。IIoT平台负责处理海量的、非结构化的设备传感数据,而MES则为其赋予业务逻辑和执行上下文,共同实现预测性维护、自适应优化和柔性生产等高级智能化应用。因此,一个成熟且高度自动化的MES系统,是企业迈向智能化、实现C2M柔性制造和未来竞争力的**支撑。MES的AI集成,用机器学习预测设备故障或优化排产。
在“双碳”目标背景下,MES系统正展现出其对能源与资源消耗进行精细化监控与管理的重要特点。通过与车间的水、电、气等能源计量仪表集成,MES能够以生产订单或设备为单位,实时采集和分析能耗数据,将抽象的能源成本具体地关联到每一件产品上。这一特点带来的***优势是为企业实施绿色制造和节能降碳提供了精细的数据抓手。管理者可以清晰识别出能效低下的“电老虎”设备或生产时段,并据此制定针对性的节能方案,如优化设备启停策略、淘汰高能耗老旧设备。同时,通过对辅料(如切削液、压缩空气)消耗的监控,MES也能帮助企业减少资源浪费,降低生产成本和环境足迹,这不*履行了社会责任,也构筑了新的成本竞争力。支持离散制造(如汽车、电子)的复杂装配线调度优化。智能MES价格对比
通过低代码平台快速定制业务流程与数据看板。浙江MES平台
现代MES系统的一个***特点是其内嵌的规则引擎与自动化响应机制。系统允许管理者预先设定一系列业务规则和触发条件,当生产数据满足这些条件时,MES能够自动执行预设的操作,无需人工干预。这一特点带来的**优势是将员工从重复性、低价值的监控与决策中解放出来,并极大提升响应速度。例如,规则可以设定为:当某台设备的连续运行时间达到维护阈值时,系统自动为其创建预防性维护工单并通知维修部门;当在制品库存水平超过安全上限时,系统自动预警并暂停前道工序的投料;当检测到关键质量参数偏离标准时,系统可自动锁定当前生产批次并通知质量工程师。这种基于规则的自动化,不*减少了人为错误和决策延迟,更使整个制造系统具备了初步的“自主反应”能力,向着智能化运营迈出关键一步。浙江MES平台