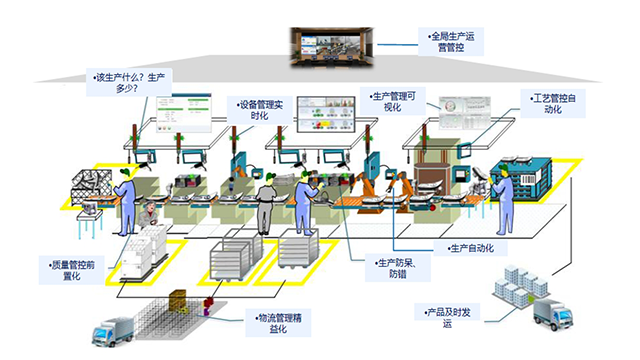
MES系统不**是被动地记录信息,更具备主动指挥与控制生产过程的强大能力,这一特点使其成为车间运行的“大脑”。其特点体现在,它能够将ERP的宏观生产计划分解为详细的、可执行的工单,并精细下达到每条生产线、每台设备乃至每个操作工位。更重要的是,MES具备动态调度的特点,能够根据实时反馈的生产进度、设备突发故障、紧急插单或物料短缺等情况,自动或辅助人工进行生产排序的调整。这一特点带来的**优势是***提升生产的柔性与效率。它使生产线能够灵活应对多变的市场需求与内部异常,确保生产资源(设备、人力)始终处于高效利用状态,比较大限度地减少停机等待时间,从而保证订单能够按时、高效地交付,在激烈的市场竞争中赢得先机。
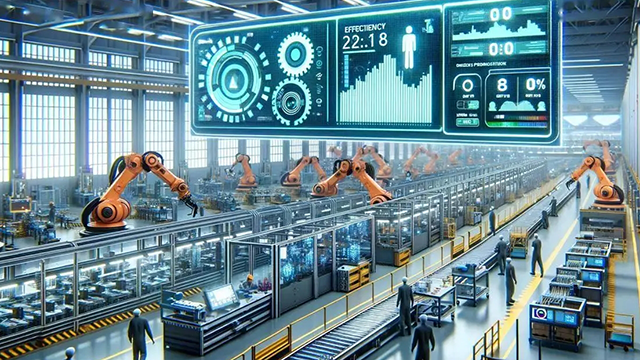
MES系统的质量管理模块具备将质量控制活动“嵌入”到制造流程中的特点,而非传统的事后抽检。其特点在于,它定义了生产全过程中的质量关键控制点,系统会强制或提示操作员在特定工序进行质量数据采集(如尺寸测量、外观检查)或工艺参数记录,并将结果与标准范围进行实时比对。一旦数据超差,系统可立即报警甚至自动暂停生产,防止缺陷流入下道工序。这一特点带来的根本性优势是推动质量管理模式从事后“检验”向事中“控制”和事前“预防”转变。它通过实时拦截缺陷,大幅降低了废品率和返工成本。同时,海量的过程质量数据为SPC统计过程控制提供了支持,有助于早期发现质量波动的趋势,在问题大规模爆发前即采取纠正措施,从根源上提升产品质量水平。上海林格科技MES价格多少MES的AI集成,用机器学习预测设备故障或优化排产。
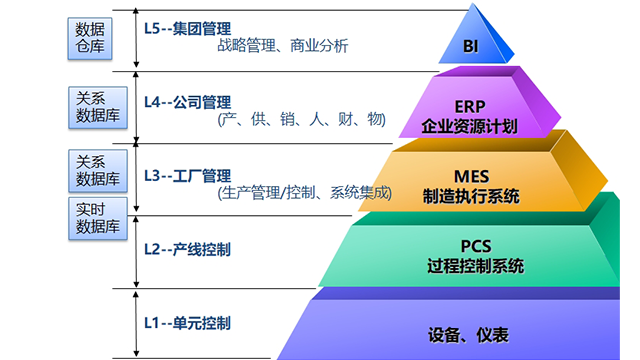
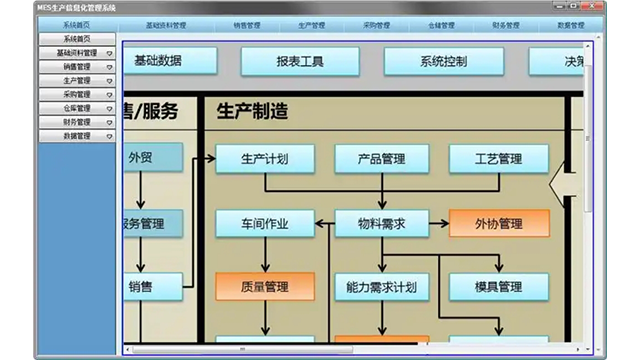
一个功能完备的MES系统,其能力是通过一系列相互关联的**模块共同实现的,这些模块构成了数字化车间的管理骨架。首先是资源分配与状态管理,它持续跟踪设备、工具、物料以及人员等关键资源的实时状态与可用性,为生产调度提供依据。工序详细调度模块则基于订单优先级、设备负载和物料齐套性等因素,对ERP下发的宏观计划进行微观层面的、精确到分钟级的作业排序,以比较大化资源利用率。生产单元分配通过工作指令、物料清单和配方清单等形式,将调度结果精细指派到每个生产单元。文档管理确保操作员能够随时获取***版本的标准作业程序、图纸和工艺参数,杜绝了因版本错误导致的质量风险。
在高度自动化的制造业中,尤其是在食品、医药、汽车等对质量与安全有严苛要求的行业,MES系统提供的全流程物料与质量追溯功能至关重要。MES通过赋予每一批原材料、半成品和成品***的追溯条码或RFID标识,在生产的每一个环节记录其“身份信息”与“履历数据”。这包括:使用了哪个批次的原材料、由哪台设备在什么时间生产、经过了哪些工序、由哪位操作员完成、以及过程中的关键工艺参数(如温度、压力)和质量检验结果是多少。当**终产品出现质量缺陷时,通过MES系统可以迅速进行反向追溯,精细定位到问题产生的环节、批次以及受影响的所有产品,实现精细召回,比较大限度减少损失。同时,也可以进行正向追溯,查清某个问题原材料**终用到了哪些成品中。这种“来源可查、去向可追、责任可究”的完整产品谱系,不*是满足行业法规合规性的硬性要求,更是企业质量管理和品牌信誉的**保障。通过移动端看板实时同步生产进度,增强协同效率。
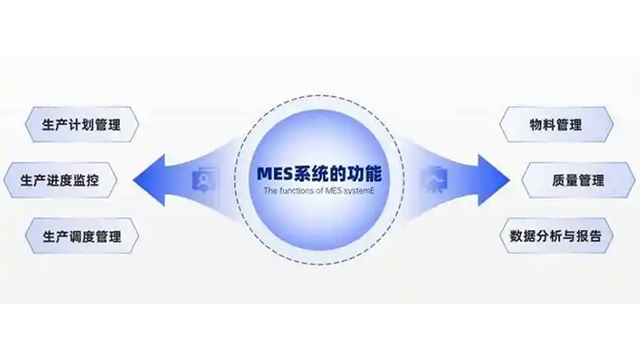
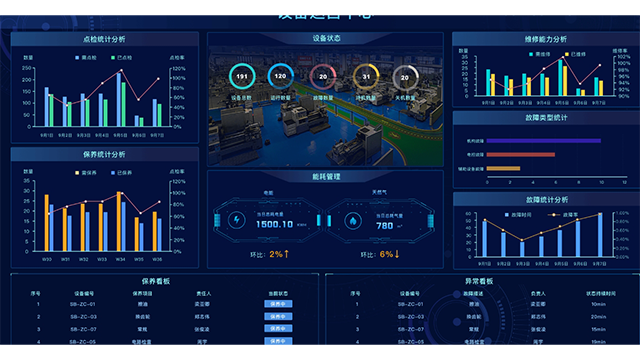
数据采集功能作为MES的“感官系统”,能够通过自动(如PLC、传感器、条码扫描)或手动方式,高效收集生产过程中的数量、工时、物料消耗、设备参数等海量数据。此外,质量管理模块通过统计过程控制(SPC)、缺陷记录与分析等手段,在生产过程中而非**终检验时发现并纠正质量问题;产品跟踪与追溯则能记录从原材料批次到成品序列号的全流程数据,形成完整的谱系,在出现质量问题时能实现分钟级的原因定位与召回。这些模块协同工作,共同将传统模糊的生产“黑箱”转变为透明、有序、可控的现代化车间。支持ISO/GMP等质量体系认证的文档控制功能。智能MES实施
内置预警机制对关键质量指标异常实时报警。上海生产MES数据
为适应企业不同发展阶段和多样化的业务需求,先进的MES系统采用高度模块化与可扩展的松耦合架构设计。其特点在于,系统由一系列功能**且定义清晰的服务模块构成(如工时管理、质量管理和物料管理模块等),这些模块可以通过标准化的接口进行通信和组合。这一特点所带来的**优势是赋予了企业“按需选购、渐进建设”的较高灵活性,并降低了总体拥有成本。企业可以根据自身当前的痛点和预算,先实施**急需的模块(如生产追踪),待业务成熟后,再无缝扩展其他模块(如高级计划排程)。这种架构也便于系统与未来新的自动化设备或IT系统(如APS、PLM)进行集成,避免了因业务增长或技术变革而导致的“推倒重来”,保护了企业的长期投资。上海生产MES数据