随着工业4.0和智能制造的推进,MES正在与新技术深度融合,向制造运营管理平台(MOM)演进。云计算技术使得云MES成为可能,降低了中小企业的实施门槛。与工业物联网(IIoT)平台集成,能够采集和处理更海量、更高频的设备数据。结合大数据与人工智能(AI)技术,MES开始具备预测性维护、智能排产、工艺参数优化等高级分析能力,从“记录和监控”走向“预测与决策”,驱动智能制造迈向更高水平。结合大数据与人工智能(AI)技术,MES开始具备预测性维护、智能排产、工艺参数优化等高级分析能力,从“记录和监控”走向“预测与决策”,驱动智能制造迈向更高水平。通过安灯系统快速响应生产线异常事件。数字化MES平台
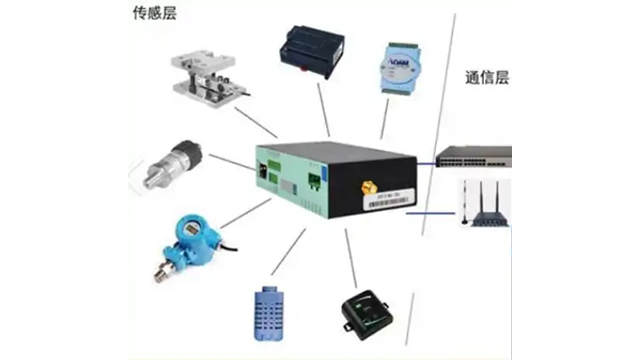
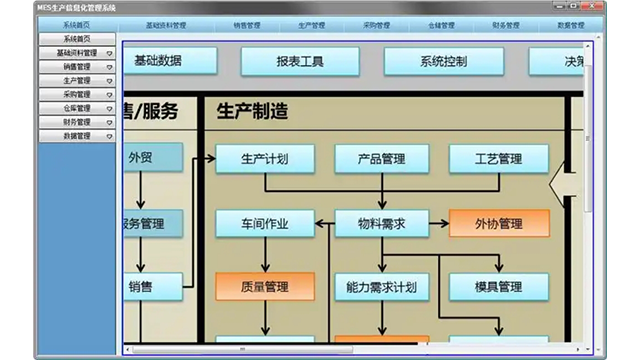
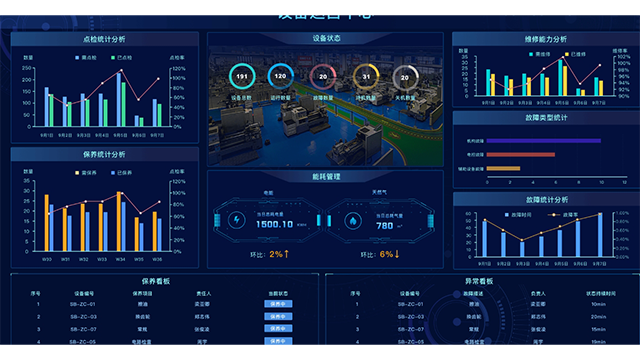
10大hexin功能:资源管理与状态监控:跟踪人员、设备、物料等资源状态,确保高效利用。 4详细排产:根据工艺路线生成工序级生产计划,减少等待时间。 4生产调度:实时派工至车间,避免指令传递延迟。 4物料追溯:通过条码/RFID技术实现物料全流程跟踪,支持质量追溯。 4生产过程控制:自动采集设备参数、工时等数据,提升透明度。 4文档管理:电子化标准作业程序,统一现场执行标准。 4库存与成本管控:实时更新库存数据,精细成本核算。 25质量管控:触发检验任务并记录质量数据,支持问题溯源。 25设备集成:通过OPC UA等协议直接控制PLC和数控设备。 35数据集成:双向同步ERP计划与车间进度,消除信息孤岛。数字化MES平台云MES:中小企业通过SaaS模式低成本部署。
超越基础的单向追溯,高级MES系统具备构建深度化、多维度产品谱系的特点。它不*能记录物料的父子件关系,更能完整捕捉影响产品特性的“基因”信息,包括使用的具体设备及其历史状态、生产环境的温湿度、操作员的资质认证信息,乃至每个工序的精确工艺参数(如扭矩、温度曲线)。这一特点所带来的**性优势是实现了从“追溯发生了什么”到“理解为何发生”的质变。当出现产品早期失效等复杂问题时,工程师可以像查阅一份详尽的“病历”一样,分析产品制造全生命周期的完整数据链,精细定位导致问题的根本原因——可能是一台特定设备在特定时间点的微小参数漂移,或是某个环境因素的异常波动。这种深度的谱系分析能力,为提升产品可靠性和工艺稳健性提供了前所未有的洞察力。
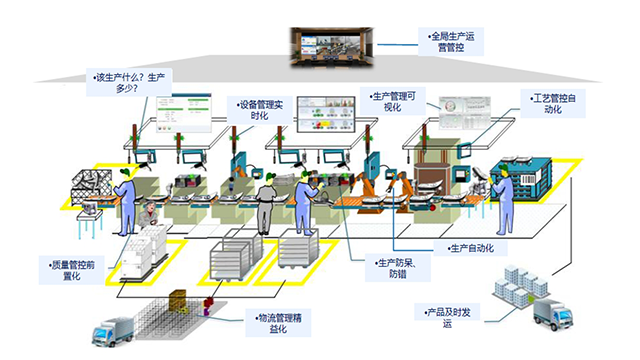
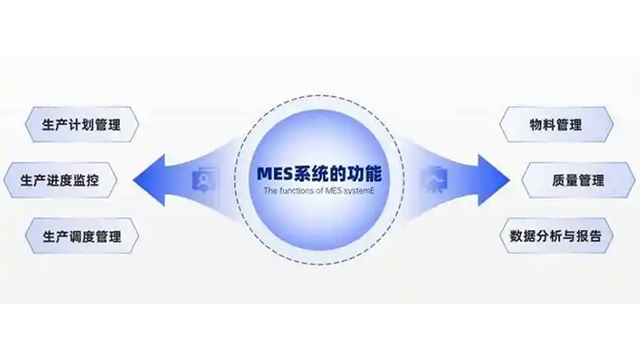
MES的**功能模块——生产管理在生产管理方面,MES负责详细的生产排程,将ERP的宏观生产计划分解为具体的工序级作业指令,并分派到每个工位或设备。它跟踪生产订单的整个生命周期,从投料、上线、加工、到下线完成。通过现场终端或移动设备,操作工可以实时接收任务、上报工时、反馈进度与异常。这使得生产调度人员能够动态调整生产顺序,应对急单、插单等突发情况,确保生产流程的顺畅与高效。这使得生产调度人员能够动态调整生产顺序,应对急单、插单等突发情况,确保生产流程的顺畅与高效。基于“4M1E”框架(人、机、料、法、环)动态管理生产全要素。
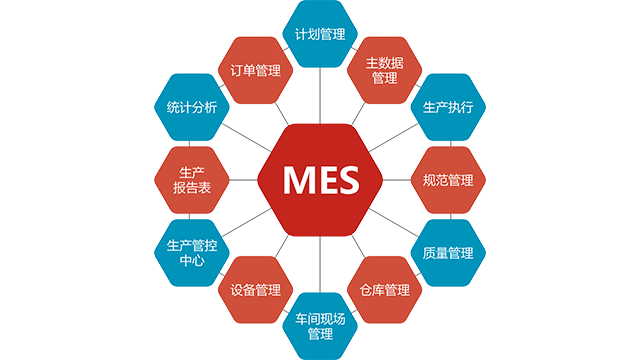
MES系统在工业自动化体系中的另一个关键特点是其***的垂直集成能力,它是连接企业计划层与车间控制层的“信息桥梁”。其特点表现为,向上与ERP系统集成,接收生产计划与物料信息;向下与PLC、DCS、机器人、SCADA等自动化控制系统集成,发送指令并采集实时数据。这种双向、无缝的集成打破了传统企业“信息孤岛”的局面。这一特点所催生的**优势是实现了企业上下层级的协同运作与快速响应。计划变更可以瞬间下达至车间,车间状态也能实时反馈至计划部门,使得整个制造体系能够作为一个整体,对市场变化做出敏捷反应。此外,这一集成特点也是企业迈向工业4.0和智能制造的基石,为未来实现基于CPS的数字化双胞胎、自适应生产和预测性维护等高级应用提供了稳定、可靠的数据流和执行基础。在汽车制造中协调冲压、焊接、总装车间协同。浙江如何挑选MES维护成本
集成视觉检测系统提升质检自动化率。数字化MES平台
MES系统将质量管理从传统的事后检验,前移到事中控制乃至事前预防,实现了质量管理的深度嵌入。系统允许企业预定义完整的质量标准库、工艺参数控制范围和检验规程。在生产过程中,MES不*会自动记录关键的工艺数据,还能强制触发首件检验、巡检、末件检验等质量检查任务,操作员或质检员需根据系统指令执行检验并将结果录入系统。所有与生产相关的作业指导书、设计图纸、工艺文件、标准操作规程等文档,均以电子形式存储在MES中,并可随时下发至指定工位的终端屏幕上。操作工在接收生产任务时,即可查看***的电子化文档,严格按标准作业,从根本上避免了纸质文档易丢失、易过时、易出错的弊端。这种无纸化与流程化的管理方式,不*极大地提升了作业的规范性与准确性,也为新员工的快速培训和企业的知识传承提供了标准化平台。数字化MES平台