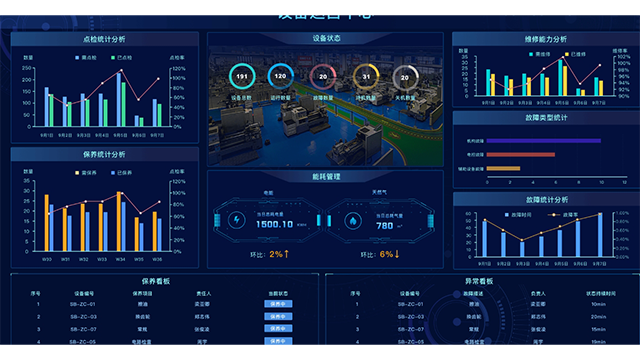
MES系统是企业车间海量数据的“汇聚池”,但其更深层次的特点在于对数据的深度挖掘与智能化分析。它能够自动计算一系列关键绩效指标(KPIs),其中**典型的是设备综合效率(OEE),它能精细量化设备的可用率、性能开动率与合格品率,直观暴露六大损失(故障、换模、空转、速度降低、缺陷、启动损失)。此外,生产周期、在制品库存、物料损耗率等也都是其**监控指标。这一特点将MES从操作执行系统提升为决策支持系统,其带来的根本性优势是驱动企业从经验管理迈向科学管理。管理者可以基于客观数据,清晰地识别生产流程中的瓶颈、浪费和改善机会,从而制定出精细、高效的优化策略,为持续改善活动(如精益生产、TPM)提供了无可辩驳的数据依据,**终实现降本增效的长期目标。
首要挑战是流程梳理与标准化,许多企业的现有生产流程模糊且依赖个人经验,而MES要求将流程固化到系统中。若不在实施前进行彻底的流程优化和标准化,只会让MES固化落后的流程,效果大打折扣。其次,数据质量是生命线,“垃圾进,垃圾出”,如果采集的基础数据(如物料编码、设备状态)不准确、不及时,那么基于这些数据的所有分析和决策都将失去意义。第三,人员抗拒是常见的软性挑战,车间员工可能因改变工作习惯、担心被系统监控或技能跟不上而产生抵触情绪。对此,企业必须进行充分的变革管理,通过培训让员工理解系统价值,并将其作为提升效率的工具而非监视手段。***,持续运维与优化常被忽视,MES上线不是终点而是起点。系统需要专门的团队进行维护,并根据业务变化和数据分析的洞察持续优化应用场景。因此,MES的成功需要企业比较高管理层的坚定支持、业务部门的深度参与、以及一个既懂技术又懂业务的复合型项目团队,才能确保这场深刻的变革平稳落地并持续创造价值。浙江部署MES平台优化食品加工行业原料供应与生产计划匹配。
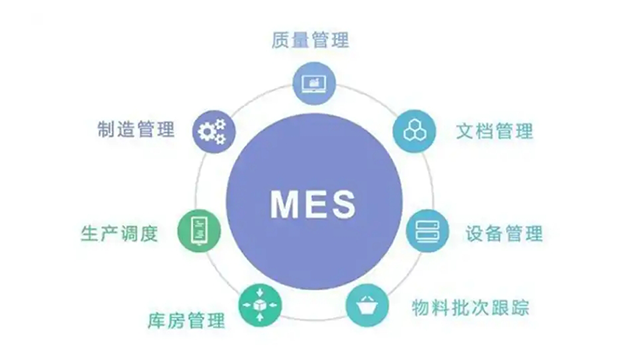
MES建立了贯穿产品全生命周期的“一件一档”数据链。通过扫描条码或RFID,系统能够精确记录每一件产品所使用的物料批次、加工设备、操作人员、工艺参数、检测结果以及生产时间地点。这种精细化的追溯能力,使得在出现质量问题时,能够快速定位问题源头,精细召回受影响产品,极大缩短问题响应时间。同时,它也支持正向追溯,可查询任一物料批次**终被用在了哪些产品上,满足了医药、汽车等高合规性行业的严格要求。它也支持正向追溯,可查询任一物料批次**终被用在了哪些产品上,满足了医药、汽车等高合规性行业的严格要求。
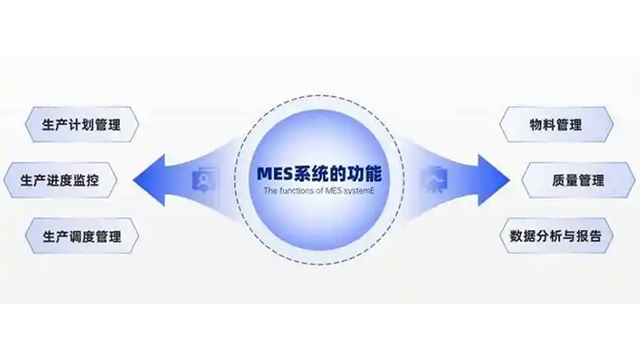
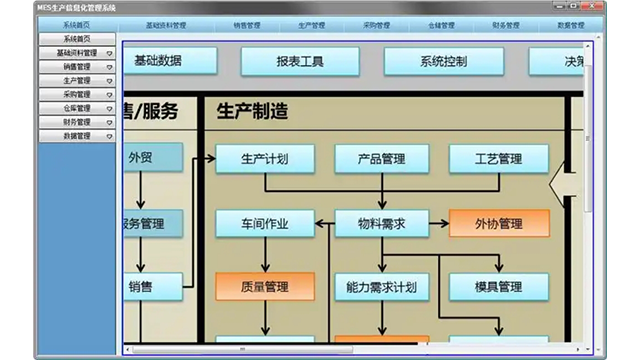
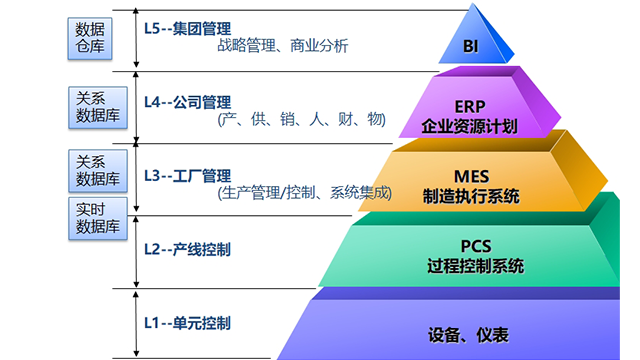
现代MES系统已超越车间边界,具备与供应链上下游高效协同的扩展性特点。通过与企业资源计划(ERP)、供应商关系管理(SRM)乃至客户关系管理(CRM)系统的深度集成,MES能够将车间的实时产能、物料消耗进度和订单完成状态等信息,及时共享给相关方。这一特点所带来的***优势是极大地提升了企业对整个供应链的响应速度与透明度。当客户订单发生变化时,企业可以基于MES提供的精确产能数据,快速给出可靠的交付承诺。同时,物料供应商也能根据实时消耗数据,更精细地安排补货计划,实现准时化供应。这种端到端的协同,有效减少了“牛鞭效应”,降低了整条供应链的库存水平,使企业能够作为一个整体,更敏捷地应对市场波动。主要功能生产调度,将ERP的生产计划分解为可执行的工单,分配资源(设备、物料、人员)。
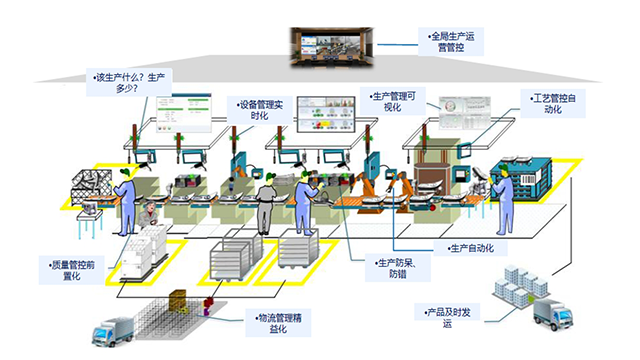
实施MES系统能为制造企业带来***且多方面的效益。首先,它极大地提升了生产透明度,管理者可以实时洞察车间正在发生的每一件事,从“黑箱作业”变为“透明化管理”。其次,它通过精细化的调度和过程控制,减少了设备停机、物料短缺等等待时间,直接提高生产效率和设备利用率。在质量控制方面,MES实现了从事后检测向事中控制和事前预防的转变,有效降低不良品率,减少质量成本。此外,通过无纸化操作和精细的物料追溯,企业能够降低生产成本,并满足行业在产品追溯方面的法规要求,一旦出现问题可快速定位和召回。集成条形码/RFID技术实现物料追溯。浙江工业MES模块
实时采集PLC、传感器数据,可视化展示设备状态与生产进度。浙江数字化MES追溯
MES系统将质量管理从传统的事后检验,前移到事中控制乃至事前预防,实现了质量管理的深度嵌入。系统允许企业预定义完整的质量标准库、工艺参数控制范围和检验规程。在生产过程中,MES不*会自动记录关键的工艺数据,还能强制触发首件检验、巡检、末件检验等质量检查任务,操作员或质检员需根据系统指令执行检验并将结果录入系统。所有与生产相关的作业指导书、设计图纸、工艺文件、标准操作规程等文档,均以电子形式存储在MES中,并可随时下发至指定工位的终端屏幕上。操作工在接收生产任务时,即可查看***的电子化文档,严格按标准作业,从根本上避免了纸质文档易丢失、易过时、易出错的弊端。这种无纸化与流程化的管理方式,不*极大地提升了作业的规范性与准确性,也为新员工的快速培训和企业的知识传承提供了标准化平台。浙江数字化MES追溯