MES系统的质量管理模块具备将质量控制活动“嵌入”到制造流程中的特点,而非传统的事后抽检。其特点在于,它定义了生产全过程中的质量关键控制点,系统会强制或提示操作员在特定工序进行质量数据采集(如尺寸测量、外观检查)或工艺参数记录,并将结果与标准范围进行实时比对。一旦数据超差,系统可立即报警甚至自动暂停生产,防止缺陷流入下道工序。这一特点带来的根本性优势是推动质量管理模式从事后“检验”向事中“控制”和事前“预防”转变。它通过实时拦截缺陷,大幅降低了废品率和返工成本。同时,海量的过程质量数据为SPC统计过程控制提供了支持,有助于早期发现质量波动的趋势,在问题大规模爆发前即采取纠正措施,从根源上提升产品质量水平。实时采集PLC、传感器数据,可视化展示设备状态与生产进度。浙江生产MES系统
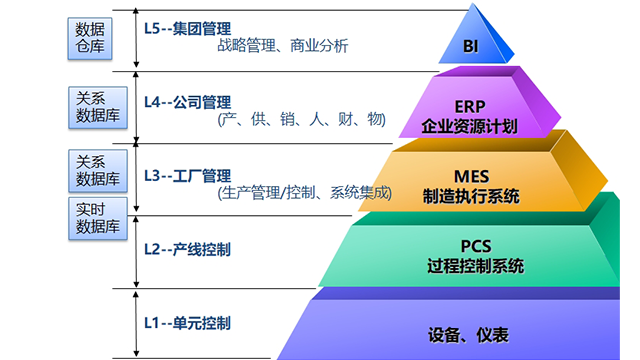
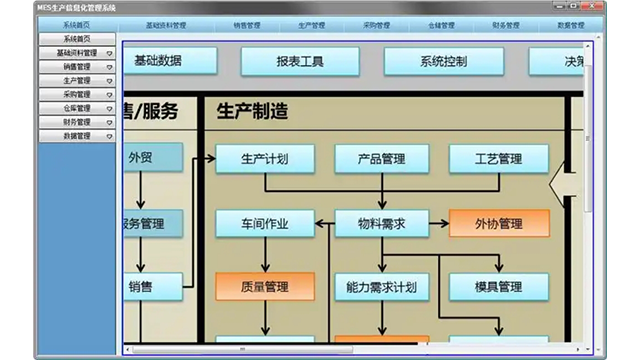
在工业自动化的层级架构中,制造执行系统(MES)居于**枢纽地位,被誉为“制造的指挥系统”。它的**价值在于有效地打通了计划层与控制层之间的信息鸿沟,实现了企业信息的垂直集成。在企业资源计划(ERP)系统层面,制定的是“要生产什么”以及“在什么时候完成”的战略计划;而在车间底层,自动化设备与控制程序则负责执行“如何动作”的物理操作。介于两者之间的MES,则解决了“如何生产”的关键问题。它接收ERP下达的宏观生产订单,并将其分解为详细的、可执行的工单指令,精细下发给具体的生产线、设备或操作人员。同时,它又从自动化设备、传感器和操作员终端实时采集生产数据,将车间的真实状态——如设备效率、物料消耗、产品质量——透明地反馈给管理层。这种承上启下的作用,使得管理决策能够精细触达生产**,同时又将**的实时状况转化为有价值的决策信息,从而形成了一个从计划到执行再到反馈的闭环管理,极大地提升了生产的协同性与整体效率。上海如何挑选MES追溯融合物联网技术实现设备预测性维护。
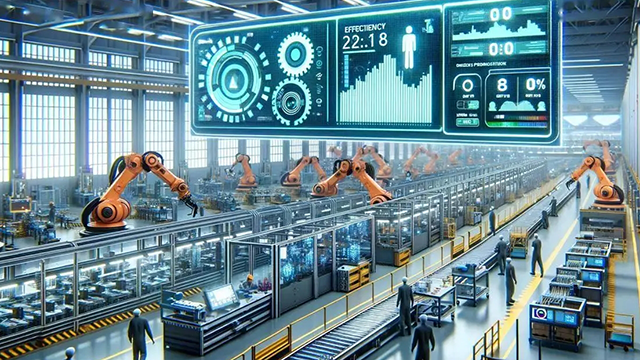
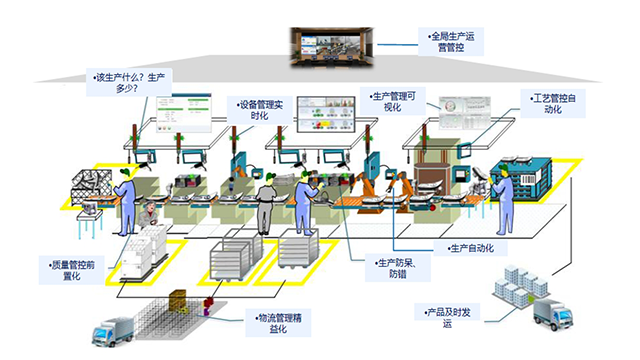
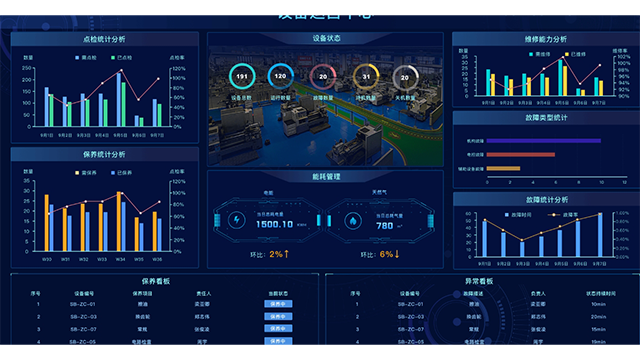
MES通过连接现场的PLC、传感器、条码扫描器等设备,自动、实时地采集大量生产数据,如设备状态、产量、合格率、停机时间等。这些数据被汇聚到系统中,通过电子看板、PC端或移动端,以图表、动画等形式动态展示整个车间的实时运作状况。管理者无需亲临现场,即可一目了然地掌握“哪些设备在运行、生产进度如何、是否存在瓶颈工序”。这种透明化打破了生产过程的“黑箱”,让管理决策从依赖经验转向基于数据。这种透明化打破了生产过程的“黑箱”,让管理决策从依赖经验转向基于数据。
MES系统提供了对人力资源进行精细化管理和效能评估的独特特点。系统通过工位终端登录、任务派发与确认,能够精确记录每个操作员或班组的工作内容、任务开始与结束时间、生产数量以及合格率。这使得员工的绩效衡量不再基于模糊的估算,而是与具体的生产任务和质量结果紧密挂钩。这一特点带来的***优势是实现人力资源的优化配置与公平高效的绩效管理。管理者可以清晰了解每位员工的技能特长与实际工作效率,从而在排班和派工时做到人尽其才。同时,基于数据的绩效评估体系更为客观公正,既能有效激励***员工,也能精细识别需要培训或帮助的个体,为员工的技能培训和职业发展提供明确方向,**终***提升整个组织的人力资源效能。MES是连接企业计划层与控制层的制造执行系统,实现生产全流程数字化管理。
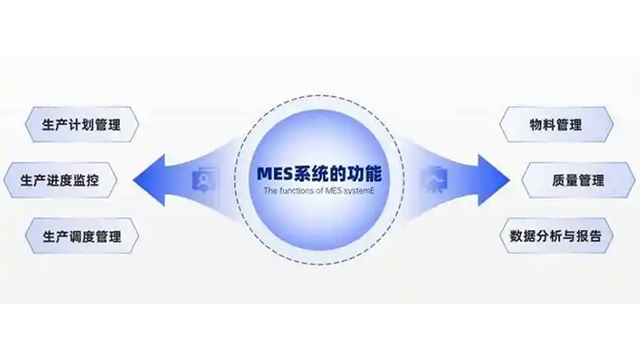
实施MES带来的价值是多维度的。在直接经济效益上,它通过减少停机时间、缩短制造周期、降低在制品库存、提高劳动生产率和产品合格率,直接为企业降本增效。在管理效益上,它减少了纸质文档和人工数据录入,提升了数据准确性和决策速度,增强了企业的市场响应能力与客户满意度。虽然初期投入较大,但其投资回报通常体现在持续的运营成本节约和质量提升上,是一项支撑企业长远发展的战略性投资。虽然初期投入较大,但其投资回报通常体现在持续的运营成本节约和质量提升上,是一项支撑企业长远发展的战略性投资。支持移动端扫码报工与异常提报。江苏标准MES实施
支持ISO/GMP等质量体系认证的文档控制功能。浙江生产MES系统
现代MES系统的一个***特点是其内嵌的规则引擎与自动化响应机制。系统允许管理者预先设定一系列业务规则和触发条件,当生产数据满足这些条件时,MES能够自动执行预设的操作,无需人工干预。这一特点带来的**优势是将员工从重复性、低价值的监控与决策中解放出来,并极大提升响应速度。例如,规则可以设定为:当某台设备的连续运行时间达到维护阈值时,系统自动为其创建预防性维护工单并通知维修部门;当在制品库存水平超过安全上限时,系统自动预警并暂停前道工序的投料;当检测到关键质量参数偏离标准时,系统可自动锁定当前生产批次并通知质量工程师。这种基于规则的自动化,不*减少了人为错误和决策延迟,更使整个制造系统具备了初步的“自主反应”能力,向着智能化运营迈出关键一步。浙江生产MES系统