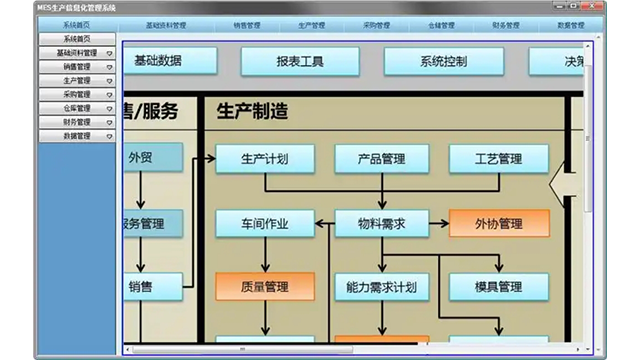
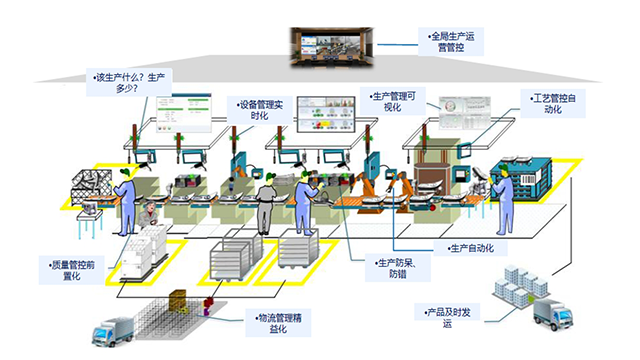
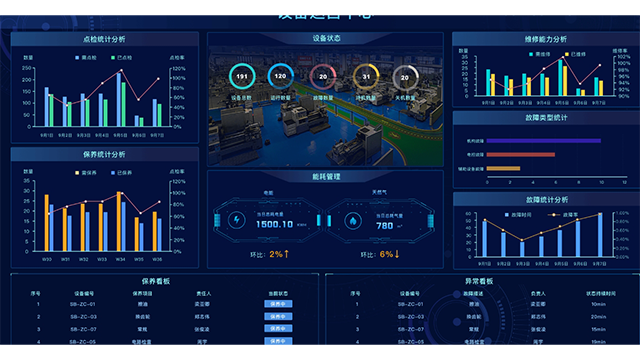
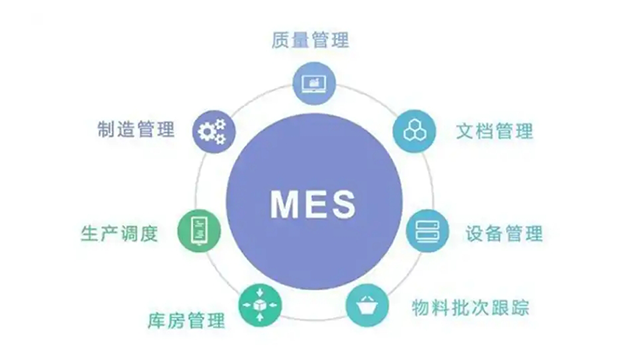
MES系统通常包含多个功能模块,每个模块针对不同的生产管理需求。生产调度模块负责根据ERP下发的生产计划,分解成具体的工单,并分配到相应的设备或生产线。数据采集模块通过传感器、RFID或人工录入等方式,实时收集生产数据,如设备状态、产量、工时等。质量管理模块对生产过程中的关键参数进行监控,确保产品符合质量标准,并支持SPC(统计过程控制)分析。此外,设备管理模块用于监控设备运行状态,预测维护需求,减少非计划停机时间。物料管理模块跟踪原材料、半成品和成品的流动,确保JIT(准时制生产)模式的顺利运行。人员管理模块记录员工的操作记录和绩效数据,优化人力资源分配。报表分析模块提供各类生产KPI(如OEE设备综合效率、生产周期时间)的可视化分析,辅助管理层决策。不同行业的MES功能侧重点不同,例如,电子制造业更关注追溯性和防错,而化工行业则更注重批次管理和合规性。通过工艺参数监控预防机械制造质量缺陷。浙江如何MES平台
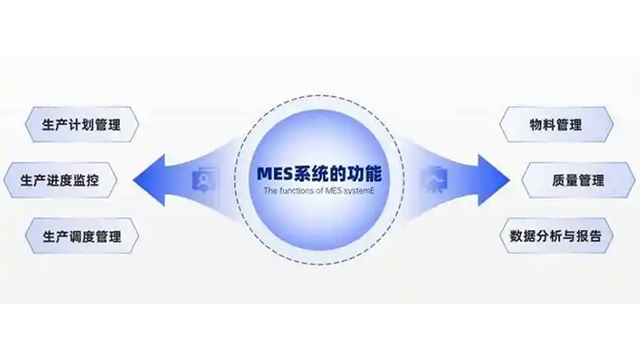
工艺知识图谱的构建与应用,MES整合历史生产数据构建工艺知识图谱。某精密加工企业将刀具寿命、切削参数、表面粗糙度等数据关联,生成工艺决策树36。当加工新型号零件时,系统自动推荐进给速度与主轴转速组合,使试制周期缩短50%。知识图谱持续学习工程师调整记录,准确率随使用时间提升。MES在精密加工中的补偿控制策略,MES通过实时反馈实现加工误差补偿。某光学器件厂在磨削工序中,MES接收在线测量仪的直径偏差数据,自动下发补偿指令至CNC系统。采用PID控制算法动态调整砂轮进给量,将尺寸波动范围从±5μm压缩至±1.5μm3。补偿记录与设备保养周期联动,预测砂轮更换时间。江苏升级MES价格多少主要功能数据分析,生成报表(如良品率、能耗),辅助决策优化。
在传统整车制造领域,多车型混线生产一直是行业难题。随着新能源汽车的快速发展,主机厂需要同时管理燃油车(ICE)、纯电动车(BEV)和插电混动车(PHEV)的共线生产,这对制造执行系统(MES)提出了更高要求。上汽大众MEB工厂的实践,为行业提供了智能化混线生产的典范。智能工位配置实现柔性化生产2025/5/16该工厂MES系统的在于VIN码驱动的智能工位控制技术。当车辆进入工位时:通过RFID或二维码扫描自动识别车辆VIN码 MES实时调取对应车型的工艺参数(如扭矩规格、加注量),自动切换物料配送清单(如燃油车油箱/BEV电池包)动态调整生产线节拍(BEV电池工位额外增加15秒作业时间)这种"一车一单"模式使车型切换时间从传统45分钟压缩至8分钟,远超行业平均水平。
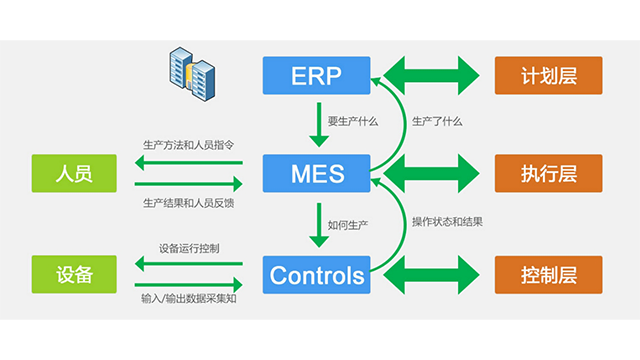
能源管理的精细化监控,MES集成能源管理系统(EMS),追踪设备能耗数据。例如,在化工行业,通过分析反应釜的加热功率与产量关系,识别低效设备并优化工艺参数,降低单位产品能耗8%-15%。系统还可设定碳排放阈值,支持可持续生产目标。供应链协同的可视化平台,MES与供应商管理系统(SRM)集成,实现原材料库存与生产进度的动态匹配。例如,在快消品行业,系统根据实时产能预测原料需求,自动触发供应商补货订单,缩短供应链响应周期25%以上,同时降低库存持有成本。MES是连接企业计划层与控制层的制造执行系统,实现生产全流程数字化管理。
数字孪生技术在MES中的应用,通过构建虚拟产线数字孪生模型,MES可模拟不同生产场景。例如,在航空制造中,模拟新工艺参数对复合材料成型质量的影响,优化实际生产参数,减少试错成本。数字孪生还能实时映射设备状态,辅助故障根因分析。跨系统集成中的API与中间件技术 现代MES采用RESTful API、OPC UA协议与ERP、PLM、WMS等系统对接。例如,汽车行业通过ESB(企业服务总线)实现MES与SAP ERP的工单同步,确保物料需求计划(MRP)与车间执行数据的一致性,减少信息孤岛导致的库存偏差20%-40%。实时采集PLC、传感器数据,可视化展示设备状态与生产进度。优化MES看板
可通过SPC统计分析提升产品合格率,降低质量风险。浙江如何MES平台
MES与ERP的集成实现了计划与执行的无缝衔接。ERP系统下达的年度生产计划、月度主生产计划(MPS)需要通过MES分解为具体的日计划、班次计划甚至小时计划。在实际运行中,MES会实时采集生产进度、设备状态、质量数据等信息反馈给ERP,使计划部门能够动态调整生产排程。例如,当MES监测到某关键设备突发故障时,会立即触发ERP的重排程算法,重新分配后续生产任务。在物料管理方面,MES通过实时库存监控和物料消耗追踪,可以触发ERP的采购申请,实现JIT物料供应。这种双向数据流使企业的计划准确率提升30%以上。浙江如何MES平台