
- 品牌
- 西郊橡塑,上海西郊
- 型号
- 齐全
- 材质
- 组合密封垫片,天然橡胶,硅橡胶,氟橡胶,丁腈胶,乙丙胶
- 特殊性质
- 耐磨损,耐高温,耐腐蚀,耐高压
- 加工定制
- 是
- 用途
- 电器密封,汽车密封,阻燃密封,水封,机械用密封,门窗密封,油封,装饰密封,喷涂密封
食品和制药工业对耐高温橡胶密封件有特殊卫生要求。食品加工设备如高压灭菌锅、蒸煮罐、烘烤隧道等,密封件需要耐受高温蒸汽或热空气,同时符合食品接触材料法规,不能释放有害物质,不能污染食品,且易于清洗。制药设备的反应釜、干燥箱、灌装线等,密封件需要耐受高温灭菌,通常要求能够承受121℃以上的饱和蒸汽反复消毒,材料需要通过USP Class VI或FDA相关测试。这些行业通常要求供应商提供材质证明、检测报告和符合性声明。硅橡胶因无色无味、耐高温且易于清洁,在这些领域应用较多,但需要控制催化剂的残留和挥发份。生产工艺需要特别注意清洁,防止外来污染。有时候客户会要求使用特定颜色的材料以便识别,或要求在密封件上模压追溯标识。服务食品医药行业的橡胶制品厂,其质量管理体系通常需要获得ISO13485等专业认证。耐高温橡胶密封件在高温冶金设备的密封上有价值。比较好的耐高温橡胶密封件型号
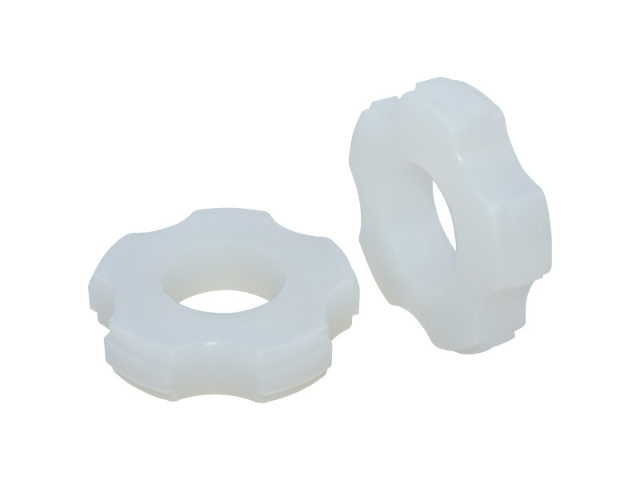
在耐高温橡胶密封件的应用领域中,汽车工业占据了重要位置。现代汽车发动机舱内温度环境复杂,涡轮增压器周边温度可达200℃以上,排气系统相关部件的密封件需要耐受高温尾气冲击。气缸盖垫片、进气歧管密封圈、涡轮增压器密封环等部件不但要承受高温,还要应对振动和介质侵蚀。随着新能源汽车发展,驱动电机轴承密封、电池冷却系统密封等新型应用场景对密封件提出了不同的耐温要求,工作温度范围通常在-40℃至150℃之间,且需要兼顾电绝缘性能。商用车领域,重型卡车的制动系统、排气处理装置的密封件往往需要承受更严酷的温度循环和机械应力。橡胶制品厂在服务汽车行业客户时,需要深入理解不同总成系统的工况特点,提供与设计寿命相匹配的密封解决方案,同时满足汽车行业对VOC释放、气味等方面的特殊标准。比较好的耐高温橡胶密封件型号耐高温橡胶密封件可满足高温清洁用品的密封需求。
总而言之,橡胶制品厂生产耐高温橡胶密封件是一个涉及多学科知识和多环节协作的综合性制造过程。它从材料科学出发,需要深入理解不同聚合物的分子结构与其耐热性、耐介质性等性能的关联;延伸至配方设计,即如何通过选择、组合和优化各种原材料,获得满足特定性能指标的混炼胶;进而深入到工艺工程领域,包括混炼、预成型、硫化等工序的工艺参数制定和设备操作;再扩展到质量控制体系,确保从原材料到成品的每个环节都有相应的检验和监控;面向市场应用,需要理解不同行业客户的工况需求,提供合适的产品和必要的技术支持。每个环节都包含大量的细节和经验积累,例如硫化温度和时间曲线的微小调整可能对产品压缩变形产生可察觉的影响;模具流道尺寸的优化可能节省可观的胶料成本。工厂的竞争力正是建立在对这每一个环节的细致把控和持续优化之上。通过不断地在实践中学习、改进,将技术经验固化到流程和标准中,橡胶制品厂才能持续地为客户提供能够可靠工作在高温环境下的密封产品,在市场中建立起自己的信誉和地位。这个过程永无止境,因为材料在进步,工艺在发展,客户的需求也在不断演变。
质量检测体系覆盖了从原材料入厂到成品出厂的全过程。原材料进厂时,需要对每批生胶、炭黑、助剂等进行抽样检测,项目包括水分、灰分、挥发分、粒径分布等指标,确保符合采购标准。混炼胶需要检测门尼粘度、硫化特性等工艺性能。预成型坯料需要抽查尺寸和重量。硫化后的产品需要进行外观检查、尺寸测量、硬度测试等常规检验。定期抽样进行全性能测试,包括高温老化后的物理性能变化、压缩变形、耐介质性能等。检测设备需要定期校准,确保测量结果准确可靠。检测数据应该被系统地记录和分析,用于监控生产过程稳定性。对于不合格品,需要建立追溯和处理程序,分析原因并采取纠正措施。橡胶制品厂通常会根据客户要求和产品规格,制定相应的检验规范和抽样计划,确保出厂产品符合约定标准。检测报告是产品质量的重要证明文件。耐高温橡胶密封件在高温康复用品的密封中可靠。
橡胶制品厂根据产品特性和产量需求,选择合适的成型设备。模压成型是常用的方法,设备投资相对较低,适用于中小批量生产,产品范围从简单O形圈到复杂结构件都可以生产。注射成型效率更高,胶料通过螺杆塑化后注入模腔,适合大批量生产,产品尺寸稳定,飞边少,但设备投资大。挤出成型用于连续长度的密封条生产,截面形状通过口型板控制,后续可能需要硫化罐硫化或微波连续硫化。传递模压介于模压和注射之间,胶料先在加料室加热塑化,然后通过柱塞传递到模腔,适合带有嵌件或结构复杂的产品。旋转成型用于大型中空制品,如橡胶辊。不同的成型方法对胶料配方和工艺参数有不同的要求,橡胶制品厂需要根据订单情况灵活选择生产方式。设备的自动化程度也在不断提高,机械手取件、自动修边、在线检测等技术的应用,提高了生产效率和一致性。设备选型和配置反映了厂家的生产能力和技术水平。耐高温橡胶密封件能保证高温蒸汽发生器的密封性。比较好的耐高温橡胶密封件型号
耐高温橡胶密封件能确保高温测量设备的密封性。比较好的耐高温橡胶密封件型号
混炼胶的存放和加工准备对后续生产有实际影响。混炼好的胶料通常不会立即使用,需要停放一段时间让其性能稳定,这个过程称为“停放”或“熟成”。停放时间根据胶料类型不同,一般在4小时到72小时之间。停放过程中,配合剂进一步分散均匀,内应力得到松弛,胶料门尼粘度趋于稳定。停放环境需要控制温湿度,避免胶料表面结露或吸附灰尘。使用前,胶料可能需要进行“返炼”,即在开炼机上薄通几次,恢复其塑性和均匀性,但返炼过度可能导致胶料早期硫化。返炼工艺需要根据胶料种类和停放时间调整,经验丰富的操作工能够通过胶料的手感和外观判断合适的返炼程度。对于多批次混炼的胶料,可能需要并批使用,确保大订单产品性能一致。混炼胶的可加工时间(焦烧时间)需要在生产计划中考虑,避免胶料在加工前发生早期硫化而报废。良好的胶料管理是连续稳定生产的前提。比较好的耐高温橡胶密封件型号
上海西郊橡胶制品厂在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在上海市等地区的橡塑中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,上海西郊橡胶供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!


橡胶制品厂根据产品特性和产量需求,选择合适的成型设备。模压成型是常用的方法,设备投资相对较低,适用于中小批量生产,产品范围从简单O形圈到复杂结构件都可以生产。注射成型效率更高,胶料通过螺杆塑化后注入模腔,适合大批量生产,产品尺寸稳定,飞边少,但设备投资大。挤出成型用于连续长度的密封条生产,截面形状通过口型板控制,后续可能需要硫化罐硫化或微波连续硫化。传递模压介于模压和注射之间,胶料先在加料室加热塑化,然后通过柱塞传递到模腔,适合带有嵌件或结构复杂的产品。旋转成型用于大型中空制品,如橡胶辊。不同的成型方法对胶料配方和工艺参数有不同的要求,橡胶制品厂需要根据订单情况灵活选择生产方式。设备的自动化程...
- 绿色环保耐高温橡胶密封件什么材料 2026-11-16
- 制作耐高温橡胶密封件型号 2026-11-14
- 材料耐高温橡胶密封件密封件 2026-11-09
- 供应耐高温橡胶密封件常见问题 2026-11-09
- 加工耐高温橡胶密封件助剂 2026-11-03
- 比较好的耐高温橡胶密封件型号 2026-11-03
- 比较好的耐高温橡胶密封件销售 2026-10-31
- 现代耐高温橡胶密封件类型 2026-10-26
- 产地耐高温橡胶密封件效果 2026-10-23
- 哪里有耐高温橡胶密封件功能 2026-10-21
- 靠谱的耐高温橡胶密封件报价 2026-10-12
- 加工耐高温橡胶密封件联系人 2026-10-10
- 一次性耐高温橡胶密封件机械设备 2026-10-09
- 耐高温橡胶密封件大概 2026-10-06
- 市场耐高温橡胶密封件检测 2026-10-06
- 耐高温橡胶密封件产品 2026-10-06

- 制造真空橡胶密封圈特质 11-18
- 便宜的橡胶组合密封件检测 11-18
- 加工饮水机用橡胶管定制生产厂家 11-18
- 认可食品级橡胶密封件类型 11-18
- 吉林橡胶密封垫片效果 11-18
- 重庆橡胶异形密封件机械设备 11-17
- 本地耐油橡胶密封圈生产 11-17
- 安徽橡胶防尘罩什么材料 11-17
- 一次性耐高温橡胶密封件密封条 11-17
- 吉林工业设备橡胶密封件定制类型 11-17