
- 品牌
- 邦玺
- 型号
- 齐全
- 材质
- 不锈钢,铝壳
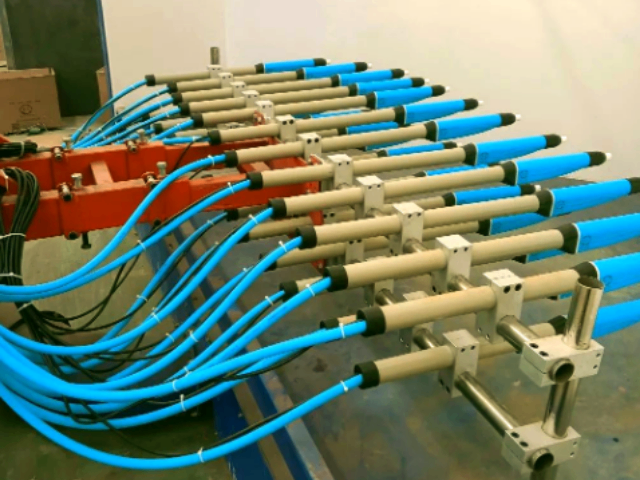
分类:喷枪按其用途可分为手提式喷粉枪,固定式自动喷粉枪,圆盘式喷枪等;按带电形式分为内带电枪和外带电枪;按其扩散机构形式可分为***式枪、反弹式枪、二次进风式枪、离心旋杯式枪等。2、喷涂效率:喷粉枪的带电机构形式是提高喷涂效率很关键的因素。从总体上来讲喷粉设备的**就是喷枪和充电系统。就市场而言,电晕式喷枪所占的比例极大,这是因为采用高压电晕放电的方式对粉末进行充电所具有的比较大的好处就是,能够喷涂现今所有种类的热固性粉末涂料,并且能获得非常好的效果。其优点主要表现在优良的稳定性,上粉率和上粉速度等。66. 静电喷涂,让产品的每一个角落都充满魅力。山西静电喷涂制品代理品牌
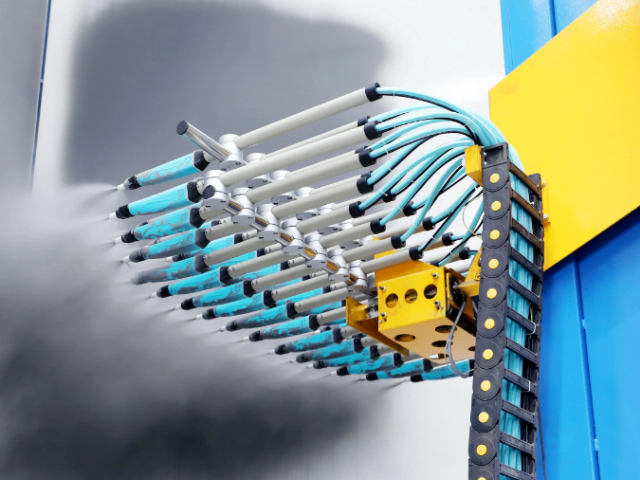
粉末和空气混合物的速度和梯度速度梯度是喷枪出口处的粉末空气混合物的速度与喷涂距离之比,在一定喷涂时间内,随着喷涂梯度的增大膜厚将减小。4、喷涂距离喷涂距离是控制膜层厚的一个主要参数.一般控制在距工件10~25厘米,多由喷枪形式来决定.5、喷涂时间喷涂时间与喷涂电压、喷涂距离、喷涂量等几项参数是相互影响当喷涂时间增加及喷涂距离很大时,喷涂电压对膜厚极限值的影响减小。随着喷粉时间的增加,喷粉量对膜厚的增长率的影响***减小。无锡比较好的静电喷涂制品3. 每一件静电喷涂制品都蕴含着我们对完美的追求。
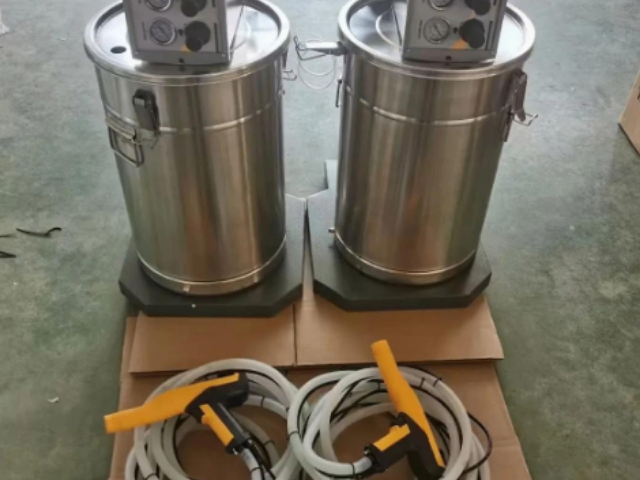
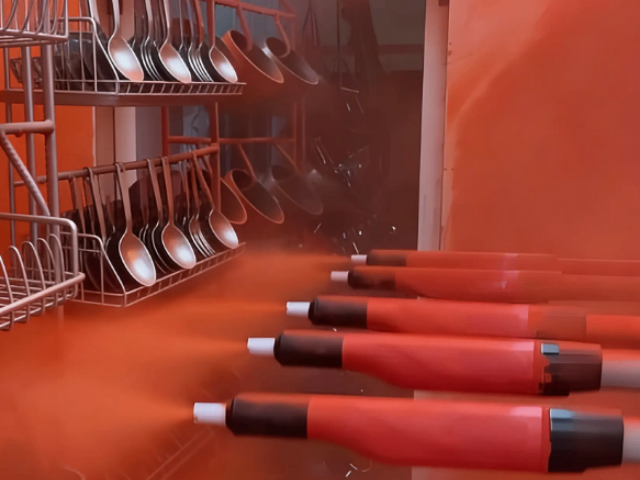
这是粉末涂装中目前发展最快的一种重要施工工艺。1)基本原理在喷枪与工件之间形成一个高压电晕放电电场,当粉末粒子由喷枪口喷出经过放电区时,便补集了大量的电子,成为带负电的微粒,在静电吸引的作用下,被吸附到带正电荷的工件上去。当粉末附着到一定厚度时,则会发生"同性相斥"的作用,不能再吸附粉末,从而使各部分的粉层厚度均匀,然后经加温烘烤固化后粉层流平成为均匀的膜层。2)粉末静电喷涂工艺流程典型的粉末静电喷涂(金属)工艺流程如下:上件→脱脂→清洗→去锈→清洗→磷化→清洗→钝化→粉末静电喷涂→固化→冷却→下件
外形测量法"在此方法中,通过高灵敏探针的偏移来记录表面形状。由此可快速区别由缩孔、***或脏污物引起的粗糙、桔皮以及流动不佳引起。2、避免桔皮的发生在新设备制造涂装中,涂层外观变得越来越重要。因此,涂料工业的主要目标之一是根据用户的**终要求使涂料性能达到比较好,这其中也包括表面外观满意。表面状况通过颜色、光泽、雾影度和表面结构等因素影响视觉效果。光泽和映象清晰度常用于控制涂层的外观。然而即使用对光泽度很高的涂膜,其表面的波动度也影响着整个涂膜的外观,同时认为光泽测量也控制不了波动的视觉效果,这种效应也被称为"桔皮"。桔皮或微波动是尺寸大小在0.1mm~10mm之间的波纹状结构。在高光泽的涂层表面,人们可看到波状、明暗相间的区域。要指出的是有时为了遮盖底材的表面缺陷或者获得特殊的涂层表面外观,而有目的的设计一定的波动度或波纹结构。43. 静电喷涂制品,让产品更加符合环保要求。
电介质的分子结构可分为极性分子和非极性分子二种。极性分子组成的电介质在受外加电场作用时,显示出电性;非极性分子组成的电介质在外好。涂料经喷嘴雾化后喷出,被雾化的涂料微粒通过***口的极针或喷盘、喷杯的边缘时因接触而带电,当经过电晕放电所产生的气体电离区时,将再一次增加其表面电荷密度。这些带负电荷的涂料微粒的静电场作用下,向导极性的工件表面运动,并被沉积在工件表面上形成均匀的涂膜。喷粉工艺也称粉沫涂装,是近几十年迅速发展起来的一种新型涂装工艺,所使用的原料是塑料粉末。早在四十年代有些国家便开始研究实验,但进展缓慢。1954年德国的詹姆将聚乙烯用流化床法涂覆成功,1962年法国的塞姆斯公司发明粉静电喷涂后,粉末涂装才开始在生产上正式采用,近几年来由于各国对环境保护的重视,对水和大气没有污染的粉末涂料,得到了迅猛发展。95. 静电喷涂制品,让产品更加符合环保要求。高新区静电喷涂制品包括什么
73. 专业团队打造,静电喷涂制品品质有保障。山西静电喷涂制品代理品牌
粉末静电喷涂(板材)工艺流程如下:板吊挂→预热导电→静电喷涂(底涂)→热熔固化→冷却→卸板3)影响粉末静电喷涂质量的主要因素粉末静电喷涂中,影响喷涂质量因素除了工件表面前处理质量的好坏以外,还有板材的含水量、喷涂时间、喷枪的形式、喷涂电压、喷粉量、粉末导电率、粉末粒度、粉末和空气混合物的速度梯度等。1、粉末的电阻率粉末的电阻率在1010~1016欧姆/厘米较为理想,电阻率过低易产生粉末再分散,电阻率过高会影响涂层厚度。2、喷粉量在喷涂开始阶段,喷粉量的大小对膜厚有一定的影响,一般喷粉量小,沉积率高。喷粉量一般控制在50克/分到1000克/分范围内。山西静电喷涂制品代理品牌
苏州邦玺电子有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在江苏省等地区的传媒、广电中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来苏州邦玺电子供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!


目的:将喷涂后的粉末固化到工件表面上。工艺步骤:将喷涂后的工件至于200℃左右的高温炉内20分钟(固化的温度与时间根据所选粉末质量而定,特殊低温粉末固化温度为160℃左右,更加节省能源),使粉末浓融、流平、固化。涂层杂质常见杂质主要来源于喷粉环境中的颗粒,以及其他各种因素引起的杂质,现概括如下。1、固化炉内杂质。解决方法是用湿布和吸尘器彻底清洁固化炉的内壁,重点是悬挂链和风管缝隙处。如果是黑色大颗粒杂质就需要检查送风管滤网是否有破损处,有则及时更换。2、喷粉室内杂质。主要是灰尘、衣物纤维、设备磨粒和喷粉系统积垢。解决方法是每天开工前使用压缩空气吹扫喷粉系统,用湿布和吸尘器彻底清洁喷粉设备和喷粉...
- 鼓楼区附近哪里有静电喷涂制品 2026-10-28
- 浙江认可静电喷涂制品 2026-10-28
- 溧水区国产静电喷涂制品 2026-10-28
- 山西哪里有静电喷涂制品 2026-10-28
- 工业静电喷涂制品大概价格多少 2026-10-28
- 相城区认可静电喷涂制品 2026-10-28
- 山西静电喷涂制品代理品牌 2026-10-28
- 工业静电喷涂制品 2026-10-27
- 雨花台区静电喷涂制品技术指导 2026-10-27
- 河北静电喷涂制品常用知识 2026-10-27
- 虹口区国产静电喷涂制品 2026-10-26
- 六合区静电喷涂制品咨询 2026-10-26
- 太仓静电喷涂制品图片 2026-10-26
- 北京静电喷涂制品管理 2026-10-26
- 徐州静电喷涂制品有哪些 2026-10-26
- 黄浦区哪里有静电喷涂制品 2026-10-26

- 福建认可绝缘材料 10-28
- 浙江认可静电喷涂制品 10-28
- 溧水区国产静电喷涂制品 10-28
- 山西哪里有静电喷涂制品 10-28
- 包装材料 10-28
- 工业静电喷涂制品大概价格多少 10-28
- 相城区认可静电喷涂制品 10-28
- 信息绝缘材料商家 10-28
- 江苏包装材料代理品牌 10-28
- 哪些绝缘材料常用知识 10-28