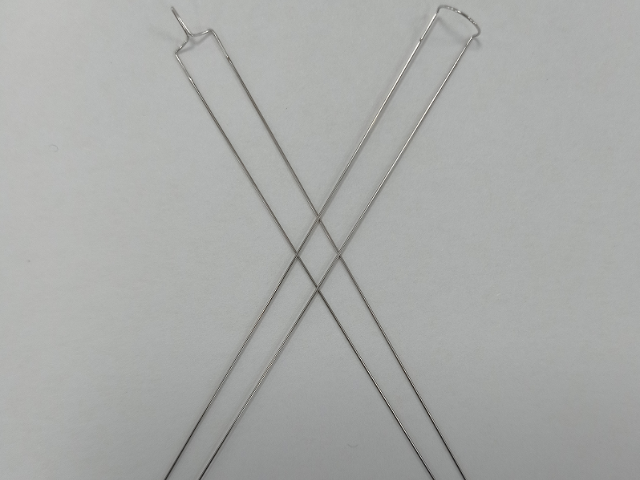
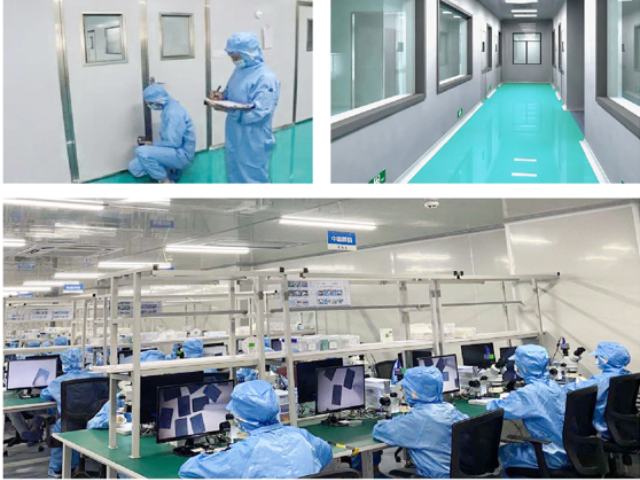
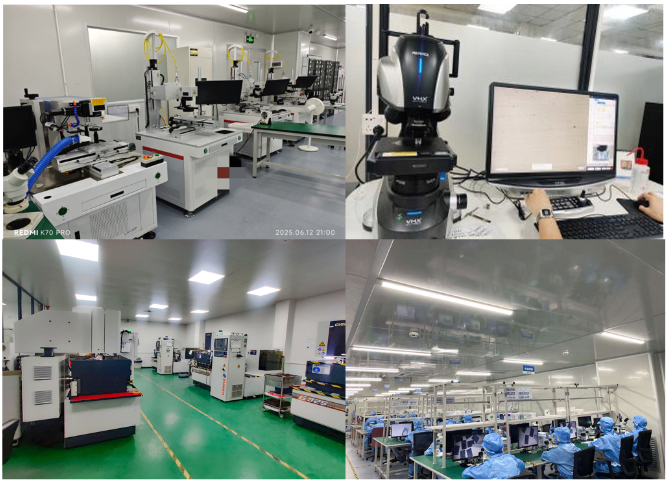
等离子刀手柄内部的电气绝缘设计是确保器械使用安全的重点工程环节,涉及材料选择、结构设计和组装工艺三个层面。从材料角度,PEEK(聚醚醚酮)是目前**主流的绝缘材料选择——它兼具高介电强度(约500 V/μm,3.5 mm厚可达UL 94 V-0等级)、耐高温(连续使用温度260°C)和耐反复灭菌(高温高压灭菌1000次以上性能稳定),同时具有优良的生物相容性和易于注塑成型的加工性能。陶瓷也是可选方案,但脆性使其在跌落冲击下容易碎裂,使用场景受限。在结构设计上,绝缘层与导体之间的配合设计需要考虑装配公差和热膨胀失配——过盈配合可以保证界面的紧密接触,但热膨胀系数差异过大时可能在温度循环中产生微间隙,影响绝缘可靠性;间隙配合则需要通过粘接或包覆固定来补偿。组装工艺中,真空浸渍(将组装好的手柄内部抽真空后填充绝缘灌封胶)能够消除内部空隙中的空气(空气的介电强度只为固体绝缘材料的约1/30),明显提升整体绝缘性能。组装完成后的绝缘性能逐件检验(而非只抽样检验)是医疗级等离子刀手柄质量控制的标准要求。医用铂铱电极导电稳定,临床手术使用更可靠。耐磨损铂铱合金等离子电极采购
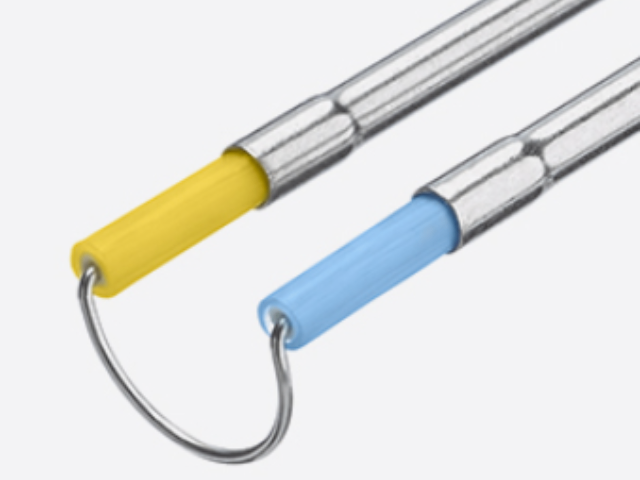
妇科领域应用等离子刀电极主要集中在子宫腔内手术(宫腔镜手术),包括子宫肌瘤切除、子宫内膜去除、子宫纵隔切开和宫腔粘连分离等。宫腔镜下等离子手术相较于传统电刀的优势与泌尿外科的逻辑类似——双极等离子系统使用生理盐水作为膨宫介质,术中视野清晰,且避免了单极电切时冲洗液吸收导致电解质紊乱的风险。铂铱合金电极在宫腔镜手术中通常呈环形或针状形态:环形电极(Loop)用于切除子宫黏膜下肌瘤和大块组织,将瘤体分块切除后取出;针状或钩状电极则用于精细切割——子宫纵隔切开时用针状电极在子宫前后壁之间的纵隔组织上开槽,深度需精确控制以避免子宫穿孔。子宫穿孔是宫腔镜手术**严重的并发症之一,电极尖头处的精确操控性和外科医生的触觉反馈是防止穿孔的关键——电极过尖、推进力量过大或在视野盲区推进均可能导致子宫壁穿孔,一旦发生穿孔需立即停止手术并根据穿孔大小和位置进行相应处理。耐磨损铂铱合金等离子电极采购公司具备电镀工艺,优化铂铱电极表面处理效果。
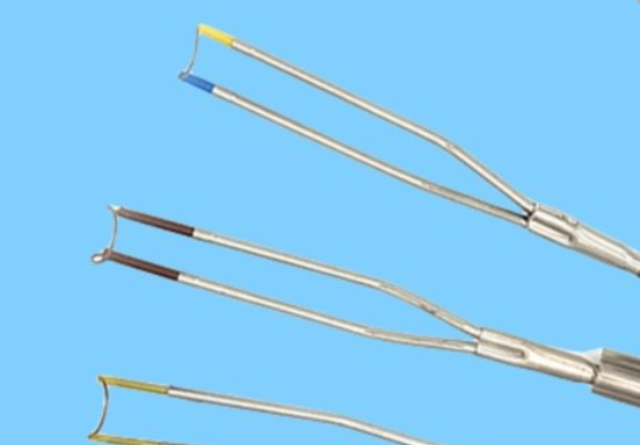
铂铱合金的精密加工涉及熔炼、拉丝、焊接和表面精加工等多个工序,每个环节的工艺控制都影响电极的性能和安全性。医用级铂铱合金的熔炼通常采用真空感应熔炼(VIM)工艺,在高真空和惰性气氛保护下进行,避免氧化夹杂和气体杂质(O、H、N)的引入——气体杂质含量过高会降低合金的延展性和耐疲劳性能。拉丝工序将锭坯逐步冷拉至电极所需的细丝直径(常见0.3mm至0.8mm),中间穿插退火处理以消除加工硬化、拉丝润滑剂残留也需要通过严格的清洗工艺去除。电极尖头处(放电工作区域)的加工精度要求高——尖头处的曲率半径、表面粗糙度和几何对称性直接影响等离子弧的稳定性和能量分布的均匀性。部分高级等离子刀电极采用电火花线切割(EDM)加工尖头处,确保较高的尺寸精度和光洁度。焊接方面,等离子刀手柄内部的电气连接通常采用银基焊料或激光焊接将铂铱丝与导线连接,焊点质量直接影响电路的可靠性和发热情况。加工全程需要执行严格的过程检验和环境控制,防止异物污染和交叉污染。
等离子消融手术中,电极尖头处的瞬时温度是决定消融效果的重点参数,也是考验材料耐热能力的试金石。尽管等离子消融被称为"低温消融"(相比激光或射频消融),电极尖头处的实际工作温度仍可达到300°C至600°C,局部峰值温度甚至可能超过700°C。在这种温度级别下,电极材料的熔点、热稳定性和高温力学性能成为限制因素。铂的熔点为1768°C,铱为2446°C,两者的合金在正常工作温度范围内(约40%熔点温度以下)处于固相稳定状态,不存在相变或晶粒粗化的风险。铂铱合金在此温度区间的高温强度(以高温屈服强度衡量)仍能保持在室温强度的60%至80%水平,保证电极在高温下不发生软化塌陷。此外,高温环境中铂铱合金的氧化倾向极低——铱在高温下形成的氧化铱(IrO₂)薄层虽然稳定性低于氧化铝等钝化膜,但其挥发性极低,不会因持续高温造成氧化层耗竭。反复热循环(从室温到工作温度再到室温)是加速老化测试中关注的重点工况,合格电极在模拟500次使用循环后,其外观、尺寸和放电特性应无明显变化。铂铱合金特性让医用铂铱电极,具备良好的耐用性能。
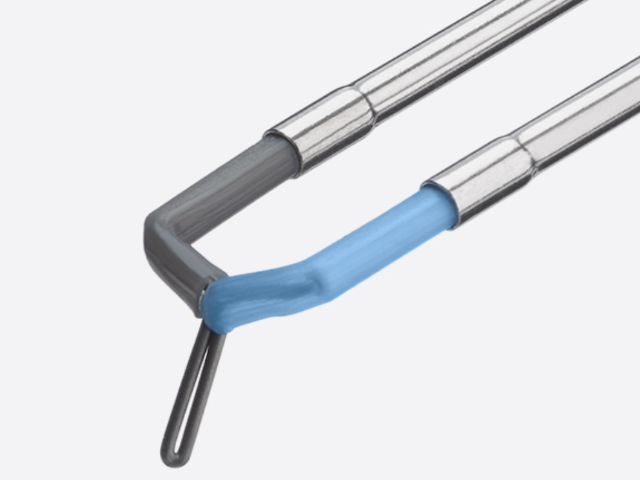
等离子刀电极的工作本质是在电极尖头处与组织之间建立可控的等离子体放电通道(等离子体鞘层),通过带电粒子碰撞产生的热效应实现组织消融或切割。这一过程涉及复杂的电学和热学耦合,对电极材料的放电特性有严苛要求。评价放电稳定性的重点指标包括:起弧电压(电弧引燃所需的~低电压,通常100V至300V之间)、维持电压(持续消融过程中的稳定电压)、以及电压波动幅度(稳定放电时电压的峰峰值,理想应控制在±10%以内)。铂铱合金的放电特性高度稳定——在额定的功率范围内,其起弧电压和维持电压几乎不随使用次数增加而漂移,保证了手术过程中能量输出的可重复性。电压波动过大会导致消融效果的忽强忽弱,影响外科医生对组织去除量的判断,甚至引发局部过度碳化。与钨电极相比,铂铱电极的二次电子发射特性使等离子鞘层的建立更为平稳,减少了弧光漂移(arc wandering)现象,有助于维持精确可控的消融轨迹。部分高级等离子手术系统在电极手柄内集成了电压和电流实时监测模块,通过闭环反馈控制进一步稳定能量输出。医用铂铱电极供货稳定,适配客户批量采购需求。医用等离子电极刀铂铱电极加工
医用铂铱电极结构设计,贴合临床手术操作需求。耐磨损铂铱合金等离子电极采购
等离子刀铂铱电极的制造工艺涉及贵金属加工、精密焊接和医疗级组装等多个技术领域,工艺变更的控制是制造商质量管理体系中持续合规维护的重要组成部分。等离子刀电极的主要工艺变更场景包括:原材料供应商或牌号变更(铱含量调整、供应商更换)、加工工艺变更(拉丝道次变化、热处理参数优化、焊接设备升级)、尺寸规格变更(尖头处几何形状重新设计)、灭菌方式变更(从环氧乙烷改为高温高压或伽马辐照灭菌)以及生产场地变更。变更控制流程的第一步是影响评估——评估变更对产品安全性、有效性和注册技术文件的影响范围,区分重大变更和微小变更。重大变更通常需要补充注册申报(如向NMPA提交产品变更申请)或备案(如内部工艺验证证明等效性)。变更验证需要覆盖的测试项目通常包括:设计验证(尺寸和功能)、原材料和成品性能测试、灭菌验证(若涉及灭菌方式变更)、以及生物相容性重新评估(若材料或表面处理发生改变)。工艺变更的验证批次通常不少于3批,且验证数据应覆盖变更后的稳态生产条件,而非只验证变更过渡期的中间状态。耐磨损铂铱合金等离子电极采购
汕尾市栢科金属表面处理有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在广东省等地区的电子元器件中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,汕尾市栢科金属表面处供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!