等离子刀电极的使用寿命涉及两个维度:电气使用寿命(以消融剂量或激发时长计量)和机械使用寿命(以灭菌循环次数计量),两者共同决定了器械的整体可用周期。电气使用寿命主要受制于尖头处材料的溅射损耗——每次消融激发过程中,高能等离子粒子从电极表面剥离(溅射)微量金属原子,长期累积后尖头处直径逐渐增大(正向增值)或发生形状钝化。铂铱合金的溅射率(单位入射粒子能量对应的原子损失数)在常用射频能量范围内极低(<0.1原子/离子),在正常使用条件下,尖头处直径在额定使用寿命内的几何变化量应控制在原始尺寸的±5%以内。机械使用寿命方面,可重复使用型等离子刀电极需要耐受高温高压灭菌(134°C,2 atm,15至30分钟)的反复热冲击而不发生软化、变形或表面裂纹。铂铱合金的热膨胀系数适中(≈8.9×10⁻⁶/°C),与常见的手柄金属部件(不锈钢≈16×10⁻⁶/°C,钛≈9×10⁻⁶/°C)之间的热失配在可接受范围内,灭菌热循环不会在焊接或连接界面引入过大的热应力。部分一次性使用电极的设计则更侧重于保证刚开始使用的性能颠峰状态和100%无菌保证,不重点关注材料的利用率但简化了质量管理体系。医用铂铱电极规格齐全,可根据需求定制加工。Pt75Ir25 等离子电极
疼痛医学中,等离子刀用于神经消融(neurotomy/neurectomy)是一种针对慢性疼痛的微创介入治辽手段,通过消融阻断目标感觉神经的传导功能来实现镇痛效果。常见适应证包括:脊神经后支内侧支消融(用于小关节源性腰痛)、肋间神经消融(用于胸壁疼痛或开胸术后疼痛)、三叉神经周围支消融(用于三叉神jing痛)、以及腹横肌平面阻滞相关神经消融。神经消融对等离子刀电极的要求侧重于精确性和可控性——需要只破坏目标神经分支而尽可能减少对邻近运动神经和血管的损伤。电极尖头处通常选用超细规格(0.3mm至0.5mm)以实现精确的组织穿透,消融功率也控制在较低范围(30W至60W),只需消融约1cm至2cm长度的神经节段即可达到满意的阻断效果。治辽过程在X射线(CT或tou视)引导下进行,电极尖头处需精确定位于神经走行的靶点位置,术中测试消融阻抗和观察电极周围组织变化是确认定位正确性的辅助手段。等离子神经消融的优势在于可保留部分神经再生能力(与化学毁损相比),因此远期疼痛复发概率相对可控,部分患者在神经再生后症状复发时可重复治辽。Pt75Ir25 等离子电极铂铱合金打造的医用等离子电极刀铂铱电极,性能表现稳定。
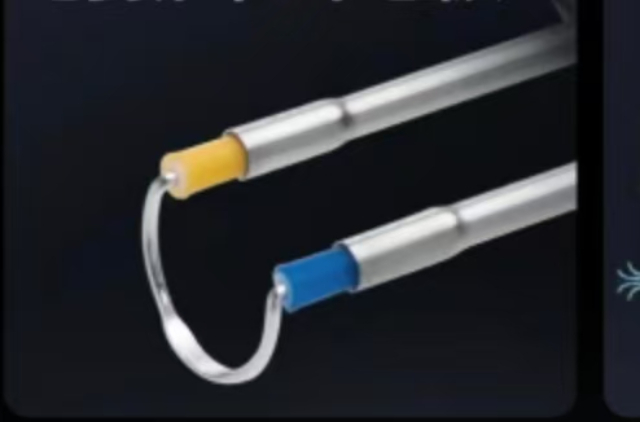
放电稳定性是决定等离子消融手术效果可重复性的关键因素,也是铂铱合金电极区别于其他金属电极的重要技术优势。等离子放电的稳定性取决于电极材料的电子逸出功、表面均匀性和抗溅射能力三者的综合表现。铂的电子逸出功约为5.65 eV(铂)和5.27 eV(铱),两者数值接近且适中,在射频电场作用下能够持续稳定地释放二次电子维持等离子鞘层的动态平衡。与之对比,钨的逸出功高达4.55 eV(虽然更低有利于电子释放,但导致等离子弧的引燃电压降低、放电阻力和可控性变差),而金(4.8 eV)的溅射率较高,长期使用后放电稳定性下降明显。铂铱合金表面在反复放电后会形成一层致密的钝化氧化膜(IrO₂/Ir₂O₃混合相),该膜层具有适度的离子导电性,有助于维持放电界面的电学均匀性,减少局部热点和弧光漂移现象。这种放电稳定性优势在长程手术(30分钟以上的泌尿科前列腺切除或妇科宫腔镜手术)中体现得尤为明显——手术后期电极性能衰减越小,手术全程的消融效率和安全性越有保障。
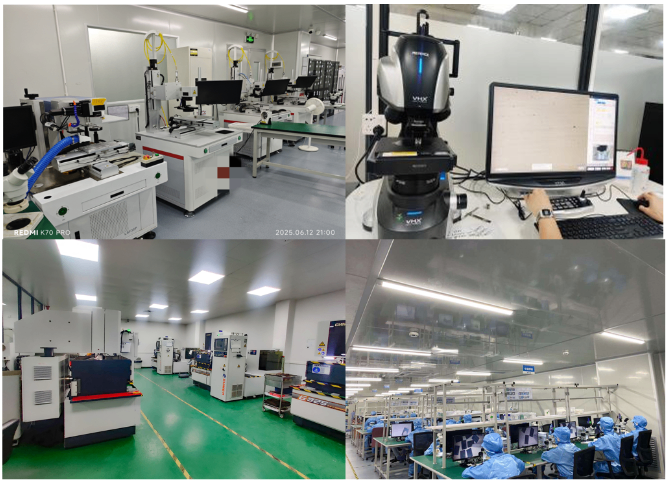
一次性等离子刀电极因无法在临床使用后重新校准或修复,对生产阶段的尺寸一致性管控要求较高。尖头处尺寸的精密管控是重点的质量关注点——以0.5mm直径±0.05mm公差的电极为例,其相对公差只有10%,在铂铱合金的微型拉丝工艺中属于高精度要求。尺寸测量通常在加工过程中的多个工序节点进行:拉丝后(控制丝材直径)、绕环/尖头处成型后(控制尖头处轮廓)、成品检验(光学投影仪或影像测量仪逐件检验)。批次一致性的评价指标是过程能力指数Cpk,医疗级精密电极通常要求Cpk≥1.67(对应±4σ范围)。光学非接触测量(光学投影仪、CCD影像测量系统)是尖头处尺寸检验的首先选择的方法,避免了接触式探针造成的尖头处微变形和测量力干扰。除了几何尺寸,刀尖角度(锥度半角)的控制同样关键——角度过大(如超过30°)会使消融通道过宽、创缘粗糙,角度过小(如小于10°)则消融阻力增大、尖头处容易折断。对于弧形或叉状等复杂形状电极,各尖头处的相对位置尺寸(如叉尖间距、弧形半径)也是需要纳入测量和公差控制的参数。产学研合作成果,应用于铂铱电极性能优化提升。
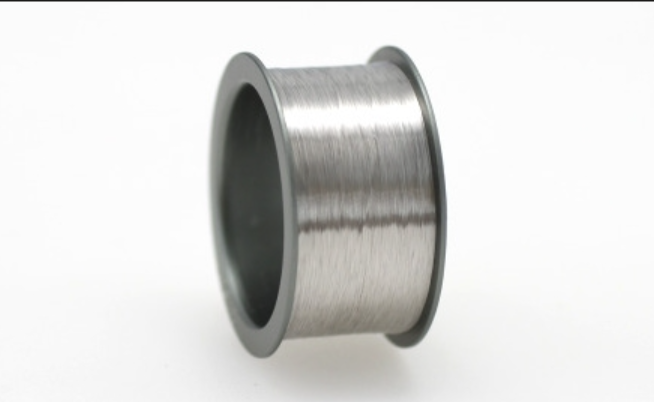
等离子刀铂铱电极的制造工艺涉及贵金属加工、精密焊接和医疗级组装等多个技术领域,工艺变更的控制是制造商质量管理体系中持续合规维护的重要组成部分。等离子刀电极的主要工艺变更场景包括:原材料供应商或牌号变更(铱含量调整、供应商更换)、加工工艺变更(拉丝道次变化、热处理参数优化、焊接设备升级)、尺寸规格变更(尖头处几何形状重新设计)、灭菌方式变更(从环氧乙烷改为高温高压或伽马辐照灭菌)以及生产场地变更。变更控制流程的第一步是影响评估——评估变更对产品安全性、有效性和注册技术文件的影响范围,区分重大变更和微小变更。重大变更通常需要补充注册申报(如向NMPA提交产品变更申请)或备案(如内部工艺验证证明等效性)。变更验证需要覆盖的测试项目通常包括:设计验证(尺寸和功能)、原材料和成品性能测试、灭菌验证(若涉及灭菌方式变更)、以及生物相容性重新评估(若材料或表面处理发生改变)。工艺变更的验证批次通常不少于3批,且验证数据应覆盖变更后的稳态生产条件,而非只验证变更过渡期的中间状态。工程团队全程跟进,保障铂铱电极生产工艺稳定。Pt75Ir25 等离子电极
医用铂铱电极采用铂铱贵金属合金进行精密制造。Pt75Ir25 等离子电极
等离子消融技术在能量外科领域中与其他多种能量平台形成竞争和互补关系,***理解各平台的技术特性有助于正确选择和应用等离子刀电极。等离子消融 vs. 射频消融(RFA):两者均使用射频电流,但等离子消融通过低温等离子鞘层选择性打断分子键实现消融,组织碳化程度更低、热损伤带更窄;射频消融则通过电阻热效应加热组织,消融范围相对较大但可控性略逊。适用于需要浅表精确消融(声带、鼻甲)的场景,射频消融则在大体积**减容中应用更广。等离子消融 vs. 激光:激光的能量密度和切割精度较高(尤其是铥激光和钬激光),但设备成本和耗材费用远高于等离子系统;等离子消融在成本敏感的应用(如基层医院日间手术)中具有明显优势。等离子消融 vs. 超声刀(HARMONIC):超声刀通过高频超声振动实现切割和凝固,无电流通过患者身体,安全性特殊优势(适用于植入电子设备患者),但超声刀的一次性耗材成本通常高于等离子刀,且切割速度较慢。等离子消融的独特价值定位在于:低温(相对其他热能设备)、精确、可控、成本适中——这一定位使其在门诊手术和日间手术场景中的渗透率持续提升。Pt75Ir25 等离子电极
汕尾市栢科金属表面处理有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在广东省等地区的电子元器件中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同汕尾市栢科金属表面处供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!