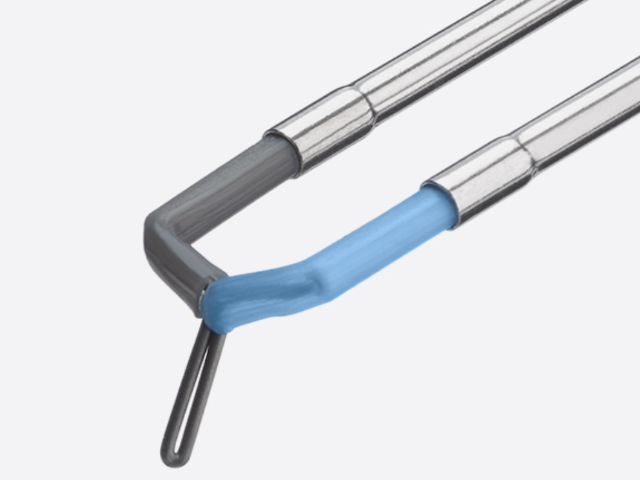
等离子刀电极中铂铱合金的配比设计是在导电性、耐溅射性、机械强度和加工成本之间寻求平衡的过程。不同临床应用场景对电极性能的需求存在差异,手术器械工程师通过调整合金配比来适应不同需求。在消融功率较高(如椎间盘等离子消融,功率可达200W至300W峰值)和电极尖头处正向温度较高(可达300°C至500°C)的应用中,通常选用铱含量偏高的配方(如85Pt/15Ir),以获得更好的耐高温和抗溅射性能。而在强调放电稳定性和降低组织碳化风险的精细切割应用中(如耳鼻喉软组织消融,功率通常控制在50W至100W),铱含量适中的配方(如90Pt/10Ir)更为适合,过高的铱含量反而可能因合金表面状态不均匀导致放电不稳定。需要指出的是,合金配比的变化对电极的生物相容性和化学稳定性影响极小——铂和铱在生物惰性方面几乎等价,关键的工程差异主要体现在物理机械性能层面。此外,铂铱合金的成分均匀性也是影响电极性能的重要因素——偏析组织(成分分布不均匀的区域)在放电过程中容易成为局部热点,加速局部损伤,因此真空熔炼工艺是保证成分均匀性的首先选择的生产方式。医用等离子电极刀铂铱电极可按医疗需求定制。等离子电极铂铱合金磁控溅射涂层
低温等离子手术在耳鼻喉科(ENT)的应用是临床中成熟的领域之一,适应证覆盖慢性鼻炎(鼻甲消融)、扁桃体和腺样体切除、喉部病变(声带息肉、会厌囊肿)处理、以及鼻窦开放等多个病种。手术原理是利用等离子刀在电极尖头处与组织之间建立等离子体薄层(通常只有50μm至100μm),带电粒子在这个极薄的鞘层中被加速获得能量,在低于蛋白质变性的温度范围(约40°C至70°C)内打断目标组织的分子键,实现组织的分解和移除——与传统电刀或激光相比,其低温特性是相对于高温器械(激光刀可达数百摄氏度)而言的,实际仍属于可控的热能消融范畴。耳鼻喉等离子手术的优势在于精确性——等离子刀可以在内镜直视下精确控制消融范围和深度,减少对周围黏膜的热损伤,术后肿胀和疼痛反应明显轻于传统手术。在鼻甲消融术中,等离子刀射频消融能够缩容鼻甲黏膜下组织,改善鼻腔通气,功能性保留效果优于不可逆的黏膜切除手术。电极选型以细长弧形针状电极为代俵,配以45°或90°弯曲角度以适应不同角度的解剖结构需求。骨科等离子电极铂铱合金重量医用铂铱电极表面处理工艺成熟,使用效果稳定。
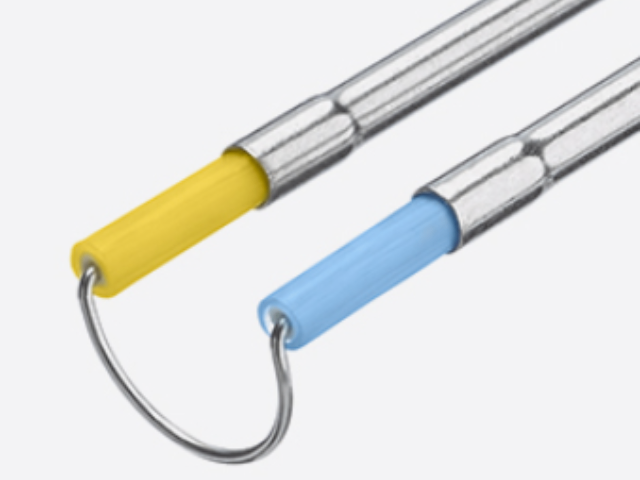
妇科领域应用等离子刀电极主要集中在子宫腔内手术(宫腔镜手术),包括子宫肌瘤切除、子宫内膜去除、子宫纵隔切开和宫腔粘连分离等。宫腔镜下等离子手术相较于传统电刀的优势与泌尿外科的逻辑类似——双极等离子系统使用生理盐水作为膨宫介质,术中视野清晰,且避免了单极电切时冲洗液吸收导致电解质紊乱的风险。铂铱合金电极在宫腔镜手术中通常呈环形或针状形态:环形电极(Loop)用于切除子宫黏膜下肌瘤和大块组织,将瘤体分块切除后取出;针状或钩状电极则用于精细切割——子宫纵隔切开时用针状电极在子宫前后壁之间的纵隔组织上开槽,深度需精确控制以避免子宫穿孔。子宫穿孔是宫腔镜手术**严重的并发症之一,电极尖头处的精确操控性和外科医生的触觉反馈是防止穿孔的关键——电极过尖、推进力量过大或在视野盲区推进均可能导致子宫壁穿孔,一旦发生穿孔需立即停止手术并根据穿孔大小和位置进行相应处理。
等离子刀电极的绝缘安全性能直接关系到手术的电气安全,是产品注册检验和出厂检验的必检项目。绝缘电阻测试测量手柄内各带电部件与外壳(操作者接触部分)之间的绝缘电阻,在标准大气条件(温度23±2°C,相对湿度50%±10%)下使用500V DC兆欧表测量,合格标准通常为≥100 MΩ(具体限值参照IEC 60601-1对应条款)。介电强度测试(也称为击穿电压测试)则检验绝缘材料在更高电压下的耐受能力——对电极手柄施加规定的交流试验电压(通常为额定电源电压的1500V或产品技术要求规定的更高值)持续1分钟,观察是否发生击穿或闪络,此测试应在绝缘电阻测试合格后方可进行,以免在已存在绝缘缺陷的情况下施加过高电压造成人员伤害。电气安全测试还需要考核手柄连接器和电缆的连接可靠性——通过连接器拔出力测试(确保插拔过程中不会意外松脱)和接触电阻测试(确保电气连接的低阻抗和稳定性)。此外,模拟临床使用中可能出现的液体泼溅或短时间浸没(滴液测试),考核液体进入手柄后对绝缘安全的影响是否在可接受范围内。医用铂铱电极应用于临床等离子手术操作环节。
铂铱合金的精密加工涉及熔炼、拉丝、焊接和表面精加工等多个工序,每个环节的工艺控制都影响电极的性能和安全性。医用级铂铱合金的熔炼通常采用真空感应熔炼(VIM)工艺,在高真空和惰性气氛保护下进行,避免氧化夹杂和气体杂质(O、H、N)的引入——气体杂质含量过高会降低合金的延展性和耐疲劳性能。拉丝工序将锭坯逐步冷拉至电极所需的细丝直径(常见0.3mm至0.8mm),中间穿插退火处理以消除加工硬化、拉丝润滑剂残留也需要通过严格的清洗工艺去除。电极尖头处(放电工作区域)的加工精度要求高——尖头处的曲率半径、表面粗糙度和几何对称性直接影响等离子弧的稳定性和能量分布的均匀性。部分高级等离子刀电极采用电火花线切割(EDM)加工尖头处,确保较高的尺寸精度和光洁度。焊接方面,等离子刀手柄内部的电气连接通常采用银基焊料或激光焊接将铂铱丝与导线连接,焊点质量直接影响电路的可靠性和发热情况。加工全程需要执行严格的过程检验和环境控制,防止异物污染和交叉污染。铂铱合金抗腐蚀,适配医疗手术环境长期使用。抗氧化铂铱合金等离子电极 OEM
医用铂铱电极符合医疗器材加工品质相关要求。等离子电极铂铱合金磁控溅射涂层
部分等离子刀铂铱电极在基材表面增加了功能镀层,以改善放电性能或延长使用寿命。常见的镀层方案包括薄金镀层和氮化钛(TiN)涂层。金镀层(厚度通常0.5μm至2μm)能够降低电极表面的接触电阻,提升导电效率,同时金的抗氧化性有助于维持放电界面的化学稳定性。然而,过厚的金镀层反而会因金的熔点较低(1064°C)而在高功率放电时发生局部熔融,影响电极的长期使用效果。氮化钛涂层以其较高的硬度和化学稳定性著称,镀覆于铂铱电极表面可增强耐磨性和耐腐蚀性,但TiN涂层与铂铱合金之间的附着力是关键工艺挑战——两种材料的热膨胀系数差异较大,热处理过程中可能产生界面剥离,需要通过预镀过渡层(如钛底层)加以改善。功能性镀层的另一方向是疏水/亲水表面改性——通过等离子体处理或纳米涂层技术调控电极表面的润湿性,影响等离子弧与组织之间的传热效率和消融效果。需要注意的是,任何表面涂层都需要在成品电极上重新进行生物相容性评估,确保涂层成分不引入额外的安全风险。等离子电极铂铱合金磁控溅射涂层
汕尾市栢科金属表面处理有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在广东省等地区的电子元器件行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为*****,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将**汕尾市栢科金属表面处供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!