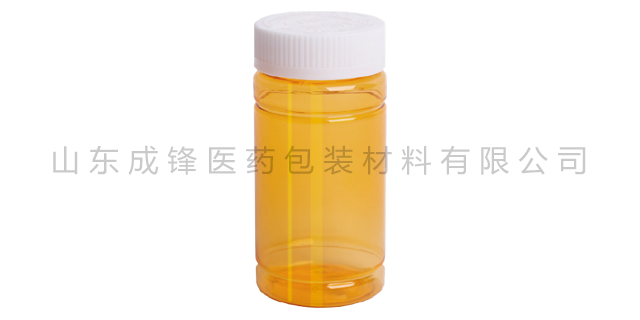
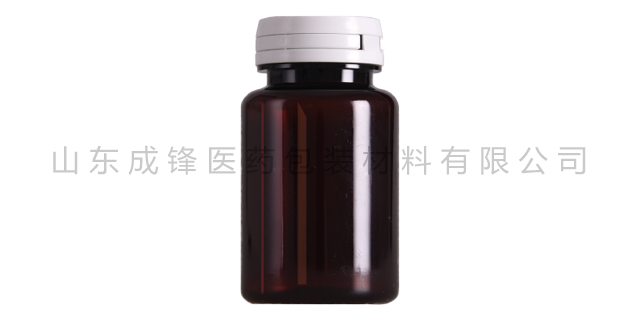
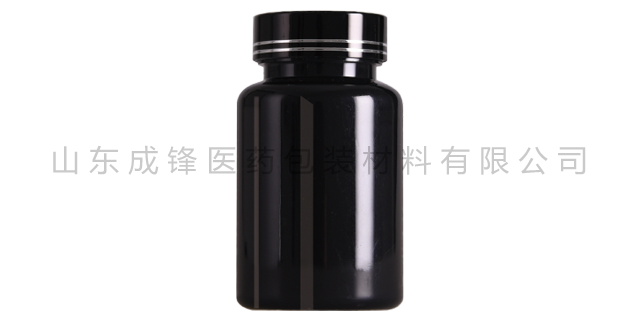
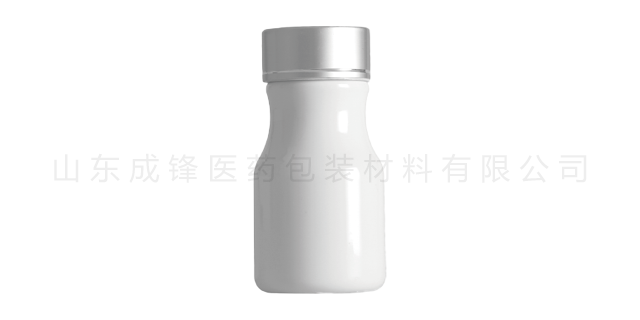
- 品牌
- 成锋
- 型号
- 齐全
- 材质
- 塑料
- 产地
- 山东
- 厂家
- 山东成锋医药包装材料有限公司
低温环境的降温速率与极限温度直接影响PET瓶的完整性:快速冷冻时,内容物结冰膨胀速率快,瓶体受瞬时内压冲击,易因应力集中脆裂;缓慢冷却则膨胀应力逐步释放,破损风险降低。冷链运输中的振动、冲击与堆码负荷会加剧性能损耗,低温下PET韧性下降,振动引发的交变应力易导致疲劳开裂;过高堆码压力(尤其温度低于0℃时)会使瓶身长期处于高压状态,发生蠕变变形甚至塌陷。同时,内容物性质(如碳酸饮料的高内压、高酒体的低凝固点)也会间接影响瓶体耐低温与抗压表现。山东成锋医药包装材料有限公司欢迎各界朋友莅临参观、指导和业务洽谈。北京PET塑料饮料瓶哪家好
这种力学性能的提升,较大的实际价值在于实现了聚酯塑料瓶“轻量化”与“较高的强度”的完美平衡。未拉伸的PET塑料瓶,为了保证足够的强度,需要增加瓶身壁厚(通常为0.5-0.8mm),不只增加了原料用量,还提升了生产成本;而经过双向拉伸的聚酯塑料瓶,在保证强度优于未拉伸产品的前提下,可将瓶身壁厚控制在0.3-0.5mm,减少30%-40%的原料用量,实现轻量化生产。例如,生产500ml的饮料瓶,未拉伸PET瓶的原料用量约为35g,而双向拉伸PET瓶的原料用量只为25g左右,每吨PET原料可多生产约40000个瓶子,大幅降低原料成本。同时,轻量化的瓶体还能降低运输成本,减少物流环节的能耗,契合绿色生产理念。重庆PET药用塑料瓶厂家成锋医药一直秉承以产品质量为生命,以客户利益为中心。
在催化剂选用层面,食品级PET逐步淘汰传统锑系重金属催化剂,优先采用钛系环保催化剂、锗系无毒催化剂,杜绝铅、镉、锑等重金属残留。整套生产设备采用食品级不锈钢材质,设备内壁经过抛光防腐处理,避免金属离子析出污染原料,生产线定期清洗消毒,防止物料残留变质、交叉污染。普通工业级PET生产工艺偏向规模化、低成本化,生产车间无洁净度要求,开放式物料输送、简易化过滤系统普遍存在,粉尘、杂质、微生物容易混入成品切片。聚合反应参数管控宽松,温度波动、真空度不足等问题常态化,无法有效脱除乙醛、低分子聚合物、残留单体等有害物质,工业级PET乙醛含量通常在20ppm以上,部分低端产品甚至超过50ppm。
注塑只能制作简单管状坯料,无法完成复杂中空结构成型,吹塑赋予了PET瓶多样化外观设计能力,满足饮料、日化、调味品、医药等不同行业的外观定制需求。第二,双向拉伸改性,提升瓶子综合物理性能。这是吹塑工序较关键的技术价值,也是PET瓶性能优越的关键原因。在拉伸杆轴向拉伸与压缩空气周向吹胀的双向作用力下,PET高分子分子链会发生定向排列、有序取向。分子链紧密排列之后,材料的拉伸强度、耐冲击性、耐撕裂性、刚性硬度都会大幅提升。同时材料密度增加,内部结构更加致密,氧气阻隔、二氧化碳阻隔、水蒸气阻隔性能明显增强,有效延缓饮料氧化、碳酸气流失、内容物变质,延长食品保质期。未经双向拉伸的PET材质脆、阻隔性差,无法直接作为食品包装使用。山东成锋医药包装材料有限公司并能在短时间内设计出药用瓶新瓶型及制成新模具。
吹塑是将硬质固态瓶坯转化为中空薄壁瓶体的关键成型工序,以全自动吹瓶机为关键设备。首先将注塑生产的常温瓶坯有序输送至加热烘箱,采用远红外辐射加热方式,对瓶坯管身进行分段式准确加热,瓶颈与瓶口部位全程控温隔热,不参与加热软化,保证螺纹尺寸不变。瓶坯管身受热后温度升至玻璃化转变温度区间,材质由硬脆状态转变为高弹性可拉伸状态。加热完成的软化瓶坯快速送入闭合的吹塑模具中,模具内部型腔完全对应成品瓶子的外形轮廓。我公司本着以信誉为根本,以质量为重,以创新求发展的经营理念。山西医药用PET塑料瓶哪家好
成锋医药人才观念:人才是企业宝贵的财富,是企业发展的基石。北京PET塑料饮料瓶哪家好
原料是决定PET材料等级的根本前提,食品级PET与工业级PET的一道分界线,就体现在聚合基础单体的纯度管控与原料筛选标准上。PET合成的关键两大单体为精对苯二甲酸和乙二醇,两种等级产品对于单体纯度、杂质含量、有害物质残留的管控标准截然不同。食品级PET在生产阶段,必须采用超高纯度食品级用PTA与乙二醇作为关键原料。其中精对苯二甲酸纯度要求稳定达到99.95%以上,乙二醇纯度不得低于99.9%,严格限制苯类衍生物、重金属离子、有机酸残留、醛类物质等微量杂质。北京PET塑料饮料瓶哪家好


- 广东医用PET塑料瓶厂家 2026-10-09
- 西藏PET塑料广口瓶哪家好 2026-10-09
- 山东广口聚酯瓶哪家好 2026-10-08
- 辽宁口服液PET塑料瓶 2026-10-08
- 新疆保健品PET聚酯瓶 2026-10-07
- 上海药用聚酯瓶哪家好 2026-10-06
- 贵州保健品聚酯瓶哪家好 2026-10-06
- 上海食品级聚酯瓶哪家好 2026-10-05
- 辽宁食品级PET塑料瓶 2026-09-30
- 威海PET医药保健品瓶 2026-09-30
- 枣庄医药用PET瓶 2026-09-30
- 江苏医用PET聚酯瓶哪家好 2026-09-29