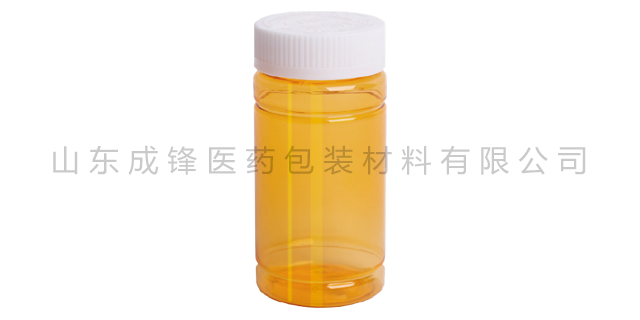
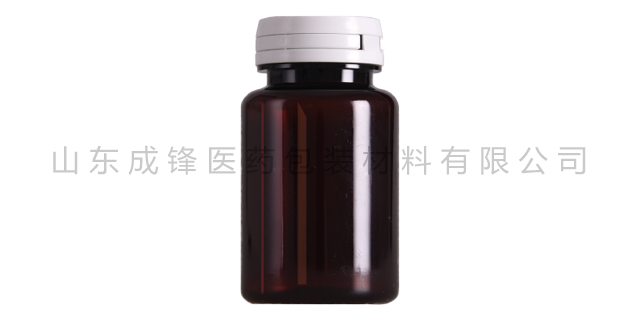
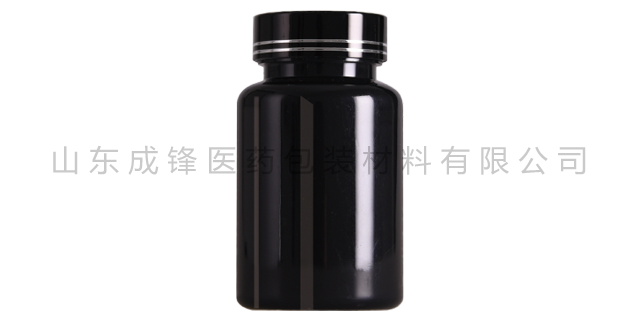
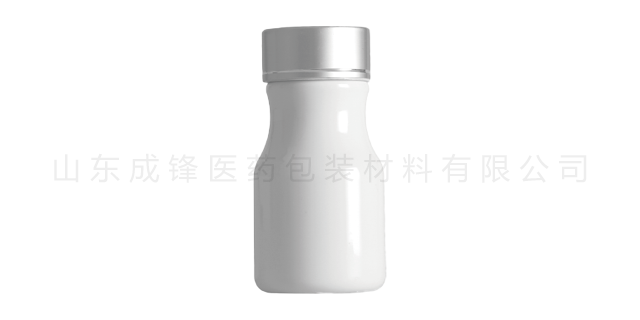
- 品牌
- 成锋
- 型号
- 齐全
- 材质
- 塑料
- 产地
- 山东
- 厂家
- 山东成锋医药包装材料有限公司
填充阶段匀速注射,确保熔体均匀填充整个型腔;保压阶段低速高压,补充熔体收缩量,避免瓶坯出现缩痕、厚薄偏差。保压压力与保压时间需准确匹配,保压压力一般为注射压力的50%-70%,保压时间根据瓶坯厚度调整,确保瓶坯壁厚均匀、无缺陷。螺杆参数:优化熔体输送与塑化。螺杆转速控制在50-100r/min,转速过快会导致熔体剪切发热过度,出现降解、流动性不均;转速过慢会导致塑化不充分,熔体粘度波动。螺杆背压控制在5-10MPa,背压过高会增加熔体塑化均匀度,但会导致生产效率下降;背压过低会导致塑化不足,熔体不均匀。同时,调整螺杆的计量行程,确保每次注射的熔体体积准确一致,避免因计量偏差导致瓶坯厚薄不一。成锋医药是从事医药及保健食品塑料包装瓶的专业生产企业。四川医药用PET塑料瓶
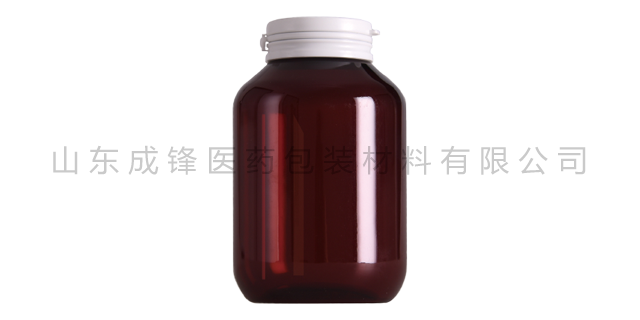
食品级PET全程采用密闭式无菌洁净生产系统,聚合车间遵循食品级化工生产洁净标准,车间空气经过过滤净化,杜绝粉尘、微生物、外来污染物混入原料熔体。酯化反应、预缩聚、终缩聚三大关键反应阶段,温度、真空度、反应时长、物料流速全部采用高精度自动化控制,精细把控聚合度、分子链排列规整度,重点抑制乙醛、低聚物等有害物质的生成。乙醛是PET加工中极易产生的挥发性物质,会带来异味与毒性风险,食品级PET通过优化高温真空脱挥工艺,长时间高真空脱除小分子挥发物,将乙醛含量严格控制在3ppm以内,满足国家食品包装材料强制标准。四川医药用PET塑料瓶成锋药用瓶应用于固体及液体药品、保健品、化妆品配套等近200个规格种类。
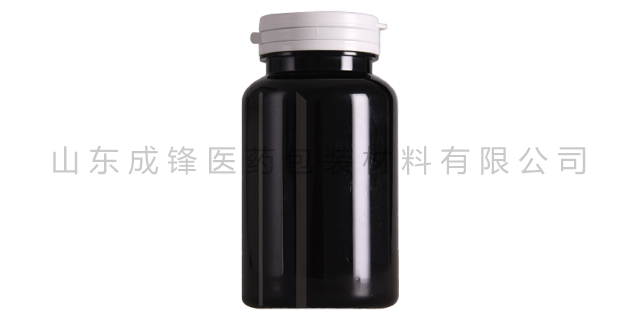
普通工业级PET完全规避食品接触场景,集中应用于工业制造与低端耗材领域。常见用途包含工业打包带、化纤涤纶纤维、工业塑料零部件、化工废液储存桶、工业管材、机械外壳、绝缘配件、建筑装饰耗材、一次性工业塑料制品、回收再生塑料改性原料等。该类制品只要求基础结构强度,无需卫生安全属性,对材质纯度、无毒无害无强制要求。成本差异是企业选材的重要参考,原料纯度、工艺复杂度、质检成本、产能管控共同拉开了二者的价格差距。食品级PET原料价格更高,优良原生原料、精细化生产工艺、洁净车间运营、高频次安全检测、环保催化剂与助剂的使用,大幅提升生产成本,市场售价长期高于工业级PET。且食品级PET回收利用门槛高,再生料必须经过深度净化、除杂、脱毒处理,达到食品级再生标准后才能二次使用。
拉伸与吹气的协同控制:避免时序偏差。拉伸杆的启动时间与吹气的启动时间需准确匹配,一般拉伸杆先启动,拉伸至一定长度后再开始吹气,避免先吹气后拉伸导致瓶身厚薄不均。同时,控制拉伸与吹气的速度协同,确保瓶坯在拉伸过程中均匀吹胀,避免局部受力过大或过小。吹塑模具的结构与设备的运行精度,是吹塑阶段厚薄均匀的重要保障,需做好以下管控:吹塑模具优化:确保型腔贴合均匀。吹塑模具的型腔尺寸需与成品瓶规格完全匹配,型腔内壁需光滑、对称,避免型腔变形、内壁有划痕,导致瓶身厚薄不均。山东成锋拥有专业的销售和技术质量管理团队,在不断发展壮大。
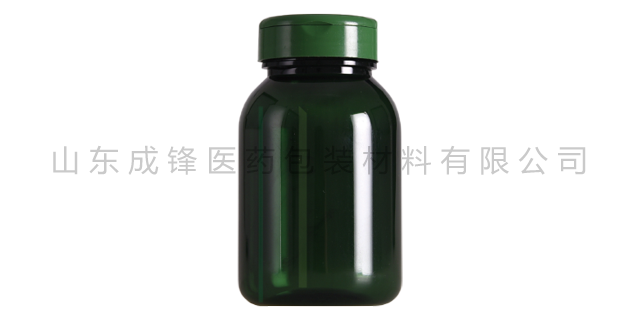
双向拉伸工艺提升氧气阻隔性能的关键机制是:分子链有序取向使分子间的空隙大幅减少,气体分子的渗透路径被延长、变窄,从而降低气体渗透速度。同时,分子链取向增强了分子间作用力,进一步阻碍了气体分子的渗透。例如,采用双向拉伸工艺生产的PET饮料瓶,可使饮料的保质期延长至12-18个月,而未拉伸PET饮料瓶的保质期只为6-12个月;用于包装医药产品的双向拉伸PET瓶,可有效阻挡氧气渗透,确保药品在保质期内药效稳定,符合医药级包装标准。此外,双向拉伸工艺还能提升聚酯塑料瓶对其他有害气体(如氮气、二氧化硫)的阻隔能力,避免外界有害气体渗透进入瓶内,污染内容物,进一步提升产品安全性。成锋医药管理思想:梦想成真,乐在工作,积极行动。青海PET塑料饮料瓶哪家好
山东成锋诚愿与您提携接手,共同奋斗,做您坚实的后盾和矢志不渝的合作伙伴。四川医药用PET塑料瓶
成品性能检测主要针对成品瓶的强度、韧性、密封性、阻隔性等关键性能进行检测,确保成品瓶能够满足使用需求,尤其是用于食品、饮料包装的聚酯塑料瓶,需具备良好的密封性与阻隔性,延长产品保质期。性能检测采用抽样检测的方式,每批次成品抽取5%-10%进行检测,若检测不合格,需扩大抽样比例,若仍不合格,需停止生产,排查问题并整改。具体检测项目包括:一是密封性能检测,采用水压测试或真空测试,确保成品瓶无渗漏,密封性能达标,避免瓶内产品泄漏、变质。四川医药用PET塑料瓶


- 广东医用PET塑料瓶厂家 2026-10-09
- 西藏PET塑料广口瓶哪家好 2026-10-09
- 山东广口聚酯瓶哪家好 2026-10-08
- 辽宁口服液PET塑料瓶 2026-10-08
- 新疆保健品PET聚酯瓶 2026-10-07
- 上海药用聚酯瓶哪家好 2026-10-06
- 贵州保健品聚酯瓶哪家好 2026-10-06
- 上海食品级聚酯瓶哪家好 2026-10-05
- 辽宁食品级PET塑料瓶 2026-09-30
- 威海PET医药保健品瓶 2026-09-30
- 枣庄医药用PET瓶 2026-09-30
- 江苏医用PET聚酯瓶哪家好 2026-09-29