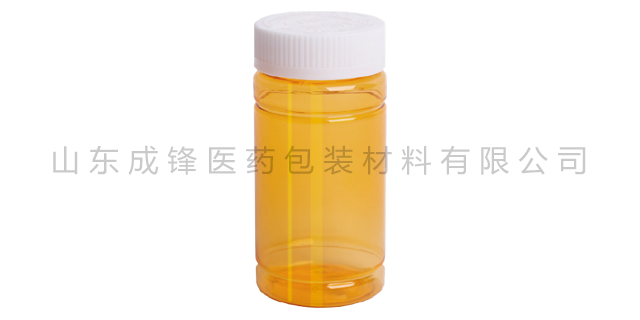
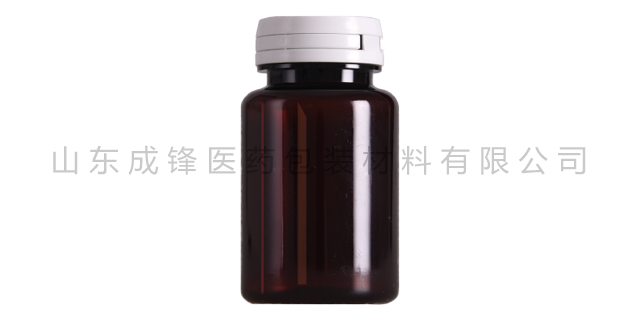
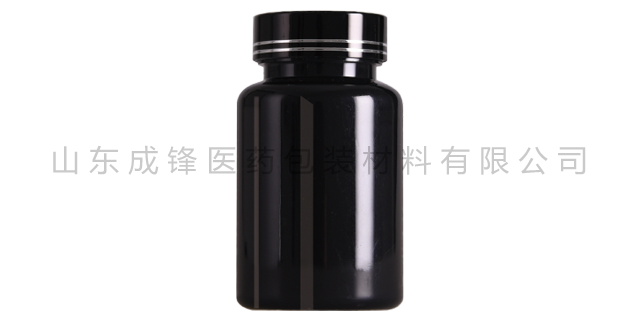
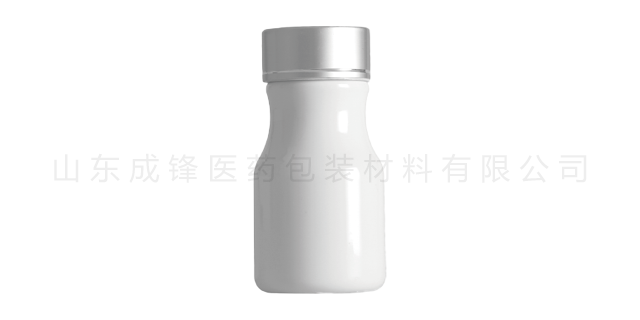
- 品牌
- 成锋
- 型号
- 齐全
- 材质
- 塑料
- 产地
- 山东
- 厂家
- 山东成锋医药包装材料有限公司
MEG的生产路线分为石油路线与煤制路线:石油路线以乙烯为原料,经氧化、水合反应生成MEG;煤制路线以煤炭为原料,经气化、合成气转化制备MEG,是中国MEG产能的重要补充,降低了对石油资源的依赖。MEG在PET合成中与PTA按1:1.2-1:1.5摩尔比反应,过量MEG可促进酯化反应完全,后续通过缩聚脱除回收。共聚单体:为改善PET性能,常添加少量间苯二甲酸(IPA)作为共聚单体,降低PET结晶速度,提升瓶体透明度与韧性,减少吹塑过程中瓶身开裂风险;部分品质PET瓶会添加环己烷二甲醇(CHDM),提升耐热性,可用于热灌装饮料瓶。成锋医药管理思想:梦想成真,乐在工作,积极行动。重庆饮料PET塑料瓶厂家
PET注塑工序以瓶坯用注塑机为关键设备,搭配多腔瓶坯精密模具完成生产。首先对PET切片进行严格干燥除湿处理,PET材料极易吸潮,原料内部微量水分在高温熔融状态下会发生水解反应,破坏高分子链结构,导致材质变脆、透明度下降、产生银纹裂纹,因此注塑前需将PET原料烘干至含水率0.02%以下。干燥合格的颗粒原料进入注塑机料斗,经由螺杆输送至料筒内部,通过分段式加热系统逐步升温,将固态PET颗粒熔融转化为均匀流动的高分子熔体。山西PET保健品瓶厂家成锋医药包装为广大客户提供了优良的产品,良好的技术支持,完善的售后服务。
根据成品瓶的壁厚要求,准确设定每个区域的加热温度,瓶身部位温度控制在90-110℃(PET的玻璃化转变温度区间),瓶肩、瓶底等需要重点拉伸的部位温度可适当提高,瓶颈部位无需加热(保持常温,避免螺纹变形)。同时,调整烘箱内的风速,确保热风循环均匀,避免局部温度过高或过低。控制加热时间与瓶坯转速。加热时间需根据瓶坯厚度与加热温度调整,一般控制在10-20秒,确保瓶坯充分软化但不降解。瓶坯在烘箱内需匀速旋转(转速控制在50-80r/min),确保瓶坯圆周方向加热均匀,避免一侧加热过度、一侧加热不足,导致吹胀后瓶身圆周方向厚薄不均。
同时,控制模具温度在15-25℃,模具温度过高会导致瓶坯冷却缓慢、收缩不均,出现厚薄偏差;模具温度过低会导致熔体冷却过快,出现缺料、缩痕,同样影响厚薄均匀度。冷却时间需根据瓶坯厚度调整,确保瓶坯冷却充分、收缩均匀,避免因冷却不足导致瓶坯脱模后变形、厚薄不均。注射参数:确保熔体填充均匀。注射压力需根据瓶坯尺寸调整,一般控制在80-120MPa,注射压力过低会导致熔体填充不足、瓶坯局部偏薄;注射压力过高会导致熔体流动过快,出现局部堆积、厚薄不均。射速需采用分段控制,进料阶段低速注射,避免熔体冲击模具型腔导致局部增厚。通过成锋人的矢志追求与不懈努力,越来越多的企业认可我们,并与成锋建立了持久的合作关系。
对于食品、饮料、医药包装的聚酯塑料瓶,印刷、贴标的材料需符合食品级、医药级标准,不含有害物质,避免与瓶内产品发生化学反应,确保产品安全性。印刷、贴标后的成品瓶需进行外观检测,确保印刷、贴标效果达标,无明显缺陷。成品检测是聚酯塑料瓶生产的之后一道质量控制环节,关键目的是筛选出不合格成品,确保出厂产品质量达标,避免不合格产品流入市场,影响企业品牌形象与消费者权益。该环节采用详细检测与抽样检测相结合的方式,涵盖外观检测、尺寸检测、性能检测、卫生检测四个细分步骤,检测标准严格遵循行业规范与产品设计要求。成锋医药公司占地面积28000平方米,建筑面积达16000平方米。山西PET保健品瓶厂家
成锋医药拥有电脑数控自动化生产设备,专业的技术人才、严谨的科学管理,健全的质量体系。重庆饮料PET塑料瓶厂家
原料是决定PET材料等级的根本前提,食品级PET与工业级PET的一道分界线,就体现在聚合基础单体的纯度管控与原料筛选标准上。PET合成的关键两大单体为精对苯二甲酸和乙二醇,两种等级产品对于单体纯度、杂质含量、有害物质残留的管控标准截然不同。食品级PET在生产阶段,必须采用超高纯度食品级用PTA与乙二醇作为关键原料。其中精对苯二甲酸纯度要求稳定达到99.95%以上,乙二醇纯度不得低于99.9%,严格限制苯类衍生物、重金属离子、有机酸残留、醛类物质等微量杂质。重庆饮料PET塑料瓶厂家


- 广东医用PET塑料瓶厂家 2026-10-09
- 西藏PET塑料广口瓶哪家好 2026-10-09
- 山东广口聚酯瓶哪家好 2026-10-08
- 辽宁口服液PET塑料瓶 2026-10-08
- 新疆保健品PET聚酯瓶 2026-10-07
- 上海药用聚酯瓶哪家好 2026-10-06
- 贵州保健品聚酯瓶哪家好 2026-10-06
- 上海食品级聚酯瓶哪家好 2026-10-05
- 辽宁食品级PET塑料瓶 2026-09-30
- 威海PET医药保健品瓶 2026-09-30
- 枣庄医药用PET瓶 2026-09-30
- 江苏医用PET聚酯瓶哪家好 2026-09-29