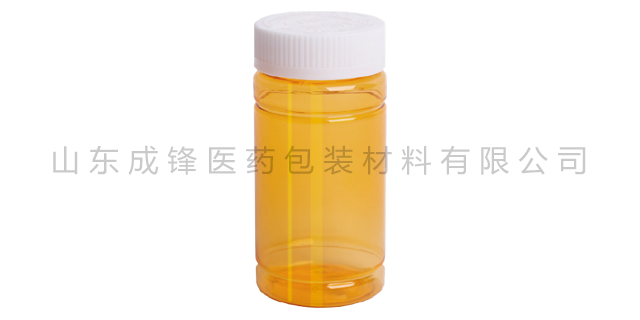
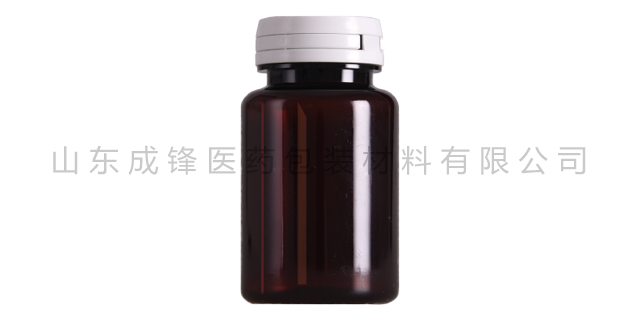
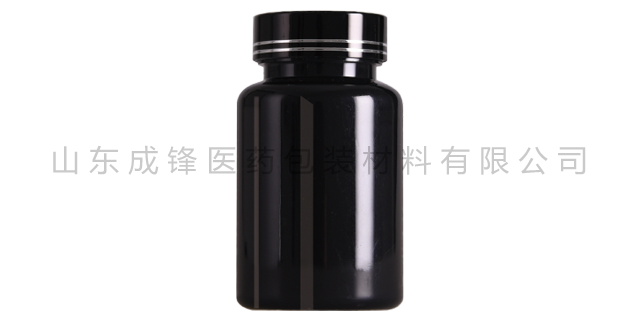
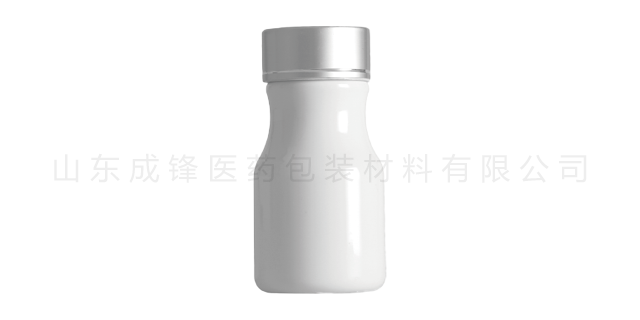
- 品牌
- 成锋
- 型号
- 齐全
- 材质
- 塑料
- 产地
- 山东
- 厂家
- 山东成锋医药包装材料有限公司
吹塑是将硬质固态瓶坯转化为中空薄壁瓶体的关键成型工序,以全自动吹瓶机为关键设备。首先将注塑生产的常温瓶坯有序输送至加热烘箱,采用远红外辐射加热方式,对瓶坯管身进行分段式准确加热,瓶颈与瓶口部位全程控温隔热,不参与加热软化,保证螺纹尺寸不变。瓶坯管身受热后温度升至玻璃化转变温度区间,材质由硬脆状态转变为高弹性可拉伸状态。加热完成的软化瓶坯快速送入闭合的吹塑模具中,模具内部型腔完全对应成品瓶子的外形轮廓。山东成锋医药包装材料有限公司是PP、PET、HDPE塑料瓶专业生产商。吉林保健品聚酯瓶
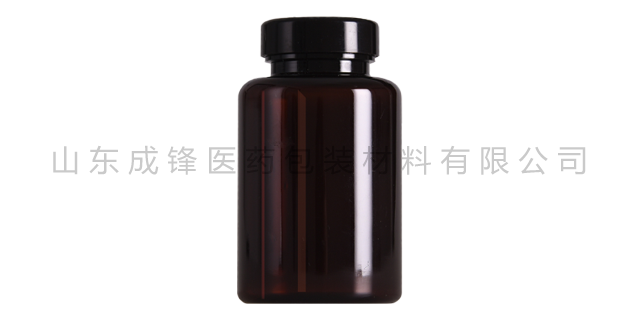
型腔壁厚设计:优化壁厚分布。瓶坯的壁厚需根据成品瓶的规格的规格设计,一般瓶坯壁厚控制在2-4mm,瓶坯的瓶颈、瓶肩部位需适当加厚,为后续吹塑拉伸提供足够的材料,避免吹塑后局部过薄。同时,型腔内壁需采用渐变式设计,避免壁厚突变,减少熔体填充过程中的流动死角,确保熔体均匀填充,形成厚薄均匀的瓶坯。冷却水路设计:保证瓶坯冷却均匀。瓶坯模具的冷却水路需均匀分布在型腔周围,水路间距控制在20-30mm,水路直径根据瓶坯厚度调整,确保模具各部位温度均匀。对于瓶坯的瓶颈、瓶肩等厚度较大的部位,可适当加密冷却水路,加快冷却速度,避免因冷却不均导致收缩差异,进而产生厚薄偏差。陕西医药用PET塑料瓶山东成锋医药包装材料有限公司主要生产药用塑料瓶、塑料瓶、保健品瓶。
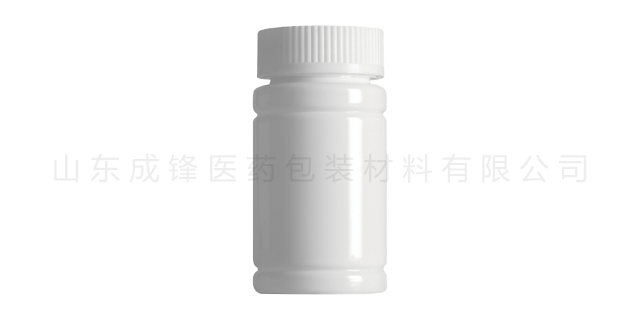
冷却定型完成后,进入成品脱模步骤,该步骤由脱模系统完成,实现成品瓶的自动脱模与输送,全程无需人工干预,具体操作流程如下:首先,锁模机构松开,模具缓慢打开,打开速度控制在5-10mm/s,避免模具打开过快导致成品瓶碰撞、破损。模具打开后,脱模机械手准确抓取成品瓶的瓶颈部位(避免触碰瓶身,防止划伤或变形),将成品瓶从模具型腔中平稳取出。随后,脱模机械手将成品瓶输送至成品输送轨道,输送轨道以匀速将成品瓶输送至质量检测工位。在脱模过程中,若出现成品瓶粘连模具的情况,设备会自动报警,操作人员及时处理,避免损坏模具或成品瓶。
印刷/贴标是提升聚酯塑料瓶外观美观度、传递产品信息的重要环节,根据产品用途与市场需求,可采用印刷或贴标的方式,在瓶身表面印制产品名称、规格、生产日期、logo等信息。聚酯塑料瓶的印刷方式主要有丝网印刷、凹版印刷两种,贴标方式主要有不干胶贴标、热收缩膜贴标两种。印刷过程中,需确保印刷图案清晰、色彩鲜艳、不易脱落,印刷位置准确,避免出现重影、模糊、掉色等问题。印刷前需对瓶身表面进行电晕处理,提升瓶身表面张力,增强印刷附着力,确保印刷图案不易脱落。贴标过程中,需确保标签贴合平整、无气泡、无褶皱,标签位置准确,避免出现标签偏移、脱落等问题。成锋医药包装拥有口服固体药用聚酯瓶、口服固体药用高密度聚乙烯瓶等药包材。
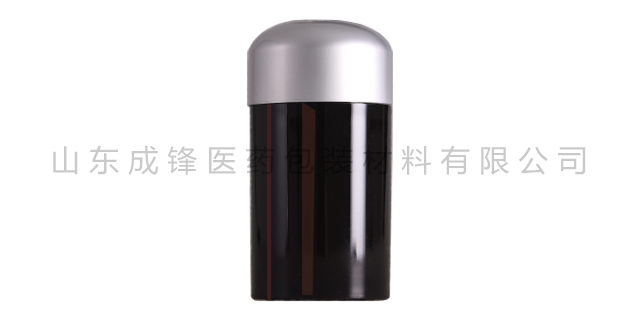
原料是决定PET材料等级的根本前提,食品级PET与工业级PET的一道分界线,就体现在聚合基础单体的纯度管控与原料筛选标准上。PET合成的关键两大单体为精对苯二甲酸和乙二醇,两种等级产品对于单体纯度、杂质含量、有害物质残留的管控标准截然不同。食品级PET在生产阶段,必须采用超高纯度食品级用PTA与乙二醇作为关键原料。其中精对苯二甲酸纯度要求稳定达到99.95%以上,乙二醇纯度不得低于99.9%,严格限制苯类衍生物、重金属离子、有机酸残留、醛类物质等微量杂质。成锋医药包装坚信员工是企业发展的基石,致力于帮助员工实现自我、发展自我。吉林保健品聚酯瓶
成锋医药人才观念:人才是企业宝贵的财富,是企业发展的基石。吉林保健品聚酯瓶
PET材质凭借其优异的物理化学性能,生产出的塑料瓶在外观、性能、安全性等方面均优于PP、PE塑料瓶,适配食品、医药、日化等多领域的品质生产需求,尤其是对包装外观、密封性、耐化学性有严格要求的产品,PET材质更是选择,这也使得PET塑料瓶的生产具有更广阔的市场适配性,提升企业的市场竞争力。在外观适配性方面,PET塑料瓶具有较高的透明度,透光率可达90%以上,瓶身光泽度好,可清晰展现瓶内产品的形态,适合用于饮料、化妆品、医药等需要展示产品外观的领域;而PP塑料瓶的透光率只为50%-70%,多为半透明或不透明,无法清晰展示瓶内产品。吉林保健品聚酯瓶


- 广东医用PET塑料瓶厂家 2026-10-09
- 西藏PET塑料广口瓶哪家好 2026-10-09
- 山东广口聚酯瓶哪家好 2026-10-08
- 辽宁口服液PET塑料瓶 2026-10-08
- 新疆保健品PET聚酯瓶 2026-10-07
- 上海药用聚酯瓶哪家好 2026-10-06
- 贵州保健品聚酯瓶哪家好 2026-10-06
- 上海食品级聚酯瓶哪家好 2026-10-05
- 辽宁食品级PET塑料瓶 2026-09-30
- 威海PET医药保健品瓶 2026-09-30
- 枣庄医药用PET瓶 2026-09-30
- 江苏医用PET聚酯瓶哪家好 2026-09-29