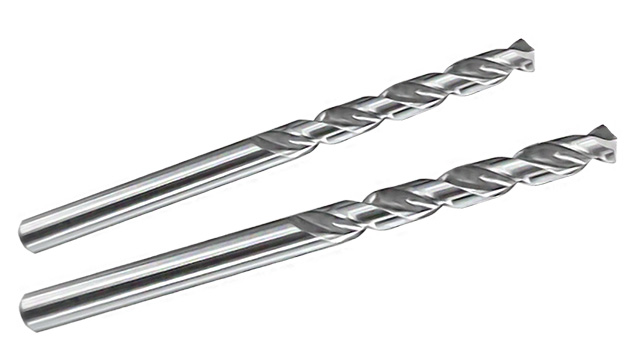
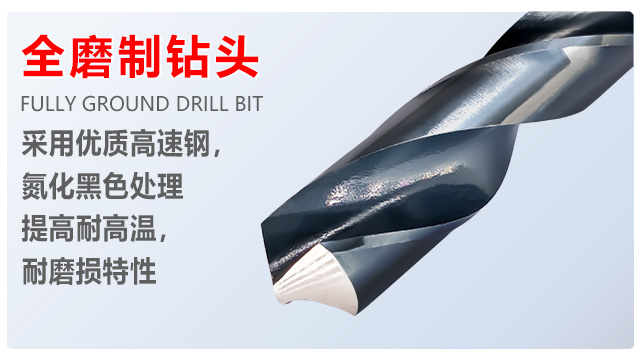
苏氏高钴加长钻采用 HSSE 5% 含钴高速钢材质,相比普通 HSS 材质,热硬度与耐磨性明显提升,能稳定切削 304/316 不锈钢、合金钢、调质钢等难加工材料;加长刃长设计(覆盖深径比 5-15 场景),无需拼接工具即可直达深孔底部,避免多次加工的误差累积。对采购而言,一款产品同时解决 “硬料切削” 与 “深孔加工” 两大需求,减少多个不同刃具采购品类,降低库存压力;对加工老师傅来说,面对石油管道、液压油缸等厚壁工件,无需频繁更换钻头类型,一次钻孔成型,孔位精度与直线度误差更小,尤其适合机械制造、汽车零部件加工等高精度场景。遵循行业通用标准设计,苏氏氮化钻可无缝适配各类台钻、手电钻及标准钻夹头,无需额外转接工具。河西区高硬钻头厂家直销
聚焦设备适配性:省心兼容,避免资源浪费
对于采购来说,工具适配现有设备是当前考量,苏氏1/2柄钻完全契合这一需求。其12.7mm标准柄径严格遵循行业规范,能无缝适配市面上90%以上的主流手电钻、台钻、CNC机床,无论是进口品牌还是国产品牌设备,均无需额外配备转接配件,装夹即开用。
这种高适配性不*省去了采购转接工具的成本,还避免了因柄径不匹配导致现有设备闲置的浪费。对于加工老师傅而言,无需花费时间调试适配,减少了作业准备时间,尤其在多设备轮换作业场景中,更换钻头更加轻松便捷。
钻头采用HSS高速钢基材,经严格调质处理,能应对碳钢、铸铁、铜铝等多种常见金属材质,一台设备搭配一套钻头即可覆盖多数加工需求,既降低了采购成本,又简化了工具管理,是兼顾实用性与经济性的选择。 北京不锈钢钻头采购苏氏氮化钻经整体热处理,硬度均匀,韧性适中,面对砂眼铸件不易崩刃,适用于机械维修、小批量生产等场景。
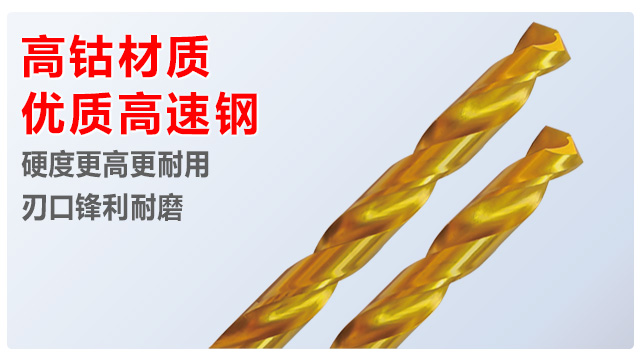
深孔加工一直是五金行业的难点,普通钻头在加工较深孔时,容易出现排屑不畅、钻头偏移的情况,导致孔深不足、孔径偏差等问题。苏氏高钴钻采用特殊的排屑槽设计,搭配高硬度材质特性,能够改善排屑效果,在深孔加工过程中,及时将切屑排出孔外,避免切屑堆积导致的钻头卡顿与损坏。同时,其优异的刚性能够减少钻头在深孔加工中的晃动,保证钻孔的直线度与精确性,即便加工 50mm 以上的深孔,也能确保孔径精确、孔壁光滑。对于需要进行深孔加工的从业者来说,苏氏高钴钻能够轻松解决排屑与精度难题,提升深孔加工效率与质量。
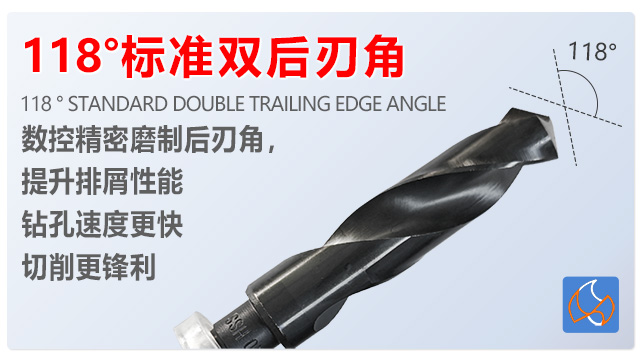
苏氏普钻采用HSS 高速钢材质,是机械加工采购的高性价比选择之一。从采购角度看,其单价远低于含钴钻头,批量采购能大幅降低生产成本,且供货稳定、规格齐全(直径覆盖常用范围),无需为特殊材质等待备货。对加工老师傅而言,这款钻头的 118° 标准顶角设计定心准确,螺旋槽排屑流畅,面对低碳钢、铝、铜等常规材料时钻孔效率不打折。HSS 材质兼具韧性与耐磨性,可承受 650℃高温,手钻、台钻通用,还能反复修磨延长使用寿命,既减少频繁换刀的麻烦,又降低工具损耗成本,完美平衡采购预算与加工需求。 苏氏氮化钻采用精磨刃口,能够确保钻孔后孔壁无毛刺、光滑度佳,无需额外打磨处理,提高加工工件质量。
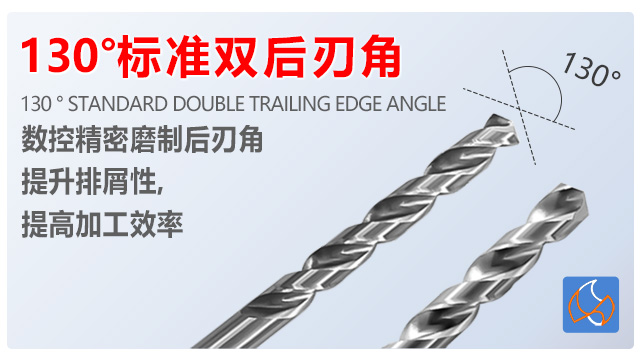
在批量钻孔作业中,若钻头一致性差,会导致不同工件的钻孔质量参差不齐,影响整体生产进度与产品品质。苏氏氮化钻采用标准化生产工艺,每一批次的钻头在尺寸、硬度、切削性能等方面都保持高度一致。在批量加工五金零件时,在是长时间加工工件下,都能获得相同的钻孔效果,保证产品质量的稳定性。这种一致性还能减少因钻头差异导致的设备调整次数,让加工流程更加顺畅,帮助从业者提高批量生产效率,避免因质量不一致带来的客户投诉与返工成本。苏氏氮化钻能够提供 φ0.2-13mm 多规格尺寸选择,满足精细钻孔需求,还能够满足对一些大规格打孔加工需求。湖北加长钻头专卖店
苏氏高钴钻,5%含钴材质使得钻头能够抵抗高速钻孔时产生的高温,避免软化变形,保持钻头的切削性能。河西区高硬钻头厂家直销
强调精度:参数精确,批量加工一致
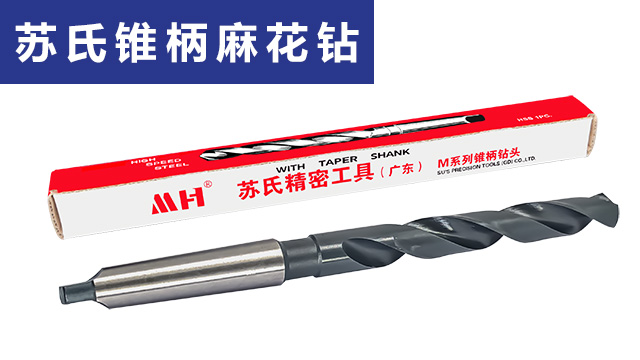
批量生产中,孔径精度与一致性是采购重要考量,苏氏锥柄钻通过数控精密磨制工艺,刃口角度、钻头直径等参数公差严格把控。莫氏锥柄与机床主轴的高精度贴合,进一步保证了钻孔垂直度与同轴度。
加工老师傅作时,钻头定点精确,钻孔时无偏移,实测孔径误差在极小范围,无需后续打磨修正,尤其适合汽车零部件、精密五金等对精度有要求的加工。刃口对称性好,切削力分布均匀,减少了设备负荷,也提升了加工件表面光洁度。
从采购角度,精度稳定的钻头能提升产品合格率,避免因尺寸偏差导致的报废损失。标准化生产工艺确保不同批次产品性能一致,批量采购后可保证生产线加工质量稳定,增强产品市场竞争力。 河西区高硬钻头厂家直销