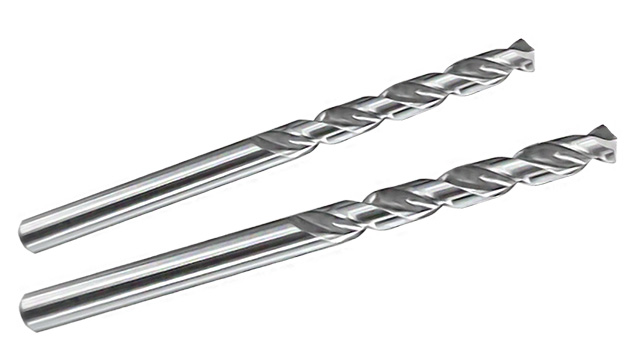
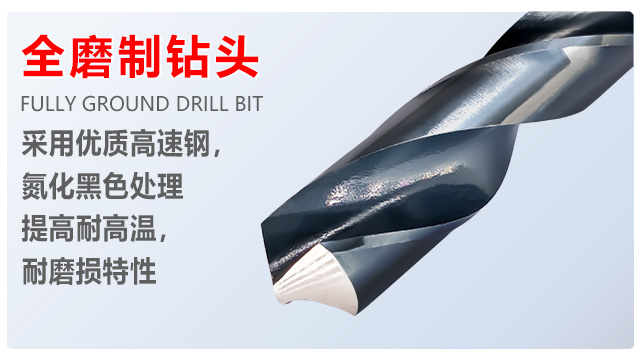
苏氏高钴加长钻采用全磨制造工艺,同心度偏差在 ±0.05mm 以内,径向跳动不超过 0.1mm,确保深孔加工的直线度与孔壁光滑度。5% 含钴材质的钻身,能够让切削受力更均衡,避免深孔加工中常见的孔径扩大、孔位歪斜问题。对采购方而言,高精度加工能减少后续修正工序,降低返工成本,尤其适合对装配精度要求高的零部件生产;加工老师傅在处理发动机缸体、大型机械底座等关键工件时,无需花费额外时间修正孔位,钻孔后即可直接进入下一工序,既保证产品品质,又提升交付效率。苏氏氮化钻,氮化层使切削刃表面硬度高,减少切削阻力,在自动化加工下也比较稳定。红桥区进口钻头哪里买
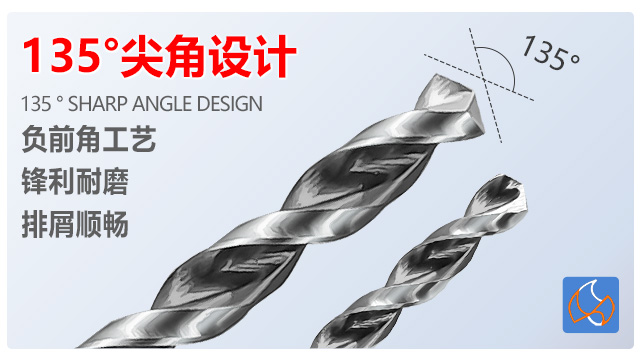
侧重作业便捷性:轻松便捷省力,适配多场景
加工老师傅日常作业中,工具的便捷性直接影响效率,苏氏1/2柄钻从操作细节出发优化设计。柄部采用滚花工艺处理,装卸时不易打滑,即使在高空作业或单手操作时也能稳妥把控,省去了反复调整的麻烦。
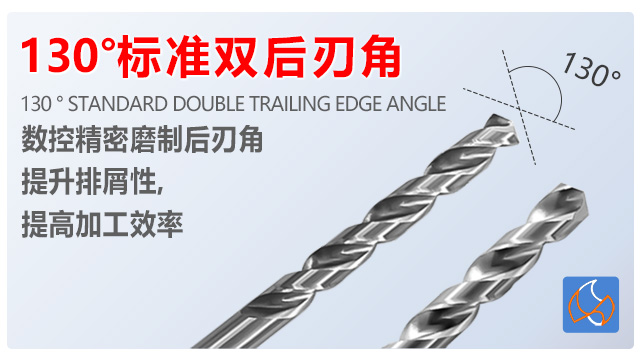
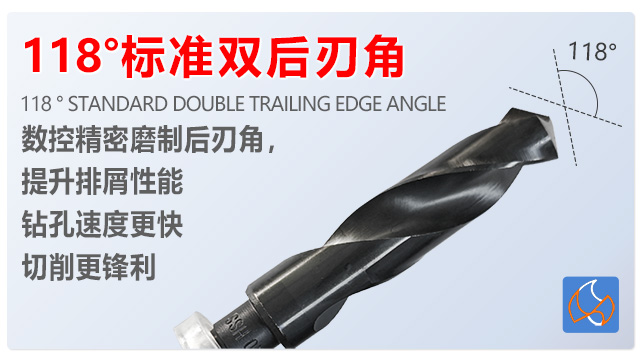
刃口经数控精密磨制,135°标准钻尖角度能均匀分散切削压力,钻孔时振动小,进刀更省力,长时间作业不易疲劳。排屑槽采用抛物线螺旋设计,结合优化的槽宽与螺旋角,切屑不易粘连堆积,避免了卡钻、堵孔问题,尤其在连续钻孔时能保持作业顺畅。
对于采购而言,这款钻头适配家装、维修、小批量生产等多种场景,一套工具可满足不同作业需求,无需为单一场景单独采购,减少了工具储备量,同时降低了后续维护成本,是提升整体作业效率的实用工具。 北京高速钢钻头推荐苏氏氮化钻能够在连续作业中无需频繁停线换钻,确保加工生产的连续、提高加工的工作效率。。
突出高温适应性:稳定切削,适配难材加工
面对不锈钢、合金钢等难加工材料,高温切削时的性能稳定性是重要诉求,苏氏镀钛钻的耐高温特性完美解决这一痛点。 TiN 涂层熔点高达 2300°C,能在 650°C的高温切削环境下保持硬度,避免钻头软化失效。
加工老师傅在高速切削或连续作业时,能感受到钻头性能始终稳定,不会因温度升高出现切削力变大、孔径偏差等问题。其基材与涂层的协同设计,既保留了 HSS 高速钢的韧性,又借助镀钛层增强了红硬性,面对难材不易崩刃。
对于采购而言,这款钻头能覆盖更多加工场景,无需为特殊材质单独采购对应钻头,简化了工具采购与管理流程。在汽车零部件、航空航天配件等高精度加工领域,其高温稳定性可保证产品质量一致性。
苏氏 1/2 柄钻采用 12.7mm 标准柄径设计,严格遵循通用规格标准,能无缝适配市面上各类台钻、手电钻、CNC 设备及标准钻夹头,无需额外配备转接工具,能够减少更换规格刃具的调配时间。对采购而言,无需为不同设备单独采购多个不同钻头,减少库存品类和资金占用;对加工老师傅来说,现场更换钻头时无需繁琐调试,手动即可完成装卸,在家具加工、设备维修等频繁换钻场景中,能够提升作业效率。其 HSS 高速钢材质经过全磨工艺处理,适配不锈钢、铜、铝合金、铁等多种常见加工材料,一台设备搭配一款钻头即可应对多类工件,采购性价比突出。苏氏加长钻刃径精度把控严格,孔径误差小,表面防锈处理,耐腐蚀性强,适合石油机械、模具等行业深孔加工。
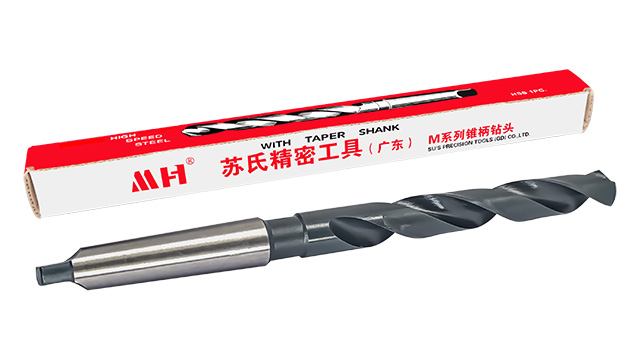
在五金加工中,不少人使用普通直柄钻头时,常因钻夹头夹持不稳固,导致钻孔过程中钻头打滑、偏移,不*影响钻孔精度,还可能引发安全隐患。苏氏锥柄钻采用锥形连接设计,与钻床主轴的锥孔能够精确贴合,依靠锥面摩擦力实现稳固连接,无需额外依赖钻夹头夹紧。这种连接方式能有效避免钻头在高速旋转钻孔时出现打滑或偏移,让钻孔过程更加稳定。无论是加工硬度较高的钢材,还是进行大孔径钻孔作业,都能保证钻头始终处于精确的加工轨迹上,减少因连接问题导致的返工,提升钻孔精度与作业安全性。苏氏锥柄钻,锥形柄部连接紧密,承受大钻孔力时稳定,确保钻孔位置精确、孔径均匀。红桥区钻头价格
苏氏氮化钻的标准清晰规格包装,无需花费时间筛选规格,适合孔加工用量大的车间,提升仓储和领用效率。红桥区进口钻头哪里买
普通钻头在面对硬度稍高的金属材质时,容易出现切削困难、钻孔卡顿的情况,影响加工进度与成品效果。苏氏氮化钻经过特殊工艺处理,提升了钻头的硬度与切削能力,能够轻松应对多种中高硬度金属材质。在加工合金钢、铸铁等材质时,它能保持顺畅的切削状态,不会出现明显卡顿,让钻孔过程更加轻松不费力。同时,稳定的切削性能还能保证钻孔的精确性,避免因切削困难导致孔径偏差、孔壁粗糙等问题,帮助从业者提高成品合格率,减少返工带来的时间与材料浪费。红桥区进口钻头哪里买