批量深孔加工频繁换刀、产能受限?苏氏高钴加长钻高钴材质具备出色的耐磨性,连续批量作业时磨损速率低,大幅减少换刀频次,提升流水线生产效率。刀体采用标准化生产,不同批次产品性能稳定,确保批量加工件孔径统一,降低废品率,降低采购成本。切削刃经钝化处理,锋利度持久,长期维持稳定切削性能,加长设计适配批量深孔加工需求,无需分段作业,适用于零部件批量制造、大型设备批量生产等场景,采购后为批量生产提供稳定轻松不费力的钻孔解决方案苏氏高钴钻采用高速钢加钴基材,经三重硬度检测,材质可靠,适配手用、机用等多种钻孔设备。佛山苏氏麻花钻头推荐
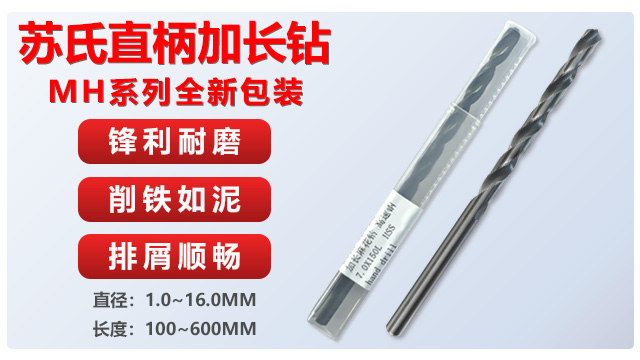
针对不锈钢材质硬度高、粘性强的加工特性,苏氏镀钛钻优化了钛涂层厚度与刃口角度,涂层具备优异的抗粘刀性能,能够减少切削过程中的积屑现象。刀体选用高速钢,经整体热处理,刚性充足,钻孔时不易弯曲变形,确保孔的垂直度与同轴度。切削刃锋利且耐磨,能降低不锈钢加工时的切削阻力,提升钻孔效率。螺旋槽导程经过数控精密磨制,能够排屑顺畅,及时带走切削热量,避免工件过热变形,适用于不锈钢板材、管材及零部件加工,是机械加工领域处理不锈钢材质的实用工具。佛山HSS 麻花钻头哪里买苏氏加长钻在工业上适配性强,1 到 16mm 的孔都能钻,长度够长,工件深处的孔也能钻得很到位。
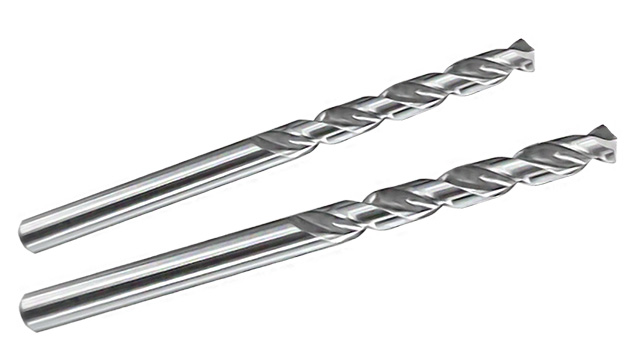
苏氏锥柄钻卖点优势在于锥柄与机床主轴的贴合设计,采用莫氏锥度标准制造,接触面积大且贴合紧密,高速旋转时不易打滑,径向误差在合理范围,确保钻孔的垂直度与同轴度。钻头选用质量高速钢材质,经调质处理与精密加工,兼具良好的硬度与韧性,能承受中高硬度的切削压力,应对厚重钢板、机械零件等加工场景时不易断裂。刃口经数控研磨工艺处理,角度统一,切入工件时阻力均匀,钻孔过程平稳顺畅,孔壁光滑无毛刺,减少后续加工工序。排屑槽采用优化的螺旋角度与槽宽设计,排屑效率稳定,可避免碎屑堆积导致的卡钻问题,适配连续批量加工需求。该产品适用于模具制造、重型机械加工、机床配件生产等专业工业场景,凭借稳定的性能与可靠的品质,成为精密钻孔作业的实用工具。
重载钻孔时钻头柄部打滑、扭矩传递不足?苏氏 1/2 柄钻柄部采用精密滚花工艺,与钻夹头贴合紧密,装夹牢固不打滑,确保高扭矩传递稳定,轻松应对大直径钻孔、厚料加工等重载场景。刀体选用高硬度合金工具钢,刚性充足,重载切削时不易弯曲变形,确保孔径精度与垂直度。切削刃经精细研磨,锋利度高,降低重载加工阻力,减少刃口崩损。螺旋槽导程合理,排屑顺畅不堵塞,及时带走切削热量,避免工件过热变形,适用于重型机械维修、建筑钢结构加工等重载场景,采购后彻底解决重载钻孔打滑、效率低的痛点。苏氏高钴加长钻结合高钴材质与加长设计,适配模具冷却孔等深孔加工,能应对几十厘米深的模具钢钻孔。

考虑到潮湿、多切削液的作业环境,苏氏镀钛钻的钛涂层具备出色的防锈、防腐性能,能够抵御潮湿空气与切削液的侵蚀,延长钻头使用寿命。刀体材质韧性优异,抗疲劳强度高,在反复钻孔作业中不易出现断裂或变形现象。切削刃锋利且不易粘刀,即使在潮湿环境下加工金属材质,也能保持顺畅切削,排屑通道设计合理,减少碎屑粘连导致的钻孔受阻问题。直柄装夹稳固,操作便捷,适用于潮湿车间加工、水产设备维修、户外潮湿环境施工等场景,适应性强且性能稳定。苏氏高钴钻含 8% 的钴,在工业上用着特别耐用,钻不锈钢这些难弄的材料时,钻头不容易坏,省着换。佛山苏氏麻花钻头推荐
苏氏高钴加长钻高温稳定性强,深孔加工中性能不衰减,孔壁光滑,确保冷却液流通与零件装配精度。佛山苏氏麻花钻头推荐
小型机械厂在加工批量小零件时,对于钻头的性价比尤为关注。普通钻头存在两个常见问题,一是耐用性差,频繁更换导致成本居高不下;二是价格过高,进一步增加了生产成本。苏氏直柄麻花钻选用高速钢材质制造,相比普通钻头,其耐用性有了明显提升。在钻削批量小零件时,无需频繁更换,降低了使用成本。同时,苏氏直柄麻花钻的价格较为实惠,在保证加工效率的前提下,对生产成本有较大的操作空间。对于成本相对有限的小型机械厂而言,苏氏直柄麻花钻是理想之选。它既能帮助小厂降低开支,又能维持一定的生产效率,从而在市场竞争中得以立足并发展。佛山苏氏麻花钻头推荐







