


- 品牌
- 玖伊
- 型号
- HYF-00986
- 产地
- 上海
- 是否定制
- 是
- 材质
- 铝
- 配送方式
- 物流
机器加工时使用的工装压块,依靠压力把工件压紧固定,压块的接触面长期挤压工件,表面会慢慢压出凹痕,甚至出现倾斜。压块安装的螺纹孔、调节螺杆也会积攒油污碎屑,转动调节的时候卡顿不顺。每次更换工件调试工装,都要检查压块表面,发现明显凹陷、倾斜,及时修整或者更换。清理螺杆螺纹里面的杂质,加注少量润滑介质,保证调节顺畅。压块接触工件的位置,可以根据工件材质选择配套垫层,减少压痕产生。压块压力不能一味加大,结合工件材质找到合适的压紧区间,防止工件变形,同时保证加工过程中工件不会移位。小小的压块是工装系统里很关键的一环,维护到位,工件夹持稳固,机器加工过程更加稳妥。铝板带.加工瓦楞铝板不规则槽铝T型铝工字型铝.7075铝棒.A支架 铝6063 导轨轴承异型机器型材 铝卡夹
机器
机器完成一批订单之后,切换新订单前,要对工作台、工装、料道做一次清理,除去上一种物料残留的碎屑、粉末以及加工介质。不同材质的原料加工产生的碎屑混合在一起,硬度、颗粒形态不一样,混留在缝隙里,会对下一批加工造成干扰,甚至刮伤新工件表面。清理完成之后,再更换适配新工件的工装,重新调整运行参数,做好试切验证。切换订单的间隙,也是简单保养的好时机,可以同步检查易损件磨损情况,查看管路有没有渗漏。把换单清理作为固定流程,避免不同批次物料互相干扰,让机器在干净的工况下加工新工件,减少跨批次带来的不良问题。A支架 铝6063 导轨轴承异型机器型材 铝卡夹铝合金纺机配件.6系铝t5铝棒定做非标制铝合金修边线装饰线条.铝.

机器的散热结构,承载着带走运转热量的作用,长时间连续作业时,动力部件持续发热,如果热量无法及时散出,部件的工作状态就会受到影响。散热风扇、散热通道是散热系统里的组成部分,通道内壁容易积攒粉尘,粉尘堆积太厚会阻碍空气流通,散热效果随之下降。可以选择停机的时段,使用干燥工具清理散热通道内部的积尘,检查风扇转动是否顺滑,有没有卡顿或者异响。清理散热区域的时候,避开电气线路,不要触碰线路端子,防止出现线路松动或者短路的情况。散热状态稳定,机器就可以支撑更长时间的连续作业,不会因为温度上升触发保护机制而停机,合理养护散热结构,也是维持机器稳定运行里很重要的一环。
机器的轴承分布在转轴、辊筒、丝杠支撑等多处位置,轴承一旦磨损,运转时会出现持续的异响、发热,转动阻力变大。不同位置的轴承工况不一样,有的处在粉尘多的区域,有的接触油液,保养周期需要区分开。加注润滑脂的时候控制用量,填充过多会阻碍散热,过少则起不到润滑效果。发现轴承发热、异响明显,不要继续运行,及时停机拆解更换,轴承抱死之后,会连带损伤转轴,维修成本更高。更换轴承的时候,清理轴承座内部的旧油脂和杂质,新轴承安装到位,保证同轴度。轴承是机器众多转动结构的基础,逐个点位落实养护,减少转动部位的磨损异响,让机器运转更加顺滑。板式铝散热器.圆管折弯厂异型U型铝方通.铝圆通.
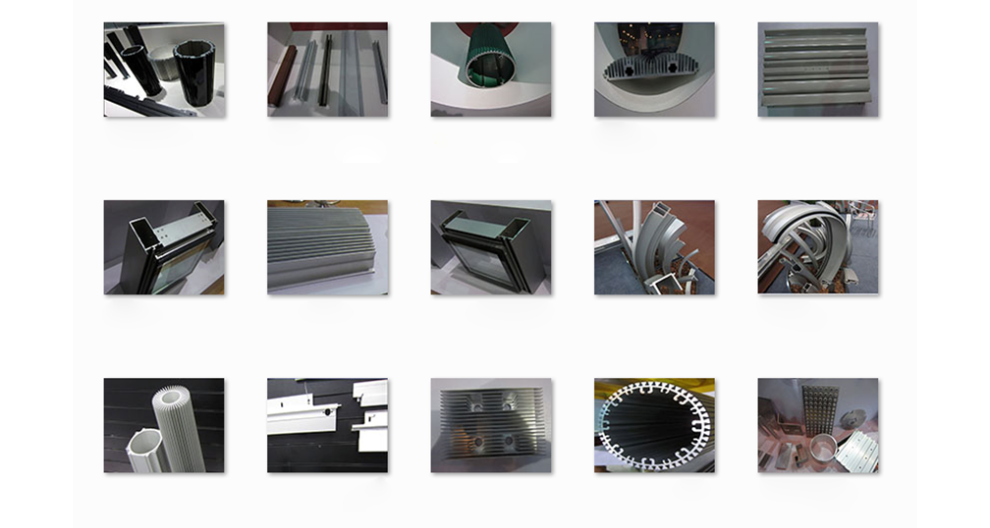
多台机器在同一车间排布,要梳理好物料流转路线,前道工序产出的工件,可以就近转运到下一台机器,缩短搬运距离。每一台机器周边预留足够的操作空间,操作人员走动、检修、更换配件的时候不会互相干扰,同时规划出物料暂放区域,用来存放待加工和加工完成的工件,避免工件堆积挡住机器进料口。机器排布不能只考虑摆放整齐,还要兼顾物料进出、周转工具通行,动线顺畅之后,工件转运过程磕碰的概率下降,也不会因为物料拥堵打断机器的加工节奏,让整套工序衔接更加自然。铝圆槽.矩形铝方管非标硬铝.圆管厂.圆管弧形 铝散热器铝6005机器型材 挤压铝合金
散热铝板.铝梁带齿支架.大截面铝T字型材.A支架 铝6063 导轨轴承异型机器型材 铝卡夹
机器的使用说明书承载着很多实用信息,里面标注保养周期、配件型号、报警提示含义、调试步骤,遇到疑问的时候可以对照查阅。说明书妥善收纳在车间方便取用的位置,做好防护,避免受潮破损。新人学习机器操作的时候,可以结合说明书配合实操,完整了解机器结构和操作逻辑,不只是记住启停的基础步骤。遇到陌生报警提示,优先对照说明书指引排查,不要随意拆解部件。保管好这份资料,相当于留存机器原始的参考依据,给日常操作、保养、故障排查提供可靠的参考,减少盲目操作带来的各类问题。A支架 铝6063 导轨轴承异型机器型材 铝卡夹


- Y铝支架 弯管铝木皮铝方通机器型材 Y支架 2026-10-30
- 圆管卡.T铝边条带齿扣板条扣.铝踏板 2026-10-30
- 人字形铝板 铝挤压 铝板h 不规则机器铝合金 半圆管连接 2026-10-30
- G圆管 通孔铝排 挤压非标机器型材 铝导轨滑块 2026-10-30
- A支架 铝6063 导轨轴承异型机器型材 铝卡夹 2026-10-30
- 天窗导轨 铝方管边框挤压机器型材 导轨支架 2026-10-29
- l导轨 圆柱导轨铝挤压机器制品 Q铝型 2026-10-29
- 滑道导轨 铝材6061 焊圆管异形机器型材 火车导轨 2026-10-29
- 导轨滑块 铝排制冷挤压机器铝合金 A支架 2026-10-29
- 挤压铝合金 铝6005 导轨 厂 异形机器型材 灯铝圆柱杆 2026-10-29
- 圆管弯头 铝弯管 D圆管 异型机器铝合金 铝圆筒 2025-12-09
- 铝排散热器 铝 圆形角铝 异型机器型材 圆管弧形 2025-12-09


