石油机械配件厂在加工深孔油管零件时,普通钻头因长度限制,无法一次性完成深孔钻削,只能采用分段钻孔的方式。这种方式不*操作繁琐,而且极易导致孔的精度不足,影响油管的正常使用。苏氏加长麻花钻长度可达 600mm,能够一次性完成深孔油管的钻削,无需分段操作。并且,其刃径范围合理,能够满足油管不同尺寸孔的加工需求。在加工过程中,苏氏加长麻花钻能够保证油管深孔的高精度,减少了因孔精度不够而需要进行的反复修正工作。石油机械配件厂采用苏氏加长麻花钻后,加工效率显著提高,因孔精度问题导致的油管报废率大幅降低,能够满足石油机械配件对精度较高的质量要求,为石油机械配件厂的稳定运行提供了有力支持。 工业加工里钻深孔,苏氏加长钻是好帮手,1 到 16mm 的规格常用,长度可600mm,深孔也能轻松搞定。揭阳铝用麻花钻头批发
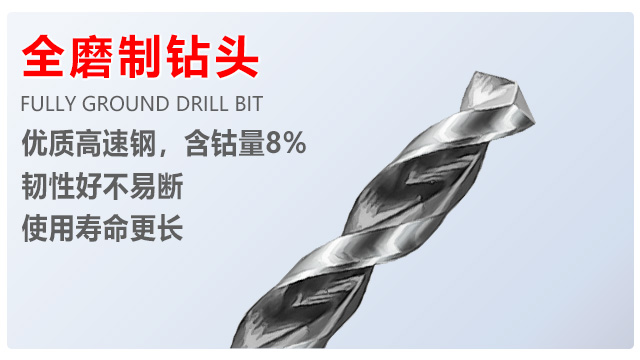
不锈钢制品厂批量生产不锈钢厨具时,普通钻头的磨损速度快得让人头疼。不锈钢厨具的材质硬度不低,普通钻头钻不了几个锅具或刃具的安装孔,刃口就会被严重磨损,钻出的孔不*不光滑,还可能出现尺寸偏差。为了保证产品质量,只能频繁更换钻头,这增加了钻头的采购成本,也拖慢了生产进度。苏氏镀钛麻花钻在高钴钻的基础上做了工业级镀钛处理,表面的钛涂层能够减少钻头与不锈钢之间的摩擦。用它来钻不锈钢厨具的孔,磨损速度明显变慢,一支钻头能顶普通钻头好几支用。而且,因为摩擦小,钻孔时更顺畅,轻松且不费力完成孔加工,不用再进行后续的打磨修正。不锈钢制品厂不用再频繁采购钻头,生产效率也提高了,能更快地完成订单交付,在市场竞争中更有优势。东莞涂层麻花钻头规格苏氏锥柄钻接触面积大、径向跳动小,确保同轴度,适配机械零件定点孔加工,加工工业场景必备。

直柄麻花钻采用高速钢材质打造,刀体经淬火回火处理,硬度均匀且耐磨性出色,能适配碳钢、合金钢、铸铁等多种金属材质的钻孔作业。钻头螺旋槽设计符合流体力学原理,排屑顺畅不卡顿,能够减少钻孔过程中的积屑产生,确保孔径精度。直柄设计贴合常规钻夹头,装夹便捷稳固,传动扭矩均匀,适用于台钻、手电钻等常见加工设备。无论是机械制造中的批量生产,还是日常维修中的零星钻孔需求,都能凭借稳定的切削性能完成作业,钻孔表面光滑无毛刺,满足多数场景下的基础钻孔要求。
涵盖多种常用孔径规格的直柄麻花钻,采用标准化生产工艺,确保不同规格产品的一致性和互换性。刀体选用耐磨高速钢,切削刃经特殊处理,锋利度持久,可应对碳钢、铸铁、铜铝等多种常见材质。螺旋槽设计兼顾排屑效率与切削稳定性,无论是浅孔钻孔还是中等深度钻孔,都能表现稳定。直柄适配市面上多数常规钻夹头,操作便捷,适用于机械加工、建筑施工、汽车维修、家庭 DIY 等多种场景,满足不同用户的多样化钻孔需求,是实用性极强的基础工具。苏氏氮化钻在工业批量加工中很划算,不用花太多钱,钻出来的孔质量也有保证,性价比特别高。
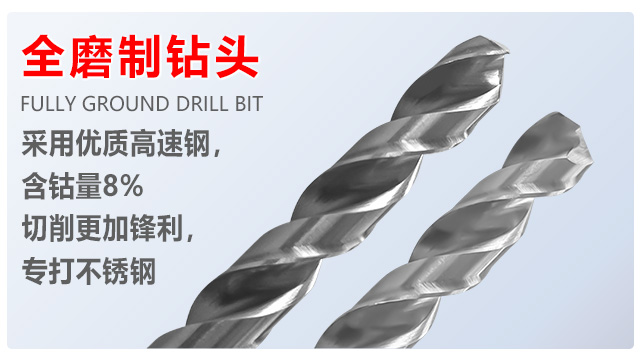
高硬度合金材质深孔加工钻头易崩刃、效率低下?苏氏高钴加长钻凭借高钴材质优异的抗冲击性与耐磨性,可应对模具钢、合金钢等高硬度难加工材质,解决硬材质深孔加工刃口崩损、加工缓慢的难题。加长刀体经精磨处理,尺寸精度高,钻孔偏差小,配合多道热处理工艺,刀体刚性与韧性平衡,长时间切削不易弯曲断裂。切削刃锋利且耐用,能降低高硬度材质切削阻力,提升钻孔速度,螺旋槽排屑通道顺畅,避免碎屑堵塞深孔,适用于航空零部件、模具制造等一些难加工材料加工场景,采购后攻克高硬度合金深孔加工难关。苏氏加长钻的1~16mm 规格搭配 100~600mm 长度,可满足不同深度工业钻孔需求,在深孔加工场景中表现出色。江苏内冷麻花钻头哪里买
苏氏氮化钻价格实在,工业批量采购很划算,钻孔质量也靠谱,能帮企业在加工时省不少成本。揭阳铝用麻花钻头批发
汽车零部件制造厂在加工发动机曲轴这类高温部件时,普通钻头根本扛不住。曲轴钻孔时,由于金属之间的剧烈摩擦,局部温度会因为切削热且升高,普通钻头遇到这样的高温,刃口很容易软化,甚至直接断裂。一旦钻头断裂,不*要花时间取出断在工件里的钻头,还可能导致整个曲轴报废,损失不小。苏氏高钴麻花钻在高速钢里添加了 8% 的钴元素,抗高温能力得到了极大提升。用它来加工发动机曲轴,就算面对钻孔时的高温,也能保持稳定的性能,不会轻易软化或断裂。不*能顺利完成钻孔作业,钻出的孔精度也能满足要求,不用再担心因钻头问题导致工件报废。这让汽车零部件制造厂的生产流程更顺畅,减少了不必要的损耗,也降低了生产成本,同时还能保证曲轴的加工质量,为后续发动机组装提供可靠的零部件。揭阳铝用麻花钻头批发








